- Productos
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
- Componentes automotrices especiales y funcionales
- Tuercas del cinturón de seguridad
- Circlips y resortes para molduras interiores
- Ganchos de remolque para carrocerías de automóviles
- Tuercas selladas para paquete de baterías de vehículos eléctricos
- Tuercas de rueda
- Calzas de ajuste del asiento y tuercas espaciadoras del asiento
- Piezas de ajuste del asiento
- Tuercas del sistema de asiento
- Estampados metálicos
- Pernos y tornillos
- Acerca de
- Capacidades
- Servicio
- Noticias
- Contacto


 English
 عربى
-
Soluciones de fijación personalizadas para sus modelos de vehículos
Más ligero, más fuerte, más ecológico – Definiendo el futuro a través de la innovación
Leer más -
Soluciones de fijación personalizadas para sus modelos de vehículos
Más ligero, más fuerte, más ecológico – Definiendo el futuro a través de la innovación
Leer más
Serie completa de sujetadores para automóviles
Conexiones confiables para repuestos de automóviles críticos
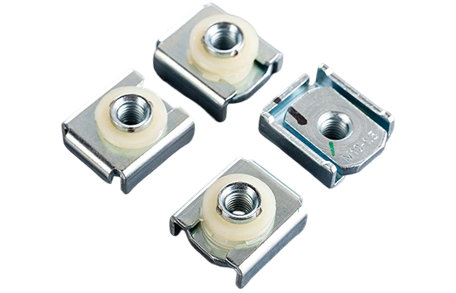
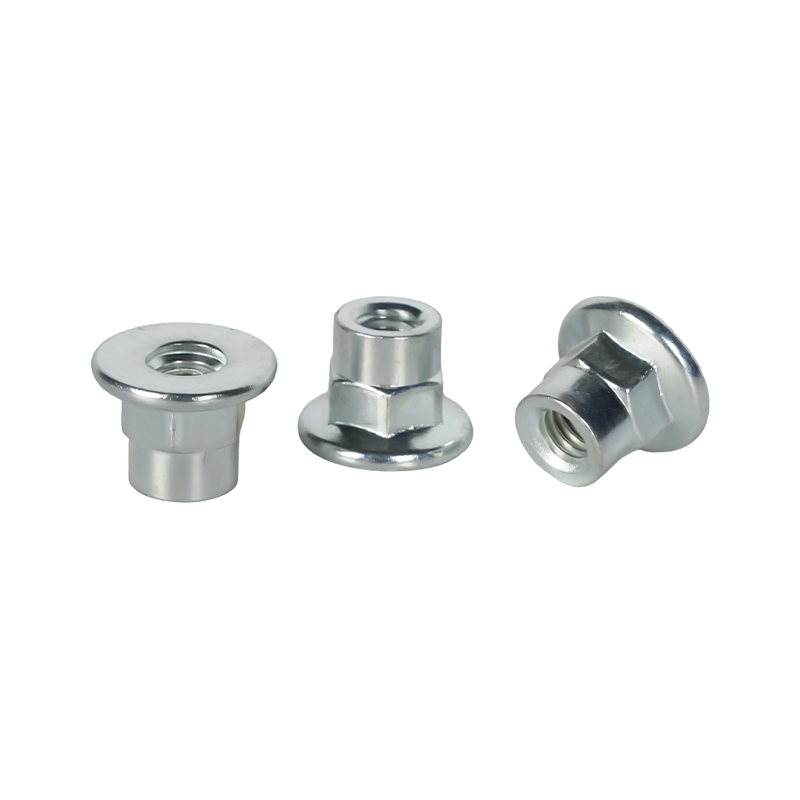
Productos de gran venta
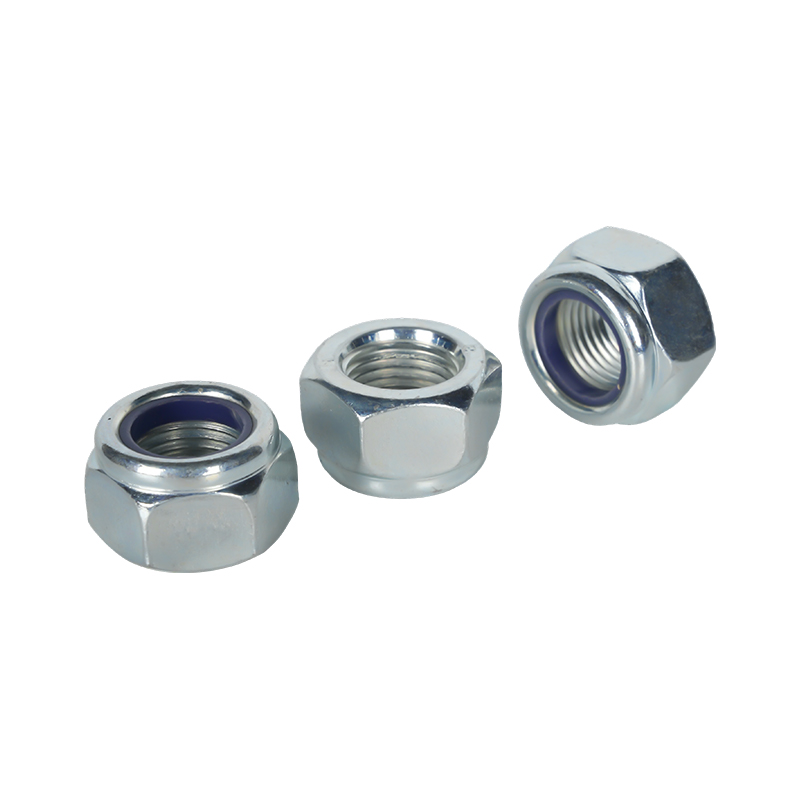
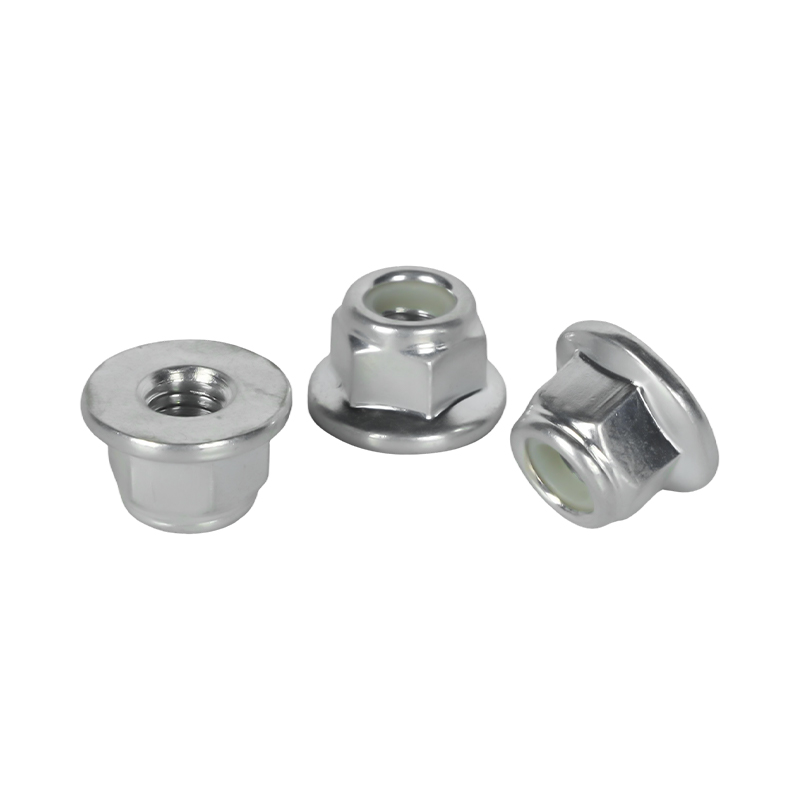
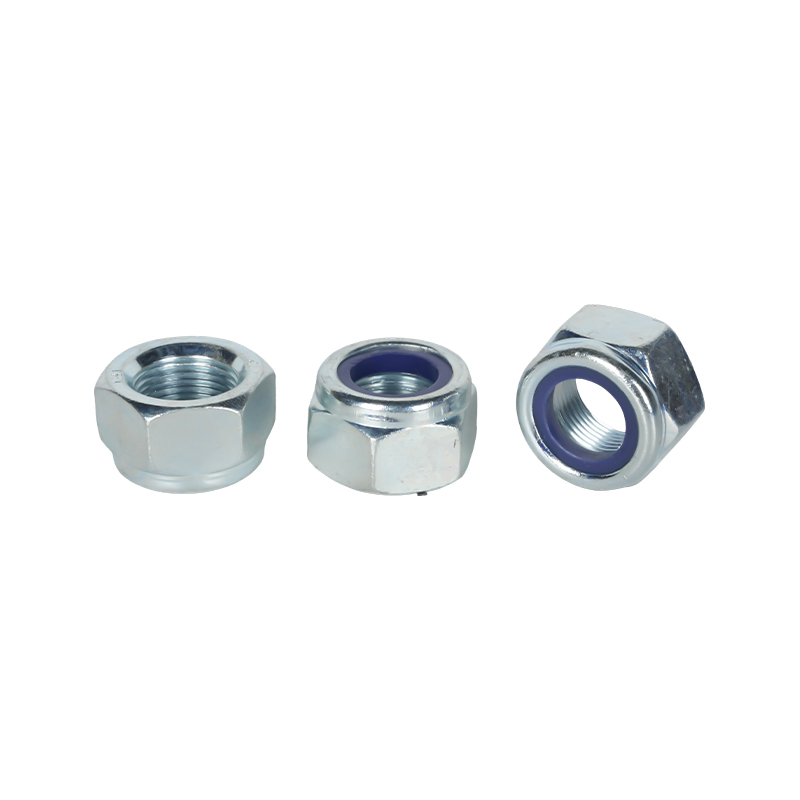
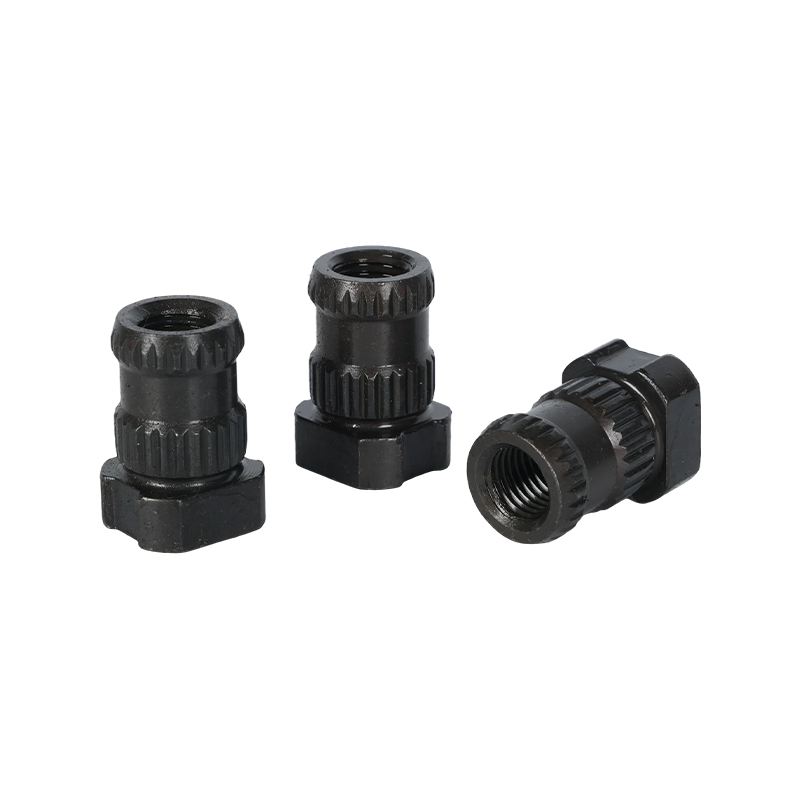
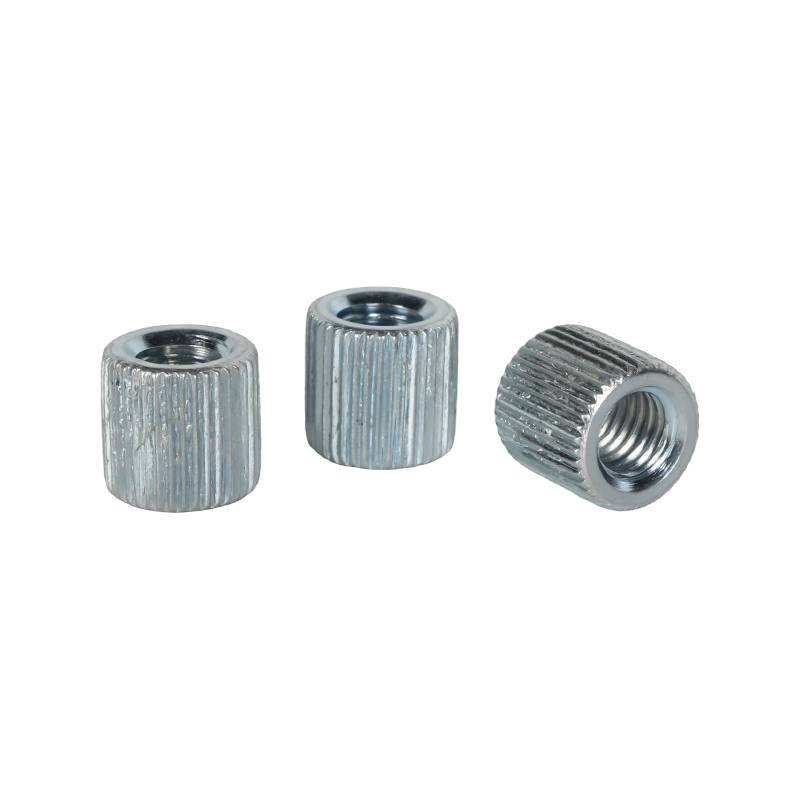
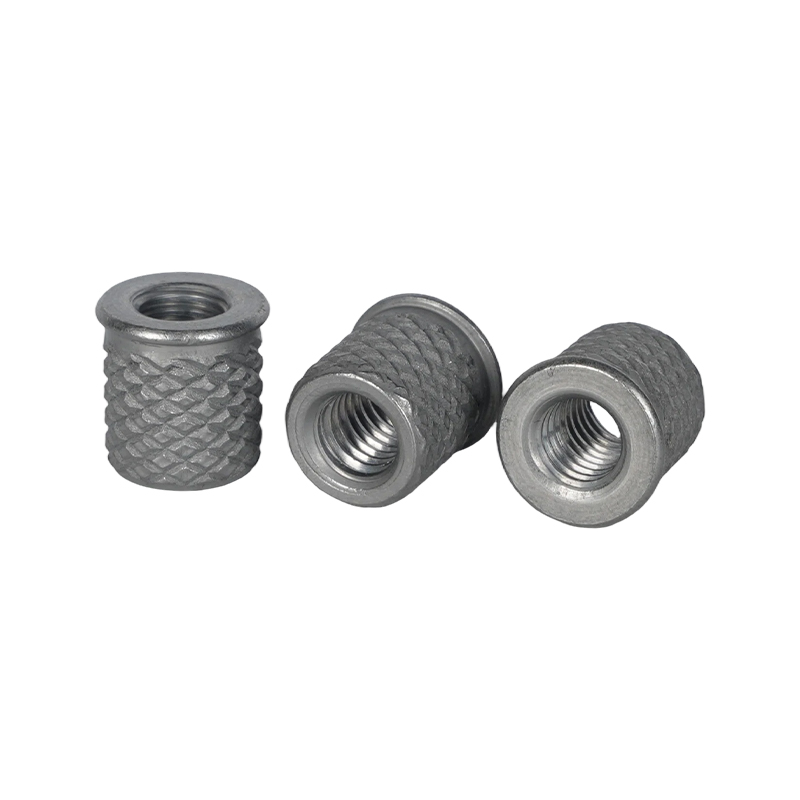
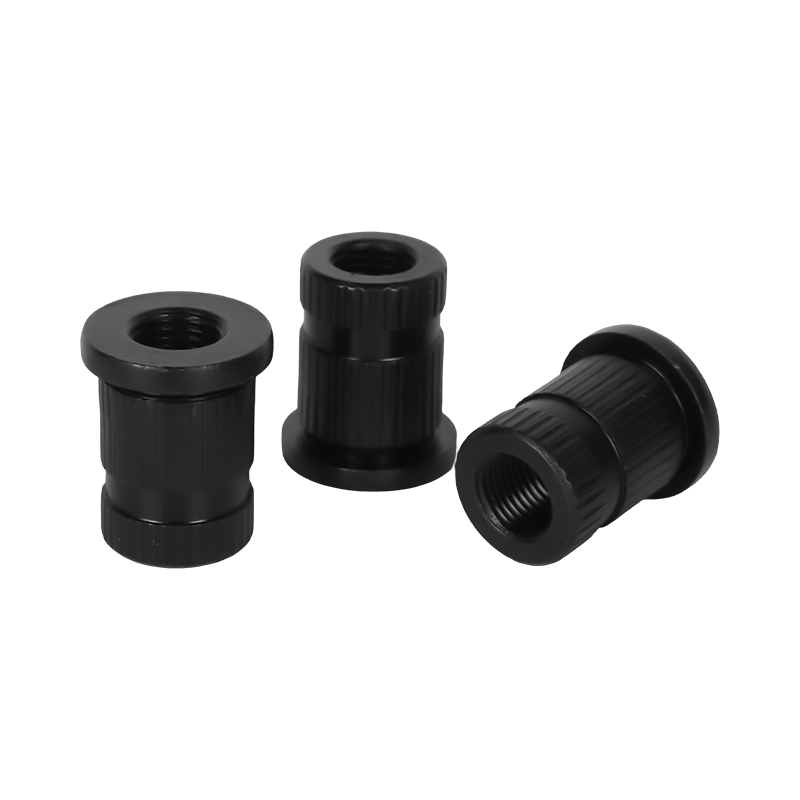
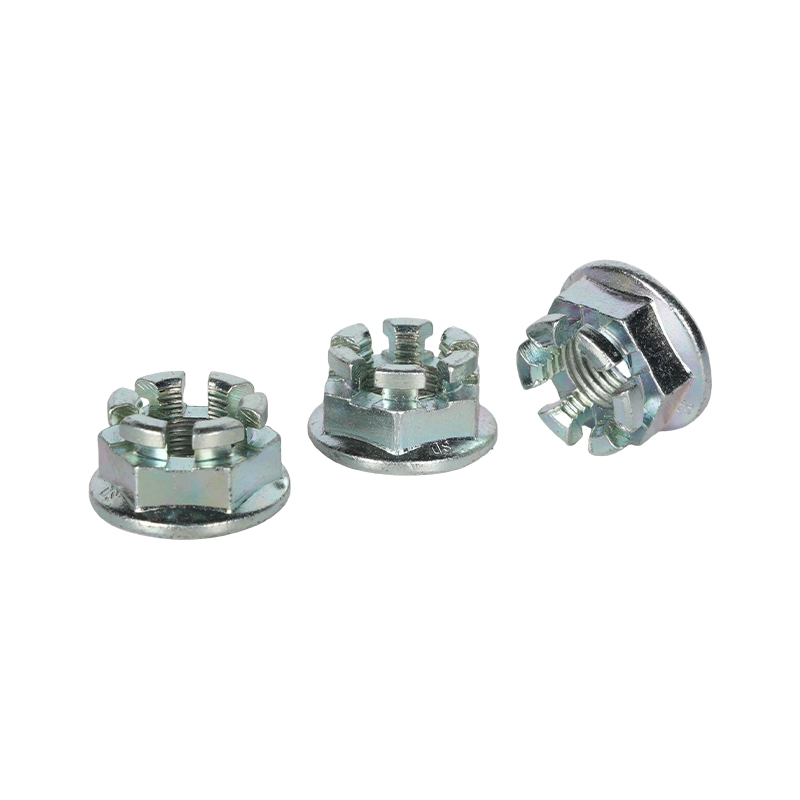
Acerca de Xinye
Desde 1995, soluciones de fijación seguras para la automoción mundial
Fundada en 1995, Zhejiang Xinye Auto Parts Co., Ltd.
se ha dedicado a la investigación y el desarrollo y a la fabricación de sujetadores y piezas de estampado para automóviles (p. ej., tuercas de brida, tuercas de soldadura) durante más de 30 años. Certificada según IATF 16949-2016, nos adherimos al principio de “sobrevivir por la calidad, desarrollarse por la innovación”. Contamos con un completo sistema de gestión y procesos estandarizados: desde el análisis de materias primas hasta las pruebas de productos terminados, nos comprometemos a brindar soluciones confiables a clientes de todo el mundo.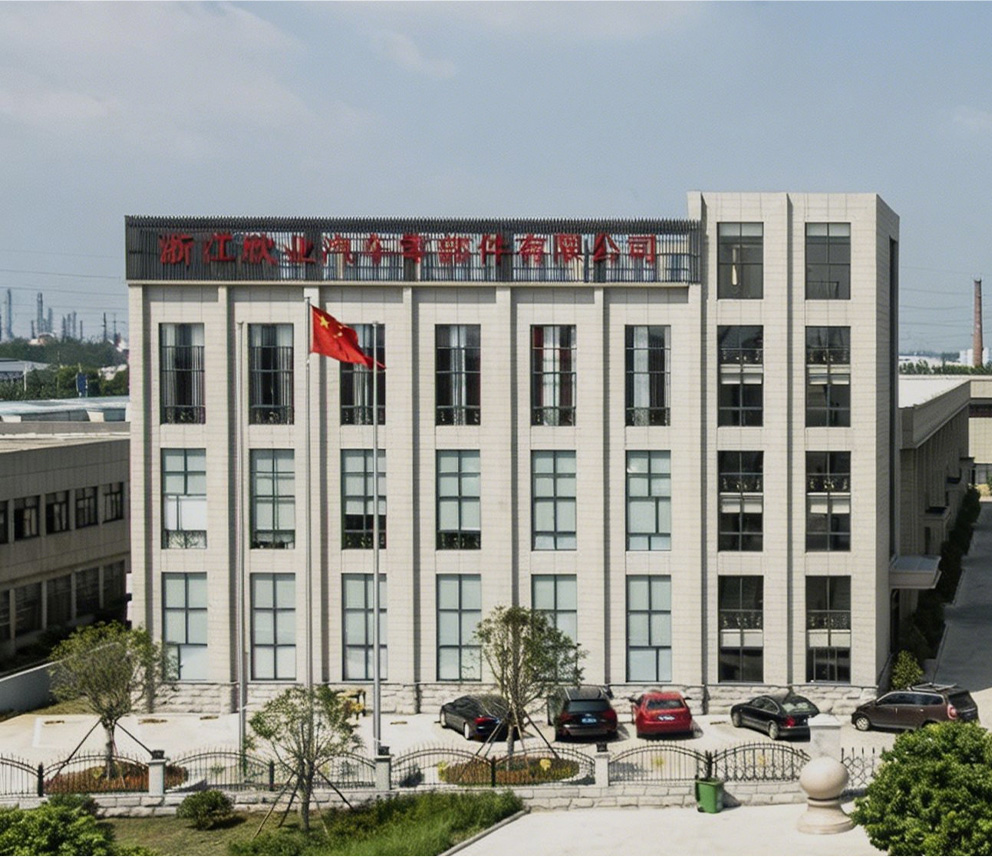

¿Por qué elegir a Xinye?
+

Capacidad de producción
Xinye cuenta con más de 30 años de experiencia y fabrica más de 500 productos, incluidas tuercas, pernos, tornillos y manguitos. Toda la producción se realiza internamente, desde las materias primas hasta los productos terminados.
+

Investigación y desarrollo y tecnología
Logramos avances continuos en resistencia, precisión, resistencia a la intemperie y diseño estructural para ofrecer soluciones de sujeción más confiables, precisión, resistencia a la intemperie y estructura para proporcionar soluciones de sujeción más confiables.
+

Control de calidad
Hemos establecido un sistema de inspección de calidad de cadena completa y estamos certificados según IATF 16949-2016.
+

Verde y seguridad
Promovemos la investigación y desarrollo de productos ligeros y modulares, centrándonos en la seguridad, el respeto al medio ambiente y la practicidad.
Qué hay de nuevo
-
Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEMNoticias de la empresa2026.11.03Un dibujo que dice M6 x 1,0, clase de propiedad 8,8, zinc trivalente, diámetro de hombro 8,00 en una banda de 0,02 mm parece terminado. No lo es. Aún quedan tres decisiones abiertas, y cada una reaparece más tarde como un lote rechazado, una dispersión de torque en la línea de ensamblaje o una validación de corrosión que falla en el noveno mes. Los sujetadores de tornillos para automóviles personalizados viven o mueren según la especificación debajo de la geometría. La forma de la cabeza es sobre lo que discute el diseñador; el sistema de recubrimiento, la pila de tolerancias y el plan de control de producción son lo que el ingeniero de calidad tiene que defender dos años después. ¿Qué hace que un sujetador de tornillo sea personalizado en términos automotrices? Un sujetador de tornillo para automóvil personalizado es una pieza roscada cuya geometría de la cabeza, características del vástago, material y sistema de recubrimiento se fijan mediante un dibujo en lugar de una página de catálogo, mientras que la rosca, la clase de propiedad y los métodos de prueba de recubrimiento se heredan de las normas publicadas. Esa división importa. Cuando el lado estándar del dibujo se indica correctamente, la pieza personalizada hereda calibres conocidos, pruebas mecánicas conocidas y una prueba de corrosión conocida. Dejado como "M6, galvanizado", el comprador y el proveedor terminan negociando los criterios de aceptación después del primer envío. Definición Un tornillo personalizado se define por la interfaz que debe cumplir. La característica única es la geometría de cabeza, hombro, pestaña, pestaña o ubicación; La rosca, la clase de resistencia y el rendimiento del recubrimiento provienen de estándares, por lo que la pieza puede inspeccionarse sin inventar un método de prueba. Cinco referencias cubren la mayor parte de lo que necesita el dibujo: ISO 898-1 para clases de propiedades como 8.8, 10.9 y 12.9, que establece la resistencia a la tracción, el índice de elasticidad y los rangos de dureza. ISO 965-2 para la clase de tolerancia de rosca, normalmente 6 g en una rosca externa. ISO 4759-1 para tolerancias de calidad del producto en cabeza, vástago y descentramiento. ISO 4042 para sistemas de recubrimiento galvanizado y el margen de hilo que consumen. Niebla salina neutra ISO 9227 como condición de prueba de corrosión, con horas de aceptación indicadas por separado. La razón para ser estricto es la aritmética. Una rosca de 6 g en un sujetador M6 tiene un pequeño margen radial y un recubrimiento galvanizado de 8 micrones por lado consume la mayor parte. La pieza aún pasa una verificación de calibre si se planeó el margen, y falla si simplemente se le dijo al recubridor que la plateara. Tratamientos de superficie: elija según el objetivo de corrosión y la clase de resistencia La selección del recubrimiento comienza con dos datos, no con el hábito: las horas de niebla salina neutra que la junta debe sobrevivir según la norma ISO 9227, y si la resistencia de la pieza pone en juego la fragilidad por hidrógeno. Opciones de tratamiento de superficies para sujetadores de tornillos personalizados para automóviles, comparadas por espesor típico, aplicación y riesgo que conlleva cada uno. Sistema de recubrimiento Espesor típico donde cabe Punto de observación Zinc trivalente (Cr3) 5 a 10 micras Tornillos de cabina, molduras y soportes Costo más bajo; El óxido rojo aparece temprano en la niebla salina. Zinc-níquel 8 a 12 micras Uniones adyacentes al chasis debajo de la carrocería Control de baños; Todavía se requiere hornear por encima de la clase 10.9. Escamas de zinc (laminares) 8 a 12 micras Clase 10.9 y 12.9, juntas de alta corrosión El espesor consume el margen de rosca y desplaza la dispersión del torque Fosfato más aceite 2 a 8 micras Tornillos formadores de rosca, piezas que necesitan retención de aceite No es una barrera contra la corrosión independiente óxido negro Por debajo de 1 micrón Piezas interiores aceitadas en zonas secas. No hay protección significativa contra la niebla salina Recubrimiento de cobre 3 a 8 micras Pernos de soldadura que necesitan contacto en la proyección No es una capa de corrosión; necesita un acabado aguas abajo Para la clase de propiedad 10.9 y superior, la galvanoplastia es un tema de control del proceso más que una elección cosmética. La norma ISO 4042 trata la fragilidad por hidrógeno como algo que el proceso de revestimiento debe gestionar, y el umbral comúnmente escrito en los documentos de adquisición es una dureza de 320 voltios o superior. El paquete de control habitual es una ventana de horneado definida después del enchapado, a menudo de 200 a 230 grados Celsius durante 4 horas o más según la guía ASTM B850, además de una verificación del proceso según ASTM F1940 para que la línea de enchapado esté probada en lugar de que las piezas terminadas se clasifiquen en busca de grietas. 320 HV Nivel de dureza donde el control de la fragilidad se convierte en un paso del proceso documentado. 8 a 12 micras Gama típica de escamas de zinc que aún se ajusta a un margen de rosca de 6 g 200 a 230 ºC Gama de horneado post-plato común para piezas de clase 10,9 y 12,9 Galvanoplastia de zinc y zinc-níquel Lo suficientemente delgado como para mantener el ajuste de hilo estándar cuando se planifica el margen en el dibujo. El riesgo de fragilización está presente en la clase 10.9 y superior, por lo que los registros de horneado se convierten en un elemento de liberación. El recubrimiento por lotes está ampliamente disponible, lo que acorta el tiempo de entrega en lotes pequeños. La dispersión de torsión y tensión sigue siendo predecible cuando se especifica la lubricidad. Recubrimiento de escamas de zinc (laminar) Sin paso de galvanoplastia, por lo que se elimina el riesgo de fragilidad provocado por el recubrimiento. Mayor rendimiento de niebla salina con un espesor comparable. El espesor del revestimiento cambia el ajuste de la rosca; el dibujo debe indicar los límites del hilo de la capa previa. Menos líneas de recubrimiento mantienen el proceso, por lo que es necesario confirmar la capacidad en la solicitud de cotizaciones. Los sujetadores soldados quedan fuera de esta comparación. Se elige un perno soldado recubierto de cobre para lograr contacto eléctrico y una calidad de soldadura constante en la proyección, no para proteger contra la corrosión, por lo que la superficie expuesta aún necesita un acabado posterior. Perno de soldadura de rosca completa chapado en cobre Perno soldado de rosca completa con revestimiento de cobre para contacto eléctrico y soldadura consistente, punta de encendido y tamaños métricos; Es posible que aún sea necesario un acabado posterior. Ver producto → Tolerancias dimensionales: las tres características que fallan primero Los tornillos personalizados se rechazan por el diámetro del hombro o piloto, por la posición de una pestaña u orificio con respecto al eje y por el descentramiento de la rosca al hombro; el hilo en sí suele ser la característica mejor controlada de la pieza. Tres hábitos de dibujo eliminan la mayor parte de ese riesgo. Indique el grado A del producto ISO 4759-1 para las características críticas del vástago, de modo que la tabla de tolerancia sea inequívoca. Utilice un esquema de referencia que coincida con la ubicación de la pieza en el dispositivo, no con la forma en que se dibujó. Y especifique el descentramiento en lugar de la concentricidad siempre que la función lo permita, porque el descentramiento se puede medir en una línea de calibre de producción. El tratamiento térmico y el orden de mecanizado también pertenecen al dibujo. Un tornillo cementado o endurecido por inducción puede moverse después del templado, por lo que los diámetros críticos a menudo se rectifican después del endurecimiento; cuando no se establece esa secuencia, las primeras piezas pasan y las piezas de producción se desvían. Ejemplo ilustrativo. Un hombro escalonado especificado de 7,98 a 7,99 mm que se ejecuta en un orificio de soporte de 8,05 a 8,07 mm deja un espacio libre diametral de 0,06 a 0,09 mm. Abra el orificio a 8,12 mm para facilitar el montaje y la holgura aumenta de 0,13 a 0,14 mm, el soporte se inclina bajo carga y se culpa al sujetador por una tolerancia que nunca fue la causa. Regla de medición: una tolerancia es tan confiable como la incertidumbre subyacente. Las reglas de decisión ISO 14253-1 existen porque una banda de 0,02 mm medida con un calibre con una incertidumbre de 0,01 mm rechazará piezas buenas y aceptará piezas marginales. Póngale un número en el plan de control: mida la repetibilidad y reproducibilidad por debajo del 10 por ciento de la tolerancia de características, y un objetivo de capacidad de 1,33 Cpk en características especiales antes de que se lance un lote. Cualquier cosa más flexible convierte una disputa dimensional en una comercial. Perno de pivote de localización de hombro de doble paso Perno de pivote de precisión con dos hombros de ubicación para alineación y transferencia de carga, cabeza hexagonal y roscas métricas; Adecuado para programas de automoción con características especiales controladas. Ver producto → Producción OEM: PPAP, Trazabilidad y Control de Cambios En un programa IATF 16949:2016, se lanza un tornillo personalizado a través de PPAP en AIAG 4.ª edición con 18 elementos, y el elemento que más a menudo bloquea la aprobación no es el informe dimensional sino el control del proceso de revestimiento y el registro de cambios. Revise el dibujo y marque cada característica especial, luego acuerde qué características necesitan estudios de capacidad en lugar de inspección. Construya herramientas y envíe las primeras piezas con un diseño dimensional completo, incluida la condición del revestimiento. Calificar la línea de recubrimiento: distribución de espesores, registros de horneado y verificación de procesos para piezas de mayor resistencia. Realice estudios de calibre y confirme que el sistema de medición pueda separar las piezas buenas de las malas en cada característica crítica. Envíe el paquete PPAP y ejecútelo a velocidad, luego bloquee el proceso con un plan de control que nombre cada característica especial. Mantenga activo el control de cambios, porque una nueva línea de recubrimiento, una nueva herramienta de cabezal o un troquel reafilado son un evento de notificación, no un detalle interno. Un comprador debería ver físicamente seis elementos en el paquete: trazabilidad del lote de calentamiento y del lote de recubrimiento, aprobación del subcontratista de revestimiento, registros de tiempo y temperatura para el horneado, certificados de materiales con propiedades mecánicas, informes de primera y última salida, y un compromiso de diseño anual. El control de calidad que va desde el análisis de la materia prima hasta las pruebas de las propiedades mecánicas del acabado es lo que hace que esos registros sean creíbles en lugar de decorativos: los detalles del proceso están en el página de capacidades y calidad . Costo y plazo de entrega: los tres bloques que agrega un tornillo personalizado Un tornillo personalizado conlleva tres bloques de costos que una pieza de catálogo no incluye: herramientas para la cabeza o el vástago, lotes mínimos de recubrimiento y el tiempo de ingeniería para calificar y documentar la pieza. Solicítelos por separado en la cotización. El precio de una sola pieza oculta si las herramientas se amortizan dos veces, si el precio del recubrimiento es por lote mínimo o por uso real, y si se incluyeron las horas de validación. Pregunte también qué tamaño de lote puede absorber la línea de recubrimiento, ya que un pedido de 5000 piezas y un pedido de 50 000 piezas a menudo conllevan diferentes economías por unidad incluso cuando el costo del encabezado es idéntico. Una decisión de diseño normalmente se amortiza por sí sola: consolidar un tornillo y una arandela suelta en un conjunto integrado elimina un error de selección, un número de pieza y una línea de inventario al mismo tiempo. Perno de cabeza hexagonal negro con arandela plana integrada Perno hexagonal de una pieza con arandela plana engarzada que reduce la pérdida de piezas y los pasos de ensamblaje, disponible en métrico M3–M24 y grados 8.8/10.9. Ver producto → Preguntas que deciden una liberación de tornillo personalizada ¿Qué tratamiento de superficie es adecuado para un tornillo de chasis de clase 10.9? Escamas de zinc de 8 a 12 micras o galvanoplastia de zinc-níquel con horneado documentado. Ambas respuestas parten de un recuento de horas de aceptación ISO 9227 establecido y un requisito de torque establecido; el nombre del recubrimiento por sí solo no es una especificación. ¿Qué tolerancia de hilo debería aparecer en el dibujo? 6 g para roscas externas según ISO 965-2, válido después del recubrimiento. La norma ISO 4042 establece cómo se absorbe el espesor del recubrimiento dentro de esa tolerancia, y la consecuencia práctica es que la pieza recubierta aún debe pasar sus indicadores GO y NO-GO. ¿Cuánta evidencia demuestra que el proceso está bajo control? Suficiente para mostrar una capacidad superior a 1,33 Cpk en características especiales, medidas con un medidor cuya repetibilidad y reproducibilidad se sitúan por debajo del 10 por ciento de la tolerancia de características. Un estudio de 30 piezas demuestra mucho; el plan de control y el diseño anual prueban el proceso. ¿Cuándo un tornillo personalizado cuesta más de lo que ahorra? Cuando la característica personalizada es cosmética. Una forma de cabeza personalizada agrega herramientas e inspección sin cambiar el rendimiento de la junta, mientras que un hombro, brida o pestaña de ubicación personalizada generalmente elimina un soporte, una arandela o un paso de ensamblaje, y ahí es donde reside el caso de costos. Para los planos que necesitan una segunda opinión antes de cortar las herramientas, la ruta más rápida es una revisión técnica con el equipo de fabricación en lugar de una comparación de precios; empezar desde el pagina de contacto y envíe el dibujo en su estado recubierto. .custom-car-screw-fasteners{ --ccsf-accent:#0e47a1; --ccsf-accent-deep:#0a3576; --ccsf-accent-bg:#e9eff9; --ccsf-accent-text:#0a3576; --ccsf-text:#1a1a1a; --ccsf-muted:#595959; --ccsf-line:#c9d3e2; --ccsf-zebra:#f4f7fc; --ccsf-dark-bg:#0c1b30; --ccsf-dark-text:#eaf1fb; color:var(--ccsf-text); background:#ffffff; font-size:16px; line-height:1.9; padding:4px 0 8px 0; counter-reset:ccsf-sec;}.custom-car-screw-fasteners .article-section{padding:0;}.custom-car-screw-fasteners h2{ font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px !important; color:var(--ccsf-accent-deep); line-height:1.6; margin-top:56px; padding-top:16px; border-top:2px solid var(--ccsf-accent); letter-spacing:0.2px; counter-increment:ccsf-sec;}.custom-car-screw-fasteners h2::before{ content:"0" counter(ccsf-sec); display:block; font-size:14px; line-height:2; letter-spacing:4px; color:var(--ccsf-muted); font-weight:bold; margin-bottom:2px;}.custom-car-screw-fasteners h3{ font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; color:var(--ccsf-accent-deep); line-height:1.9; margin-top:26px; padding-left:12px; border-left:4px solid var(--ccsf-accent);}.custom-car-screw-fasteners p{ font-size:16px !important; margin-bottom:12px; color:var(--ccsf-text); line-height:1.9;}.custom-car-screw-fasteners p.ccsf-lead{ font-size:18px !important; line-height:1.8; color:var(--ccsf-accent-text); font-weight:bold; padding-bottom:18px; border-bottom:3px solid var(--ccsf-accent); margin-bottom:22px;}.custom-car-screw-fasteners ul{ margin-bottom:12px; list-style-type:disc; list-style-position:inside; padding-left:0; margin-top:0;}.custom-car-screw-fasteners ol{ margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; margin-top:0;}.custom-car-screw-fasteners li{ list-style:inherit; font-size:16px; margin-bottom:6px; color:var(--ccsf-text); line-height:1.9;}.custom-car-screw-fasteners a{ color:var(--ccsf-accent); text-decoration:none; border-bottom:1px solid #a8bcdd; font-weight:bold; transition:color 0.2s ease, border-color 0.2s ease;}.custom-car-screw-fasteners a:hover{ color:#08265a; border-bottom-color:#08265a;}.custom-car-screw-fasteners a[data-product-card="true"]{ display:block; margin:24px 0; padding:16px 20px; background:var(--ccsf-accent-bg); color:var(--ccsf-accent-text); border:1px solid var(--ccsf-line); border-left:6px solid var(--ccsf-accent); border-radius:4px; text-decoration:none; box-shadow:0 2px 6px #dde5f1; transition:box-shadow 0.2s ease, background 0.2s ease;}.custom-car-screw-fasteners a[data-product-card="true"]:hover{ background:#dfe8f7; color:var(--ccsf-accent-text); box-shadow:0 4px 12px #c3d1e8; border-bottom-color:var(--ccsf-line);}.custom-car-screw-fasteners a[data-product-card="true"]::before{ content:"Product reference"; display:block; font-size:14px; line-height:2; letter-spacing:2px; text-transform:uppercase; color:var(--ccsf-muted); font-weight:bold;}.custom-car-screw-fasteners a[data-product-card="true"]::after{ content:"Open the specification page"; display:block; font-size:16px; line-height:1.9; color:var(--ccsf-accent-text); font-weight:bold;}.custom-car-screw-fasteners .ccsf-definition{ background:var(--ccsf-dark-bg); color:var(--ccsf-dark-text); padding:22px 24px; margin:22px 0; border-radius:6px; border-left:6px solid var(--ccsf-accent); box-shadow:0 4px 14px #cdd8e8;}.custom-car-screw-fasteners .ccsf-definition p{ color:var(--ccsf-dark-text); font-size:16px !important; line-height:1.9; margin-bottom:0;}.custom-car-screw-fasteners .ccsf-definition strong{ color:#ffffff; letter-spacing:1px; text-transform:uppercase; font-size:14px;}.custom-car-screw-fasteners .ccsf-pull{ background:linear-gradient(135deg,#12408c,#0a1f3d); color:#f2f6fd; padding:26px 24px; margin:26px 0; border-radius:6px; box-shadow:0 6px 18px #d3dcea;}.custom-car-screw-fasteners .ccsf-pull span{ display:block; font-size:19px; line-height:1.8; color:#f2f6fd; letter-spacing:0.1px;}.custom-car-screw-fasteners .ccsf-pull strong{ color:#ffffff;}.custom-car-screw-fasteners .ccsf-metrics{ display:flex; flex-wrap:wrap; gap:12px; margin:24px 0;}.custom-car-screw-fasteners .ccsf-metric{ flex:1 1 160px; background:var(--ccsf-accent-bg); border:1px solid var(--ccsf-line); border-top:4px solid var(--ccsf-accent); border-radius:4px; padding:14px 16px;}.custom-car-screw-fasteners .ccsf-metric strong{ display:block; font-size:20px; line-height:1.6; color:var(--ccsf-accent-text); font-variant-numeric:tabular-nums; letter-spacing:-0.2px;}.custom-car-screw-fasteners .ccsf-metric span{ display:block; font-size:14px; line-height:2; color:#333333;}.custom-car-screw-fasteners .ccsf-compare{ display:grid; grid-template-columns:1fr 1fr; gap:16px; margin:24px 0;}.custom-car-screw-fasteners .ccsf-compare-col{ border:1px solid var(--ccsf-line); border-radius:6px; padding:18px 18px 8px 18px; background:#f6f8fc;}.custom-car-screw-fasteners .ccsf-compare-col h3{ margin-top:0; border-left:0; padding-left:0; font-size:16px; line-height:1.9; color:var(--ccsf-accent-text);}.custom-car-screw-fasteners .ccsf-col-a{ background:#eef3fb; border-top:4px solid var(--ccsf-accent);}.custom-car-screw-fasteners .ccsf-col-b{ background:#f3f5f8; border-top:4px solid #6b7785;}.custom-car-screw-fasteners .ccsf-compare-col li{ font-size:16px; line-height:1.9; color:#1a1a1a;}.custom-car-screw-fasteners ul.ccsf-steps{ list-style-type:none; padding-left:0; margin:24px 0; counter-reset:ccsf-step;}.custom-car-screw-fasteners ul.ccsf-steps li{ position:relative; padding-left:42px; margin-bottom:16px; counter-increment:ccsf-step; list-style-type:none; border-left:0;}.custom-car-screw-fasteners ul.ccsf-steps li::before{ content:counter(ccsf-step); position:absolute; left:0; top:5px; width:26px; height:26px; display:flex; align-items:center; justify-content:center; border-radius:50%; background:var(--ccsf-accent); color:#ffffff; font-size:14px; font-weight:bold;}.custom-car-screw-fasteners .ccsf-tablewrap{ overflow-x:auto; margin:18px 0 22px;}.custom-car-screw-fasteners .article-section table{ display:table!important; width:100%; border-collapse:collapse; margin:0; font-size:14px; line-height:2; background:#ffffff;}.custom-car-screw-fasteners .article-section thead{display:table-header-group!important;}.custom-car-screw-fasteners .article-section tbody{display:table-row-group!important;}.custom-car-screw-fasteners .article-section tr{display:table-row!important;}.custom-car-screw-fasteners .article-section th{ display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; color:var(--ccsf-accent-text); background:var(--ccsf-accent-bg); text-align:left; font-size:14px; line-height:2;}.custom-car-screw-fasteners .article-section td{ display:table-cell!important; border:1px solid #cccccc; padding:8px; color:var(--ccsf-text); font-size:14px; line-height:2; vertical-align:top;}.custom-car-screw-fasteners caption{ caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; text-align:left; line-height:1.9;}.custom-car-screw-fasteners .article-section tr:nth-child(even) td{ background:var(--ccsf-zebra); color:var(--ccsf-text);}.custom-car-screw-fasteners .article-section tr:first-child td{ background:var(--ccsf-accent); color:#ffffff; font-weight:bold; letter-spacing:0.3px;}.custom-car-screw-fasteners .article-section td:first-child{ font-weight:bold; border-left:4px solid var(--ccsf-accent);}.custom-car-screw-fasteners .article-section tr:not(:first-child):hover td{ background:#e4ecf9; color:var(--ccsf-text); transition:background 0.2s ease;}@media (max-width:768px){ .custom-car-screw-fasteners h2{font-size:20px;line-height:1.6;margin-top:44px;} .custom-car-screw-fasteners p.ccsf-lead{font-size:17px !important;line-height:1.8;} .custom-car-screw-fasteners .ccsf-compare{grid-template-columns:1fr;} .custom-car-screw-fasteners .ccsf-metrics{flex-direction:column;} .custom-car-screw-fasteners .ccsf-pull span{font-size:17px;line-height:1.8;} .custom-car-screw-fasteners ul.ccsf-steps li{padding-left:36px;} .custom-car-screw-fasteners .article-section table{font-size:14px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}Leer más
-
Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajesNoticias de la empresa2026.11.03Un paquete de baterías de tracción se construye alrededor de varios cientos de uniones roscadas, y cada una de ellas es al mismo tiempo una conexión estructural, una interfaz de sellado y un registro de trazabilidad. Los programas de vehículos eléctricos congelan las especificaciones de los sujetadores antes que las especificaciones de la carrocería en blanco porque el requisito proviene de la clase IP del paquete, su perfil de vibración y su caja de seguridad de alto voltaje, no de un dibujo mecánico genérico. Desde 1995 Origen de fabricación de Zhejiangxinye Automobile Technology Co., Ltd. IATF 16949:2016 Certificación del sistema de gestión de calidad en poder de la planta. ISO 898-1 Clases de propiedad 8.8, 10.9 y 12.9 para tornillos de acero IP6K9K Clase de protección contra chorros de alta presión definida en ISO 20653 Las cuatro decisiones que realmente mueven un programa son la geometría del sellado, la retención de la carga de sujeción, el posicionamiento de las juntas en la carrocería y la evidencia del lote que un comprador firma antes del primer envío de producción. En qué se diferencian los requisitos de fijación de los vehículos eléctricos de los de los vehículos de combustión Los sujetadores para vehículos eléctricos se especifican por tres cargas que los vehículos de combustión no combinan: un recinto sellado de alto voltaje, un paquete que puede pesar varios cientos de kilogramos y una estructura de carrocería que mezcla aluminio con sujetadores de acero. En una plataforma de combustión, la mayoría de los datos de los sujetadores son mecánicos: tamaño de rosca, clase de propiedad, revestimiento. En una plataforma de vehículos eléctricos, esos datos son sólo el punto de partida. El paquete agrega un estuche de seguridad eléctrica, una clase de protección y un recuento de ciclos térmicos, y cada uno de ellos convierte una pieza estándar en una interfaz de sistema validada. Definición: un sujetador de grado de paquete es una unión roscada o soldada cuyo modo de falla se define en el dibujo, cuya carga de sujeción se valida contra una ventana de par de apriete y cuyo lote de producción es rastreable hasta el número de serie del paquete. El sellado pertenece a la junta, no a la junta: el orificio de la rosca es un camino abierto a menos que la tuerca tenga el extremo cerrado o la soldadura sea continua. La carga de sujeción es una variable de seguridad: la resistencia de contacto en un terminal de módulo o barra colectora aumenta tan pronto como se pierde la precarga. La mezcla de materiales provoca el daño: un sujetador de acero en una carcasa de aluminio forma un par galvánico y agrega dos tasas de expansión diferentes a la misma junta. Fijación del paquete de baterías: sellado, carga de abrazadera y clase de protección Un sujetador de paquete de baterías mantiene la clasificación IP del paquete o la rompe, por lo que el sellado debe integrarse en la geometría de la junta en lugar de agregarse alrededor de ella. La respuesta práctica es la geometría cerrada. Las tuercas ciegas y de extremo cerrado mantienen el orificio sellado en el lado más alejado de un panel, y las versiones soldadas por puntos cierran el extremo y distribuyen la corriente de soldadura en una parte. Cuando el gabinete es de aluminio, la continuidad de la soldadura reemplaza la compresión de la junta como sello principal y la tuerca se convierte en parte de la pared del gabinete en lugar de un accesorio encima de ella. Tabla 1. Requisitos de sujeción dentro de un paquete de baterías de tracción y ruta de verificación utilizada para cada uno. Requisito Lo que debe ofrecer la articulación Ruta de verificación Sellado Geometría de tuerca de extremo cerrado o soldadura continua, por lo que el orificio de la rosca no es un camino abierto Prueba de IP a nivel de paquete según ISO 20653, prueba de fuga de helio Carga de sujeción Una ventana de par derivada de un cálculo VDI 2230 Parte 1 y confirmada en el lote entregado Prueba de torsión-tensión ISO 16047, auditoría de torsión residual Vibración Elemento de torsión predominante o adhesivo para roscas donde la unión no se puede volver a apretar Vibración sequence in UN ECE R100 Part II Corrosión Recubrimiento de escamas de zinc o zinc-níquel con un coeficiente de fricción controlado Prueba de corrosión cíclica, comprobación del coeficiente de fricción. Ciclismo térmico Retención de la precarga de -40 °C a 85 °C sin relajación en la carcasa de aluminio Secuencia de choque térmico en UN ECE R100 Parte II La familia de tuercas selladoras es donde estos requisitos se reúnen en una sola pieza: una tuerca bridada de extremo cerrado con una pestaña de posicionamiento se posiciona, cierra el orificio y acepta una soldadura o una unión roscada en la misma operación. Tuerca impermeable de extremo cerrado ciego con bridas para paquetes de baterías Tuerca sellada instalada en un solo lado con cabeza bridada y cilindro de extremo cerrado para conexiones roscadas herméticas en gabinetes de baterías para vehículos eléctricos. Ver producto → La validación del paquete se encuentra además de las pruebas de componentes. GB 38031-2020 requiere una advertencia de evento térmico antes de que la propagación produzca un peligro en el compartimiento de ocupantes, y cualquier junta que se afloje dentro del gabinete va en contra de ese requisito mucho antes de que un banco de pruebas la detecte. Juntas de carrocería, asiento y ruedas en el ensamblaje de vehículos Fuera del paquete, el ensamblaje del vehículo eléctrico se divide en uniones soldadas realizadas en carrocería en blanco y uniones roscadas realizadas en el ensamblaje final, y las dos necesitan diferentes familias de sujetadores y diferentes dibujos. Uniones soldadas en carrocería en blanco. Las tuercas para soldar de proyección y los espaciadores de soldadura tienen sus propias lengüetas de ubicación, por lo que la pieza se posiciona antes del ciclo de soldadura. Los espaciadores de soldadura cuadrados y redondos establecen la altura de montaje para marcos de asientos y soportes de carrocería; su tolerancia de longitud establece la separación en el montaje final, no el perno. La calidad de la soldadura se verifica mediante empuje o torque hasta falla en cupones tomados de la misma configuración de soldadura utilizada en producción. Uniones roscadas en el montaje final Las tuercas enjauladas y flotantes proporcionan flotación radial que absorbe la tolerancia de estampado acumulada, de modo que el perno se acopla a la velocidad de la línea sin escariar. Los pernos hexagonales con una arandela plana integrada eliminan una pieza suelta de la estación y mantienen la fricción de la cara del rodamiento repetible. Las tuercas de rueda son una familia separada: tipo tapa de una sola pieza o asiento cónico de extremo abierto, con ángulo de asiento y torque fijados por el fabricante del vehículo. Las estructuras de los asientos añaden un tercer caso. Los armazones de los asientos usan tuercas para soldar, manguitos espaciadores y tuercas del eje de la bisagra donde la junta debe posicionar una parte móvil y mantener una holgura de funcionamiento específica después del ensamblaje, razón por la cual los sujetadores de los asientos generalmente son piezas no estándar con una planitud definida y una cara de montaje definida. Espaciador de soldadura cuadrado para conjuntos de carrocería y asiento de vehículo Espaciador cuadrado soldable con orificio central que establece un punto de separación definido y resiste la rotación durante el apriete en conjuntos de cuerpo y asiento. Ver producto → La fijación de las ruedas merece su propia nota: una tuerca de rueda tiene que sobrevivir a repetidas extracciones sin perder la geometría del asiento, y una tuerca tipo tapa también tiene que mantener el extremo del espárrago y la rosca protegidos de la exposición a la carretera. Elecciones de materiales y revestimientos que deciden la vida útil en el campo La junta EV predeterminada es un sujetador de acero en una carcasa de aluminio, lo que hace que la selección del recubrimiento sea una decisión sobre la corrosión en lugar de una elección de acabado. En esa pareja, el aluminio es el ánodo, por lo que la carcasa se corroe primero y la falla aparece como un depósito blanco y una junta suelta en lugar de un perno oxidado. Los sujetadores de acero revestidos limitan la diferencia de potencial. Los sujetadores de acero inoxidable lo empeoran, porque el acero inoxidable es catódico con respecto al aluminio y empuja toda la carga de corrosión hacia la carcasa. Tabla 2. Sistemas de recubrimiento utilizados en pernos y tuercas automotrices, con el tipo de unión a la que se adapta cada uno y el riesgo a controlar. Sistema de recubrimiento Estándar Mejor ajuste Riesgo a controlar Escamas de zinc ISO 10683 Carcasas de aluminio, programas libres de Cr(VI) El coeficiente de fricción cambia con el lubricante; confirmar mediante prueba de torsión-tensión Galvanizado zinc-níquel ISO 4042 Mayor demanda de corrosión con espesor controlado Fragilidad por hidrógeno superior a clase 10,9; verificar según ISO 15330 Inoxidable A2 y A4 ISO 3506-1, ISO 3506-2 Molduras interiores y juntas de baja carga. Catódico al aluminio; la carcasa se corroe donde el aislamiento es débil Fosfato y aceite No se reivindica ningún estándar de recubrimiento Solo juntas interiores secas Sin protección en exposición húmeda o salina. La fragilización por hidrógeno es la segunda trampa. Los sujetadores galvanizados de clase 10.9 y 12.9 pueden absorber hidrógeno durante el decapado y el enchapado, y la falla aparece días después del ensamblaje con cargas por debajo de la carga de prueba. La norma ISO 15330 define una prueba de precarga para detectarlo, mientras que el horneado y las escamas de zinc o el recubrimiento mecánico son las rutas habituales. Perno de cabeza hexagonal negro con arandela plana integrada Perno hexagonal de una pieza y arandela cautiva que distribuye la carga de la abrazadera y reduce la manipulación de piezas sueltas; El tratamiento de superficie negro agrega una barrera resistente a la corrosión. Ver producto → El control de la fricción es lo que hace que una ventana de torsión sea válida. La regla general de ingeniería es que la fricción debajo de la cabeza toma aproximadamente el 50 por ciento del torque aplicado y la fricción de la rosca alrededor del 40 por ciento, dejando alrededor del 10 por ciento para convertirse en carga de sujeción, por lo que un cambio de recubrimiento altera la precarga entregada incluso cuando el torque de estiramiento no cambia. Qué programa Pack audita antes de aprobar un lote Un proveedor de sujetadores para vehículos eléctricos está aprobado por el control del proceso y la trazabilidad del lote, no solo por el certificado. IATF 16949:2016 establece el marco: APQP para el desarrollo, PPAP para el archivo de aprobación y MSA y SPC para los datos de medición y proceso detrás de él. Zhejiangxinye Automobile Technology Co., Ltd. sostiene esa certificación y controla la secuencia desde el análisis de la materia prima hasta las pruebas de propiedades mecánicas del acabado, que es lo mínimo que un programa de empaque verificará en el sitio. ¿Qué lote de calor se encuentra en cada envío? ¿Se puede rastrear a partir del número de serie del paquete? ¿La ventana de torsión está respaldada por una prueba de tensión de torsión ISO 16047 en el recubrimiento y el lubricante entregados? ¿Las tuercas para soldar se validan mediante empuje o torque hasta fallar en la misma configuración de soldadura por proyección utilizada en la producción en serie? ¿El informe de corrosión es cíclico en lugar de una cifra única de niebla salina tomada de una muestra de desarrollo? Cheque del comprador: pregunta por el proceso de control de calidad documentos que se encuentran detrás del certificado, no el certificado en sí. Un archivo PPAP que indica el coeficiente de fricción, la configuración de soldadura y el lote de calor vale más que una página de resultados de pruebas sin un origen rastreable. Qué poner en el dibujo antes del lanzamiento Un dibujo listo para su lanzamiento para un sujetador de vehículos eléctricos contiene ocho elementos, y cada uno que falta traslada el riesgo a la línea de ensamblaje. Clase de propiedad según ISO 898-1 para el perno y clase de tuerca correspondiente según ISO 898-2, con la intención del diseño de que falle una sobrecarga en el perno en lugar de en el desmontaje de la rosca. Tolerancia de rosca, además de geometría de proyección de soldadura y posición de lengüeta de ubicación para tuercas y espaciadores de soldadura. Sistema de recubrimiento con su estándar, rango de espesor y ventana de coeficiente de fricción. Requisito de sellado escrito como resultado de la prueba: clase IP según ISO 20653 más una tasa de fuga aceptable. Rango de pares de apriete con su base de cálculo, normalmente VDI 2230 Parte 1. Controles de fragilidad por hidrógeno para clase 10.9 y superiores, con el método de prueba especificado. Requisito de marcado de lote y grado del certificado de material en la pieza o el embalaje. Pruebas de validación con tamaño de muestra y criterios de aceptación, acordados antes del inicio del utillaje. El costo de los sujetadores es una pequeña parte de la lista de materiales del paquete; una sola junta de gabinete no sellada que no pasa la prueba de fugas de final de línea no lo es. Especifique el resultado de la unión y luego deje que la geometría de la pieza lo siga. Preguntas que hacen los compradores antes de publicar un dibujo de sujetador ¿Qué torque debe usar el perno de la tapa del paquete de baterías? No existe una figura universal. El torque sigue el tamaño de la rosca, el coeficiente de fricción y la precarga que necesita la junta; VDI 2230 Parte 1 proporciona la ruta de cálculo y ISO 16047 confirma la relación real de par-tensión en el lote entregado. Dos proveedores que utilizan lubricantes diferentes necesitan ventanas de torsión diferentes para un perno idéntico. ¿Se necesitan tuercas de torsión predominante dentro del paquete? No en todas las posiciones. Utilícelos donde la junta no se pueda volver a apretar y donde los ciclos térmicos sean elevados, como marcos de módulos y conexiones de barras colectoras. ISO 7040 e ISO 7042 definen dos estilos de tuercas de torque predominante; el segundo estilo soporta la carga de prueba más alta y se adapta a clases de pernos más altas. ¿En qué se diferencian las tuercas para soldar y las tuercas remachables en el ensamblaje del cuerpo? Las tuercas soldadas se unen mediante soldadura por proyección y se adaptan a estructuras de acero y aluminio que aceptan un ciclo de soldadura. Las tuercas remachables se prensan en láminas y son adecuadas para paneles de aluminio y revestidos donde una soldadura dañaría la superficie o el tratamiento térmico. ¿Qué documentos deben viajar con un lote de sujetadores de baterías? Como mínimo, un certificado de material EN 10204 3.1, un informe dimensional, un informe de propiedades mecánicas según ISO 898-1 e ISO 898-2, un informe de espesor de revestimiento y corrosión, datos de coeficiente de fricción y trazabilidad del lote térmico hasta el envío. Un programa de manada aprueba pruebas, no partes. Los proveedores que permanecen en el programa son los que pueden responder una pregunta sobre un lote de calor a partir del número de serie de un paquete en un día hábil. .ev-fastener-brief { --evb-accent: #0e47a1; --evb-accent-bg: #0e47a1; --evb-accent-text: #ffffff; --evb-text: #1a1d24; --evb-muted: #5a6270; --evb-tint: #eaf0f9; --evb-tint-text: #0b2f6b; --evb-surface: #f4f6fa; --evb-border: #d5dce8; --evb-dark: #101827; --evb-dark-text: #eef2f9; counter-reset: evb-h2; color: var(--evb-text); background: #ffffff; font-family: "Helvetica Neue", Arial, sans-serif; padding: 8px 0 4px;}.ev-fastener-brief .article-section { padding: 0 0 2px;}.ev-fastener-brief .article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; margin-top: 56px; padding-top: 14px; border-top: 1px solid var(--evb-border); color: var(--evb-tint-text); letter-spacing: 0.2px; counter-increment: evb-h2;}.ev-fastener-brief .article-section h2::before { content: counter(evb-h2, decimal-leading-zero); display: inline-block; font-size: 14px; line-height: 2; color: var(--evb-accent-text); background: var(--evb-accent-bg); border-radius: 4px; padding: 0 8px; margin-right: 10px; vertical-align: 2px; letter-spacing: 1px; font-variant-numeric: tabular-nums;}.ev-fastener-brief .article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; margin-top: 22px; padding-left: 10px; border-left: 3px solid var(--evb-accent); color: var(--evb-tint-text);}.ev-fastener-brief .article-section p { font-size: 16px !important; margin-bottom: 12px; line-height: 1.9; color: var(--evb-text);}.ev-fastener-brief .article-section .evb-lead { font-size: 18px !important; line-height: 1.8; font-weight: 600; color: var(--evb-tint-text); background: #f8fafd; border-left: 4px solid var(--evb-accent); padding: 6px 14px 6px 16px;}.ev-fastener-brief .article-section .evb-metrics { display: flex; flex-wrap: wrap; gap: 12px; margin: 18px 0 20px;}.ev-fastener-brief .article-section .evb-metric { flex: 1 1 160px; background: var(--evb-surface); border: 1px solid var(--evb-border); border-top: 4px solid var(--evb-accent); border-radius: 6px; padding: 12px 14px;}.ev-fastener-brief .article-section .evb-metric span { display: block; font-size: 20px; line-height: 1.6; font-weight: bold; color: var(--evb-tint-text); letter-spacing: 0.2px; font-variant-numeric: tabular-nums;}.ev-fastener-brief .article-section .evb-metric small { display: block; font-size: 14px; line-height: 2; color: var(--evb-muted);}.ev-fastener-brief .article-section .evb-definition { background: var(--evb-tint); border-left: 6px solid var(--evb-accent); border-radius: 0 8px 8px 0; padding: 16px 18px; margin: 18px 0 22px; color: var(--evb-tint-text);}.ev-fastener-brief .article-section .evb-definition p { font-size: 18px !important; line-height: 1.8; color: var(--evb-tint-text); margin-bottom: 0;}.ev-fastener-brief .article-section .evb-definition strong { color: #08234f;}.ev-fastener-brief .article-section .evb-note { background: var(--evb-dark); color: var(--evb-dark-text); border-radius: 10px; padding: 18px 20px; margin: 20px 0 22px; box-shadow: 0 10px 24px #16233a33;}.ev-fastener-brief .article-section .evb-note p { color: var(--evb-dark-text); margin-bottom: 0;}.ev-fastener-brief .article-section .evb-note strong { color: #ffffff;}.ev-fastener-brief .article-section .evb-note a { color: #cfe0ff; text-decoration: underline;}.ev-fastener-brief .article-section .evb-alert { background: linear-gradient(135deg, #eef3fb, #ffffff); border: 1px solid var(--evb-border); border-top: 5px solid var(--evb-accent); border-radius: 8px; padding: 16px 18px; margin: 20px 0 22px; box-shadow: 0 4px 12px #16233a1a;}.ev-fastener-brief .article-section .evb-alert p { color: var(--evb-text); margin-bottom: 0;}.ev-fastener-brief .article-section .evb-compare { display: grid; grid-template-columns: 1fr 1fr; gap: 16px; margin: 18px 0 22px;}.ev-fastener-brief .article-section .evb-compare > div { background: var(--evb-surface); border: 1px solid var(--evb-border); border-top: 4px solid var(--evb-accent); border-radius: 8px; padding: 14px 16px;}.ev-fastener-brief .article-section .evb-compare h3 { margin-top: 0; border-left: 0; padding-left: 0; color: var(--evb-tint-text);}.ev-fastener-brief .article-section .evb-compare ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.ev-fastener-brief .article-section .evb-compare li { color: var(--evb-text);}.ev-fastener-brief .article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.ev-fastener-brief .article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.ev-fastener-brief .article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px; line-height: 1.9; color: var(--evb-text);}.ev-fastener-brief .article-section ol li { background: var(--evb-surface); border-left: 3px solid var(--evb-accent); border-radius: 0 6px 6px 0; padding: 10px 14px; color: var(--evb-text);}.ev-fastener-brief .article-section table { display: table !important; width: 100%; border-collapse: collapse; margin: 16px 0 22px; background: #ffffff; font-variant-numeric: tabular-nums;}.ev-fastener-brief .article-section thead { display: table-header-group !important;}.ev-fastener-brief .article-section tbody { display: table-row-group !important;}.ev-fastener-brief .article-section tr { display: table-row !important;}.ev-fastener-brief .article-section th { display: table-cell !important; font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: var(--evb-tint); color: var(--evb-tint-text); text-align: left;}.ev-fastener-brief .article-section td { display: table-cell !important; border: 1px solid #cccccc; padding: 8px; color: var(--evb-text); vertical-align: top; transition: background-color 0.2s ease;}.ev-fastener-brief .article-section tr:nth-child(even) td { background: var(--evb-surface); color: var(--evb-text);}.ev-fastener-brief .article-section td:first-child { font-weight: 600; color: var(--evb-tint-text);}.ev-fastener-brief .article-section tr:first-child td { background: var(--evb-accent-bg); color: var(--evb-accent-text); font-weight: bold; letter-spacing: 0.3px;}.ev-fastener-brief .article-section tr:hover td { background: #e3ebf7; color: var(--evb-text);}.ev-fastener-brief .article-section caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.ev-fastener-brief .article-section a { color: #0b3d8f; text-decoration: underline; text-underline-offset: 2px; transition: color 0.2s ease;}.ev-fastener-brief .article-section a:hover { color: #061e4c;}.ev-fastener-brief .article-section a[data-product-card="true"] { display: block; height: 0; margin: 0;}@media (max-width: 768px) { .ev-fastener-brief { padding: 4px 0; } .ev-fastener-brief .article-section h2 { margin-top: 40px; font-size: 22px; } .ev-fastener-brief .article-section .evb-compare { grid-template-columns: 1fr; } .ev-fastener-brief .article-section .evb-metrics { display: block; } .ev-fastener-brief .article-section .evb-metric { margin-bottom: 10px; } .ev-fastener-brief .article-section .evb-lead { padding-left: 12px; } .ev-fastener-brief .article-section .evb-definition, .ev-fastener-brief .article-section .evb-note, .ev-fastener-brief .article-section .evb-alert { padding: 14px 14px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}Leer más
-
Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientosNoticias de la empresa2026.11.03Un tornillo M10 clase 8.8 mantiene un área de tensión de tracción de 58,0 mm2 y, según ISO 898-1, una carga de prueba de 580MPa, lo que sitúa su carga de prueba cerca de 33,6 kN. Apretada al 70 por ciento de ese valor, la unión depende de que aproximadamente 23 kN de carga de sujeción permanezcan en su lugar durante una década. El formato de rosca, la acumulación dimensional y el recubrimiento mueven ese número, y ese es el orden en el que se debe realizar la selección de tornillos para automóviles. 580 MPa Esfuerzo de carga de prueba para la clase de propiedad 8.8 según ISO 898-1 6g/6H Par de clase de tolerancia media para tornillo y tuerca, ISO 965-1 0.20 Factor de tuerca típico K para acero galvanizado tal como se recibió 8-12 micras Recubrimiento de escamas de zinc aplicado según ISO 10683 El formato de la rosca viene antes que el diámetro La rosca gruesa métrica ISO es el valor predeterminado correcto para tornillos de máquina de M5 a M24 en estructuras de cuerpo, soporte y asiento, y el paso fino es una excepción deliberada reservada para paredes delgadas, alta vibración o ajuste fino. ISO 261 fija los pares de diámetro y paso, e ISO 965-1 fija las clases de tolerancia que permiten que un tornillo y una tuerca de diferentes lotes de producción se acoplen sin clasificar. El paso grueso en M8, M10 y M12 es 1,25, 1,5 y 1,75 mm. Las buenas alternativas para los mismos diámetros son 1,0, 1,25 y 1,25 mm. Esos son números de pieza separados, indicadores de paso/no paso separados y configuraciones de torque separadas en la línea. P Paso de rosca es la distancia axial entre puntos correspondientes en crestas de hilos adyacentes. La práctica métrica ISO lo expresa en milímetros, mientras que el antiguo sistema unificado cuenta los hilos por pulgada. Un paso de 1,5 mm en un tornillo M10 y un paso de 1,25 mm en el mismo diámetro son componentes diferentes, no versiones diferentes de un componente. Cuando el tono fino gana su costo El paso fino aumenta el área de tensión de tracción dentro del mismo diámetro nominal y aplana el ángulo de la hélice, por lo que un tornillo fino produce más carga de sujeción a igual tensión y resiste el aflojamiento por vibración transversal mejor que un tornillo grueso de la misma longitud. El precio es la velocidad de montaje. Los hilos finos se cruzan más fácilmente, se ejecutan más lentamente en los controladores automáticos y agregan costo por pieza en la operación de encabezado. Paso grueso, M10 x 1,5 Descenso más rápido y más tolerante a daños menores en las roscas Machos, medidores y herramientas de producción estándar ya en el sitio Preferido en hierro fundido y secciones gruesas de acero. Paso fino, M10 x 1,25 Mayor área de tensión y precarga en la misma envolvente El ángulo de hélice menos profundo resiste el aflojamiento automático bajo vibración. Requiere un manejo controlado de las piezas y un manejo más limpio Formatoos de rosca en ensambles automotrices y el punto de diseño cada uno cambia Format Estándar Uso típico en automoción Cuidado con el diseño ISO métrico grueso ISO 261, ISO 965-1 Tornillos para metales de carrocería, soporte y estructura de asiento Elección predeterminada; Confirme el ajuste de 6g/6H en ambos lados Multa métrica ISO ISO 261, ISO 262 Resaltes de pared delgada, juntas con mucha vibración, ajuste Montaje más lento y mayor riesgo de roscado cruzado UNC y UNF unificadas ASME B1.1 Plataformas heredadas y repuestos de servicios de exportación Mantenga las líneas en pulgadas y métricas físicamente separadas Rosca de tornillo autorroscante ISO 1478 Molduras de plástico, soportes de chapa, piezas interiores La geometría del saliente, no el tornillo, establece la resistencia de la unión Tuerca de par predominante ISO 7040, ISO 7042 Conexiones de asiento, chasis y dirección. El inserto de nailon está limitado por la temperatura del horno. Las tuercas de torsión predominante añaden fricción a propósito, por lo que se especifican junto con la rosca, no después de ella. Una tuerca de inserción no metálica fabricada según ISO 7040 y una tuerca totalmente metálica fabricada según ISO 7042 resuelven el mismo problema de aflojamiento con diferentes límites de temperatura. GB/T 6182 Tuercas hexagonales tipo 2 con inserto no metálico Una tuerca de torsión predominante Tipo 2 con inserto de nailon cautivo para resistencia a las vibraciones, disponible M5–M36 en acero al carbono o inoxidable. Ver producto → Dimensiones que deciden si la articulación se cierra La longitud del tornillo se mide desde la cara de apoyo debajo de la cabeza hasta el extremo, por lo que un tornillo de 30 mm nunca ofrece 30 mm de enganche; el tamaño de la junta se mide a partir de la longitud del mango más la altura de la tuerca, no solo de la figura del catálogo. ISO 4014 e ISO 4017 establecen la longitud de la rosca en b = 2d 6 mm para pernos de hasta 125 mm de largo, lo que significa que un perno hexagonal M10 x 60 lleva aproximadamente 26 mm de rosca y 34 mm de vástago liso. Coloque el vástago plano en el plano de corte donde lo permita el diseño, porque la raíz de la rosca es la sección más débil de la pieza. La participación del hilo es la otra mitad del cálculo. Un tornillo de acero que se introduce en una tuerca de acero desarrolla toda su resistencia con aproximadamente 0,8 d a 1 d de enganche total de la rosca. Trabajar con aluminio o magnesio requiere de 1,5d a 2d, porque el material base más blando se desprende antes de que se rompa el tornillo. El tamaño del taladro de roscar sigue la misma regla del diámetro nominal menos el paso: 5,0 mm para M6 x 1,0, 6,75 mm para M8 x 1,25 y 8,5 mm para M10 x 1,5. Perno de cabeza hexagonal negro con arandela plana integrada Un perno hexagonal de una pieza y una arandela cautiva en M3–M24, grados 8.8 y 10.9, que reducen la manipulación de arandelas sueltas durante el montaje. Ver producto → La lista de verificación dimensional que los compradores deben exigir a los proveedores La superficie de apoyo del cabezal y el diámetro de la brida se comparan con el área real de la abrazadera, no con el tamaño nominal de la rosca. Planos de llave según ISO 4017, por ejemplo 13 mm en M8, 16 mm en M10 y 18 mm en M12 Longitud de rosca b, longitud de agarre y leyenda de rosca completa o parcial en el dibujo Límites de rectitud y descentramiento en tornillos de más de 80 mm Marca de clase de propiedad marcada en la cabeza y rastreable hasta el lote. Un orificio ciego perforado a la profundidad nominal en lugar de a la profundidad menos el descentramiento de la rosca es una de las causas más comunes de una lectura de torque falsa en el ensamblaje. El conductor alcanza su objetivo de torsión contra el fondo del orificio, la junta nunca se sujeta y el defecto sólo aparece como una falla en el campo. Los recubrimientos cambian la fricción tanto como la vida útil de la corrosión Para la clase de propiedad 10.9 y superior, la selección del recubrimiento es una decisión de fragilidad por hidrógeno en primer lugar y una decisión de corrosión en segundo lugar, porque un tornillo endurecido galvanizado puede absorber hidrógeno atómico y fallar por debajo de la carga nominal horas o días después de la instalación. La galvanoplastia de zinc según ISO 4042 o ASTM B633 sigue siendo el acabado más utilizado para juntas interiores y protegidas. Los sistemas de escamas de zinc aplicados según la norma ISO 10683 generan de 8 a 12 um a partir de una dispersión a base de agua y evitan por completo la vía de galvanoplastia del hidrógeno, razón por la cual las especificaciones del chasis y los bajos los exigen cada vez más. El zinc-níquel ofrece una mejor resistencia a la corrosión con un espesor comparable y cuesta más por kilogramo. El recubrimiento de conversión de fosfato según ISO 9717 protege las roscas de ajuste donde la adhesión de la pintura y el par de arranque son más importantes que las horas de niebla salina. Sistemas de recubrimiento para automóviles comparados por estándar, construcción y riesgo que presenta cada uno Recubrimiento Estándar Construcción típica Mejor aplicación Riesgo principal Galvanizado con zinc ISO 4042, ASTM B633 5-12 micras Juntas interiores y protegidas Fragilidad por hidrógeno superior a clase 8.8 Galvanizado zinc-níquel ISO 4042, ASTM B841 5-10 micras Hardware de bajos, frenos y dirección Costo por pieza; aún es necesario hornear Escamas de zinc ISO 10683 8-12 micras Chasis y alta exposición a la sal. Dispersión por fricción si el peso del recubrimiento se desplaza Fosfato y aceite ISO 9717 2-5 micras Hilos de ajuste y conjuntos pintados. Protección contra la corrosión independiente limitada Inoxidable pasivado ASTM A967 No aplicable Marcos visibles y soportes para zonas húmedas Molestias en el montaje, sin protección sacrificada Por qué se debe medir el factor de nuez El factor K de la tuerca para el acero galvanizado tal como se recibe generalmente se encuentra entre 0,16 y 0,22. Un lubricante de cera puede empujar K por debajo de 0,15 y elevar la precarga más allá del objetivo de diseño bajo la misma indicación de torsión. Las pruebas de torsión y fuerza de sujeción según ISO 16047 en lotes de producción son la única forma confiable de saber dónde se encuentra K, y un cambio de proveedor de recubrimiento a mitad de programa es un cambio de fricción hasta que una prueba demuestre lo contrario. Los sujetadores de brida ayudan aquí porque la cara de rodamiento más ancha distribuye la carga de sujeción y estabiliza el par de fricción al mismo tiempo. Tuercas con brida hexagonal gruesa con revestimiento de zinc amarillo Tuercas con brida hexagonal gruesa con cara de rodamiento dentada que distribuyen la carga de la abrazadera sin arandela separada, en grados de acero 8–12 o A2-70. Ver producto → Las uniones selladas en paquetes de baterías se comportan de manera diferente Las carcasas de batería de aluminio combinadas con sujetadores de acero crean un par galvánico y cada orificio pasante es una ruta potencial de fuga. Una tuerca ciega sellada cierra el orificio desde el interior, de modo que el sujetador nunca abre el gabinete, pero la característica de sellado, el sistema de recubrimiento y cualquier arandela de aislamiento deben especificarse como una sola unidad. Seleccionar la tuerca solo por su resistencia y el recubrimiento solo por su apariencia es como comienza la entrada de agua. Una secuencia de selección de seis pasos Seis controles en un orden fijo cubren el tornillo, la tuerca, el orificio y el acabado sin revisar las decisiones, y cada paso produce un documento que un proveedor puede cotizar. Defina la articulación, no la pieza. Registre el objetivo de carga de sujeción, el espectro de vibración, la temperatura de servicio y la clase de corrosión antes de abrir cualquier catálogo. Establezca la clase de propiedad. ISO 898-1 clase 8.8 cubre juntas generales de carrocería y soporte; 10.9 cubre los armazones de los asientos, los eslabones de suspensión y la dirección. Haga coincidir la tuerca según ISO 898-2 para que la tuerca no se pele antes de que se rompa el tornillo. Bloquear el hilo y la tolerancia. Métrica ISO gruesa a 6 g/6 H, a menos que una condición documentada justifique un paso fino, e indique el número estándar en el dibujo. Longitud del tamaño desde el agarre más la altura de la tuerca. Luego confirme el acoplamiento contra el material base: 0,8d a 1d en acero, 1,5d a 2d en aluminio o magnesio. Elija el revestimiento según la clase de corrosión. Luego confirme la fricción con pruebas de torsión y fuerza de sujeción según ISO 16047 en lugar de una tabla publicada. Validar el montaje. La niebla salina neutra según ASTM B117, la vibración transversal según DIN 65151 y una auditoría de par en la estación cierran el circuito. Donde la selección fracasa en la producción Las fallas que llegan a una auditoría de línea generalmente son problemas de ajuste, fricción o calor en lugar de problemas de resistencia a la tracción, y cada una se remonta a una decisión omitida anteriormente en el programa. Tuercas de seguridad con inserto de nailon que pasan a través de un horno de curado e-coat. Los insertos de nailon generalmente tienen una temperatura nominal cercana a los 120 grados Celsius continuos, mientras que los hornos de curado funcionan entre 175 y 200 grados Celsius, por lo que los conjuntos pintados necesitan tuercas totalmente metálicas o soldadas. Tornillos galvanizados de clase 10.9 sin una ventana de horneado documentada entre el recubrimiento y el curado del recubrimiento, según lo indicado por ASTM B850. Tornillos de acero introducidos en carcasas de aluminio sin aislamiento galvánico, lo que produce células de corrosión que se abren con un solo invierno de sal en la carretera. Orificios ciegos perforados a una profundidad nominal, lo que proporciona una lectura de torsión contra el fondo del orificio en lugar de la junta. Un prototipo recubría de una manera y la producción recubría de otra, cambiando el factor de tuerca sin cambiar la especificación de torque. El cheque de cierre: Solicite el registro de horneado, el certificado de peso del recubrimiento y la curva de torsión-tensión antes de aprobar un primer artículo. Tres documentos cierran más riesgos que una página de reclamaciones materiales. La verificación entrante, en proceso y final es donde realmente se cierran estos riesgos. Un proveedor cuyo plan de control va desde el análisis de la materia prima hasta las pruebas de las propiedades mecánicas del acabado, dentro de un Sistema de calidad certificado IATF 16949-2016 , puede producir esos registros a pedido en lugar de describirlos. Preguntas que regresan en cada programa ¿Qué rosca debe utilizar un tornillo de cuerpo en blanco? ISO métrico grueso con clase de tolerancia 6 g, normalmente M6 x 1,0 o M8 x 1,25 para soportes y M10 x 1,5 para conexiones estructurales. La brea gruesa tolera la acumulación de pintura y sellador que produce la manipulación en el taller de carrocería y se agota más rápido en los conductores automáticos. ¿Cuánta participación del hilo es suficiente? Aproximadamente 0,8d a 1d de rosca completa en acero y 1,5d a 2d en aluminio o magnesio. Por debajo de esos valores, la rosca interna se pela antes de que el tornillo alcance su carga de prueba, y la unión falla en el material base en lugar de en el sujetador. ¿Es aceptable un acabado de zinc amarillo en los herrajes de los bajos? El color no es una especificación, así que solicite la química de pasivación. La Directiva RoHS 2011/65/UE limita el cromo hexavalente al 0,1 por ciento en peso en materiales homogéneos, y la pasivación trivalente cumple con ese límite. Para una exposición prolongada a la sal de la carretera, las escamas de zinc según ISO 10683 son la respuesta más fuerte que cualquier color galvanizado. ¿Cuándo una tuerca simple se convierte en tuerca autoblocante? Cuando la junta experimenta vibración transversal y no se puede volver a apretar en servicio, o cuando una prueba Junkers según DIN 65151 muestra una caída de la carga de sujeción. Luego, una tuerca de torsión predominante según ISO 7040 o una tuerca totalmente metálica según ISO 7042 reemplaza a la tuerca plana, y la elección entre ellas se establece según la temperatura del horno y la política de reutilización. Envíe el dibujo, la carga de la junta y la clase de corrosión juntos y la rosca, la longitud y el recubrimiento se podrán resolver en una revisión de ingeniería en lugar de tres. Contacta con el equipo con los detalles de la aplicación antes del inicio de la próxima herramienta. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.car-screw-fastener-guide { --csf-accent: #0e47a1; --csf-accent-deep: #0b3a85; --csf-accent-light: #1a5bbf; --csf-text: #1a1a1a; --csf-muted: #525252; --csf-surface: #f4f6fa; --csf-surface-alt: #e8edf6; --csf-border: #cfd7e6; --csf-on-accent: #ffffff; color: var(--csf-text); background: #ffffff; font-family: "Segoe UI", Helvetica, Arial, sans-serif; counter-reset: csf-sec; padding: 4px 0;}.car-screw-fastener-guide .article-section { margin-bottom: 30px;}.car-screw-fastener-guide h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: var(--csf-accent-deep); margin-top: 52px; line-height: 1.6; letter-spacing: -0.2px;}.car-screw-fastener-guide h2::before { counter-increment: csf-sec; content: counter(csf-sec, decimal-leading-zero); display: inline-block; background: var(--csf-accent); color: #ffffff; font-size: 14px; line-height: 2; font-weight: bold; letter-spacing: 1px; padding: 0 8px; border-radius: 3px; margin-right: 10px; vertical-align: 2px;}.car-screw-fastener-guide h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: var(--csf-accent-deep); border-left: 3px solid var(--csf-accent); padding-left: 10px; margin-top: 24px; line-height: 1.9; letter-spacing: 0.2px;}.car-screw-fastener-guide p { font-size: 16px !important; margin-bottom: 12px; color: var(--csf-text); line-height: 1.9;}.car-screw-fastener-guide p.csf-lead { font-size: 18px !important; line-height: 1.8; color: #12305c; border-bottom: 1px solid var(--csf-border); padding-bottom: 16px;}.car-screw-fastener-guide strong { color: var(--csf-accent-deep);}.car-screw-fastener-guide a { color: var(--csf-accent); font-weight: 600; text-decoration: underline; text-underline-offset: 2px; transition: color 0.2s ease;}.car-screw-fastener-guide a:hover { color: var(--csf-accent-deep);}.car-screw-fastener-guide ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside; padding-left: 0;}.car-screw-fastener-guide ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.car-screw-fastener-guide li { list-style: inherit; font-size: 16px; margin-bottom: 6px; color: var(--csf-text); line-height: 1.9;}.car-screw-fastener-guide .csf-metrics { display: flex; flex-wrap: wrap; gap: 12px; margin: 18px 0 8px;}.car-screw-fastener-guide .csf-metric { flex: 1 1 140px; background: #eef2fa; border: 1px solid var(--csf-border); border-top: 3px solid var(--csf-accent); border-radius: 6px; padding: 12px 14px;}.car-screw-fastener-guide .csf-metric b { display: block; font-size: 22px; line-height: 1.6; color: var(--csf-accent-deep); font-variant-numeric: tabular-nums;}.car-screw-fastener-guide .csf-metric span { display: block; font-size: 14px; line-height: 2; color: #3d4a5c;}.car-screw-fastener-guide .csf-band { background: var(--csf-accent); border-radius: 8px; padding: 20px 22px; margin: 18px 0 22px;}.car-screw-fastener-guide .csf-band p { color: #ffffff; margin-bottom: 0; font-size: 16px !important;}.car-screw-fastener-guide .csf-band strong { color: #ffe9b8;}.car-screw-fastener-guide .csf-note { background: #ffffff; border: 1px solid var(--csf-border); border-top: 4px solid var(--csf-accent-light); box-shadow: 0 6px 18px rgba(26, 91, 191, 0.14); border-radius: 6px; padding: 18px 20px 6px; margin: 18px 0 22px;}.car-screw-fastener-guide .csf-note p { color: var(--csf-text);}.car-screw-fastener-guide .csf-split { display: flex; background: #eef2fa; border-radius: 8px; overflow: hidden; margin: 18px 0 22px;}.car-screw-fastener-guide .csf-split-mark { flex: 0 0 84px; background: var(--csf-accent); color: #ffffff; display: flex; align-items: center; justify-content: center; font-size: 22px; line-height: 1.6; font-weight: bold; padding: 12px 6px; text-align: center;}.car-screw-fastener-guide .csf-split-body { padding: 16px 18px 4px;}.car-screw-fastener-guide .csf-split-body p { color: var(--csf-text);}.car-screw-fastener-guide .csf-compare { display: grid; grid-template-columns: 1fr 1fr; gap: 14px; margin: 16px 0 22px;}.car-screw-fastener-guide .csf-compare > div { background: #f7f9fc; border: 1px solid var(--csf-border); border-radius: 8px; padding: 16px 16px 6px;}.car-screw-fastener-guide .csf-compare-title { font-size: 16px !important; font-weight: bold; color: var(--csf-accent); text-transform: uppercase; letter-spacing: 0.6px; margin-bottom: 10px; padding-bottom: 8px; border-bottom: 2px solid var(--csf-accent-light);}.car-screw-fastener-guide .csf-timeline { counter-reset: csf-step; margin: 18px 0 10px;}.car-screw-fastener-guide .csf-step { position: relative; margin-left: 16px; padding-left: 30px; padding-bottom: 6px; border-left: 2px solid var(--csf-border);}.car-screw-fastener-guide .csf-step::before { counter-increment: csf-step; content: counter(csf-step); position: absolute; left: -15px; top: 2px; width: 28px; height: 28px; border-radius: 50%; background: var(--csf-accent); color: #ffffff; font-size: 14px; line-height: 28px; font-weight: bold; text-align: center;}.car-screw-fastener-guide .csf-step p { margin-bottom: 10px;}.car-screw-fastener-guide .csf-qa-item { background: #f7f9fc; border-left: 3px solid var(--csf-accent); border-radius: 0 6px 6px 0; padding: 14px 16px 4px; margin-bottom: 12px;}.car-screw-fastener-guide .csf-qa-item h3 { border-left: none; padding-left: 0; margin-top: 0; color: var(--csf-accent-deep);}.car-screw-fastener-guide ul.csf-flag { border-left: 3px solid var(--csf-accent); background: var(--csf-surface); padding: 14px 16px 6px 18px; border-radius: 0 6px 6px 0;}.car-screw-fastener-guide .csf-table-wrap { overflow-x: auto; margin-bottom: 16px;}.car-screw-fastener-guide table { width: 100%; border-collapse: collapse; margin-bottom: 8px;}.car-screw-fastener-guide th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; color: var(--csf-accent-deep); background: var(--csf-surface-alt); font-size: 14px; line-height: 2; text-align: left;}.car-screw-fastener-guide td { border: 1px solid #cccccc; padding: 8px; color: var(--csf-text); font-size: 14px; line-height: 2; vertical-align: top;}.car-screw-fastener-guide tr:first-child td { background: var(--csf-surface-alt); color: var(--csf-accent-deep); font-weight: bold;}.car-screw-fastener-guide tr:nth-child(even) td { background: #f7f9fc;}.car-screw-fastener-guide td:first-child { color: var(--csf-accent-deep); font-weight: bold;}.car-screw-fastener-guide caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}@media (max-width: 768px) { .car-screw-fastener-guide .csf-metrics { flex-direction: column; } .car-screw-fastener-guide .csf-compare { grid-template-columns: 1fr; } .car-screw-fastener-guide .csf-split { flex-direction: column; } .car-screw-fastener-guide .csf-split-mark { flex: 0 0 auto; padding: 14px; } .car-screw-fastener-guide h2 { margin-top: 38px; } .car-screw-fastener-guide .csf-step { padding-left: 24px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}Leer más
-
Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2BNoticias de la empresa2026.11.03Una línea faltante en un dibujo puede detener un pedido de 50.000 piezas en el muelle. Los elementos de fijación y estampados para automóviles se liberan contra documentos, no contra muestras: la clase de propiedad, el sistema de recubrimiento, la altura de proyección de la soldadura y la regla de trazabilidad del lote deben anotarse antes de que un proveedor pueda retenerlos. Las comprobaciones que aparecen a continuación son las que deciden si un pedido a granel se envía según lo previsto o se convierte en un ejercicio de contención. El dibujo viene antes de la cita. Un elemento de fijación o estampado sólo se puede pedir cuando en el dibujo se menciona una norma de producto, una clase de propiedad y un sistema de revestimiento; una cotización emitida sin esos tres no se puede comparar con ninguna otra cotización. La misma tuerca con brida M8 nominal se puede cotizar en dos niveles de precio y ser dos piezas diferentes. Un proveedor fija el precio de una tuerca con brida de clase de propiedad 8 según DIN 6923 con revestimiento de zinc trivalente según ISO 4042; el otro precio es una tuerca con brida de clase de propiedad 10 con un recubrimiento de escamas de zinc según ISO 10683. La carga de prueba, el comportamiento de asiento y la duración de la corrosión son diferentes, por lo que los precios unitarios no son comparables. Las reglas de coincidencia son importantes aquí: un perno de clase de propiedad 10.9 se combina con una tuerca de clase 10, un perno de 8.8 con una tuerca de clase 8, porque la clase de tuerca es una designación de carga de prueba según ISO 898-2 y la clase de perno es una designación de tracción según ISO 898-1. Referencias de documentos y estándares que deben fijarse en el plano antes de poder comparar una cotización masiva. Artículo Estándar o referencia Lo que verifica el comprador Clase de propiedad de nuez ISO 898-2 Clase 8 o 10 indicada en el plano; informe de carga de prueba por lote Clase de pernos y tornillos ISO 898-1 8,8, 10,9 o 12,9 declarados; resultados de tracción y dureza Recubrimiento galvanizado ISO 4042 Espesor del revestimiento en micrómetros; sistema trivalente; registro de horneado Revestimiento de escamas de zinc ISO 10683 Sistema de recubrimiento y ventana de coeficiente de fricción declarados Pruebas de corrosión Niebla salina neutra ISO 9227 Horas hasta el óxido rojo especificadas, por ejemplo 240 h o 480 h Tuerca soldada de brida hexagonal ISO 21670 Número y altura de proyección de soldadura; diámetro de brida Dimensiones de la tuerca con brida DIN 6923 y GB/T 6177 Altura de la tuerca, diámetro de la brida, presencia de dentado rastro de materia prima Certificado EN 10204 3.1 El número de calor se resuelve en el lote enviado Las piezas estampadas quedan fuera de los estándares de sujetadores, por lo que sus tolerancias se encuentran en el dibujo. ISO 2768-m es un grado de tolerancia general común para un soporte de acero, pero cualquier característica que ubique un perno, un clip o una tuerca soldada necesita una tolerancia explícita y un esquema de referencia, porque las tolerancias generales dejan de ser útiles una vez que la recuperación elástica entra en escena. Definición central La especificación de un sujetador es la combinación del estándar del producto, la clase de propiedad y el sistema de recubrimiento. Un número de pieza que no se corresponde con los tres es un pedido incompleto, independientemente de lo que diga el encabezado del dibujo. Auditar el alcance del certificado IATF 16949 La certificación IATF 16949:2016 confirma que se ha auditado un sistema de gestión de calidad automotriz en un sitio designado; no confirma que las piezas que está comprando se hayan producido dentro de ese ámbito. Lea la declaración de alcance de la entidad jurídica, la dirección de fabricación y las categorías de productos. Confirme que el conformado en frío, la soldadura, el tratamiento térmico y el tratamiento de superficies aparezcan como procesos controlados o como proveedores externos controlados, y verifique la acreditación IAF del organismo de certificación y el estado del certificado en la base de datos pública antes de programar una visita a la fábrica. Una sección de capacidad y calidad debe correlacionarse línea por línea con su propio plan de control, no simplemente repetir el número de certificado. El certificado lo confirma Auditoría por terceros del sistema de calidad frente a IATF 16949:2016 Control de procesos documentados y requisitos de trazabilidad de lotes. Procesos de auditoría interna, acciones correctivas y seguimiento de proveedores. Que el sitio aparezca en los registros públicos del organismo de certificación. Aún tienes que verificar Capacidad de proceso real en su número de pieza específico Control de galvanoplastia, tratamiento térmico y soldadura subcontratados Estado de calibración de los medidores utilizados para su inspección. El expediente PPAP, su nivel y su fecha de aprobación Los procesos especiales merecen su propia auditoría El tratamiento térmico, el enchapado y la soldadura cambian propiedades que no se pueden ver en una pieza terminada. La cadena automotriz los evalúa con listas de verificación específicas: AIAG CQI-9 para tratamiento térmico, CQI-11 para enchapado y CQI-15 para soldadura. Solicite la evaluación más reciente de cada proveedor externo mencionado en el diagrama de flujo del proceso, además de los registros de horneado de desfragbración. Para la clase de propiedad 10.9 y superior, la norma ISO 4042:2018 especifica que el horneado comienza dentro de las 4 horas posteriores a la galvanoplastia, y un proveedor que no puede producir ese registro no controla la fragilidad por hidrógeno. Aprobación de muestra y el nivel de PPAP que necesita El nivel 3 de PPAP, con estudios de proceso iniciales en Ppk 1,67 o mejor en cada característica especial y un Cpk continuo mantenido en 1,33 o mejor, es el mínimo de trabajo para un pedido de estampado o sujetadores automotrices a granel. La cláusula 8.3.5.2 de IATF 16949:2016 requiere un proceso de aprobación de producto que se ajuste a un estándar reconocido. En las cadenas de suministro de América del Norte y Europa, eso significa AIAG PPAP (cuarta edición) o VDA 2. El nivel 3 envía muestras más el paquete completo de datos de respaldo al cliente; el nivel 1 envía solo la orden de envío de piezas. Un proveedor que propone el nivel 1 para una pieza nueva está describiendo cuánta evidencia existe realmente. Los resultados dimensionales aumentaron con respecto a cada característica numerada en el dibujo. Informes de pruebas de rendimiento y materiales vinculados a las cifras de calor Estudios iniciales de proceso de al menos 300 piezas de producción consecutivas, como requiere AIAG PPAP Análisis del sistema de medición: la repetibilidad y reproducibilidad del medidor por debajo del 10 por ciento es aceptable, del 10 al 30 por ciento está condicionada según AIAG MSA (4.a edición) La orden de envío de piezas firmada con el nivel indicado en el formulario. Regla de aprobación La aprobación es la Orden de Envío de Pieza firmada más la revisión del plan de control que la produjo. Si la letra de revisión del plan de control no coincide con el PSW y el dibujo, la aprobación se anula y el lote es stock no aprobado, por muy buena que sea la muestra. Una auditoría de cinco pasos antes de publicar volumen Cinco controles cierran la brecha entre una muestra aprobada y un envío a granel repetible: revisión de planos, certificados de materiales a nivel de lote, capacidad específica de la pieza, auditorías de procesos especiales y capacidad de empaque más. Congele la revisión del dibujo. Confirme que la carta de revisión coincida con la RFQ, el archivo PPAP y el registro de herramientas. Un cambio en la altura de proyección de la soldadura o en el diámetro de la brida invalida la matriz y la aprobación juntas. Recopile certificados de materiales a nivel de lote. Un certificado EN 10204 3.1 vincula el número de calor con los resultados mecánicos. Verifique que el grado de acero admita la ruta de clase de propiedad: una tuerca de clase 10 necesita un grado que responda al enfriamiento y revenido, y el certificado debe identificar el lote de tratamiento térmico. Capacidad de demanda en su número de pieza. Solicite un estudio de una producción sobre esa pieza exacta, no la familia de productos, y el informe de MSA detrás del calibre utilizado en ella. Auditar los procesos especiales. El enchapado y el tratamiento térmico suelen subcontratarse y siempre son invisibles en la pieza terminada, por lo que los documentos de evaluación y los registros de horneado llevan toda la carga de la prueba. Bloquear embalaje, capacidad y plazos de entrega. Confirme el tipo de material de estiba, la prevención de oxidación para el transporte marítimo, los campos de datos de la etiqueta y la capacidad mensual de su rampa. La huella de fabricación debe auditarse en el sitio en lugar de leerse en un folleto. Dónde fallan los pedidos al por mayor, por familia de piezas En volumen, las fallas se agrupan en torno a la geometría de la interfaz, el rendimiento del recubrimiento y la deriva del proceso en lugar del material base, por lo que el plan de inspección previa al lanzamiento debe seguir la familia de piezas. Modos típicos de falla de volumen y la verificación que detecta cada uno antes de que se envíe el lote. parte de la familia Fallo de volumen típico Verificar antes del lanzamiento tuercas para soldar Deriva de altura de proyección de soldadura, salpicaduras, quemado Número de proyección y altura según ISO 21670; Prueba de soldadura en la corriente de producción. Tuercas con brida Desviación de brida y área de rodamiento reducida Cuadratura de brida y altura de tuerca; Prueba de torque de asiento en la junta real Tuercas remachadas Baja expulsión o torsión en láminas delgadas Expulsión y torsión probados según el grado y espesor de la hoja del cliente. Tuercas de asiento y cinturón de seguridad Desajuste de clases y acumulación de recubrimiento en la rosca. Calibres de rosca GO y NO-GO por lote; espesor del recubrimiento según ISO 4042 Tuercas selladas para batería EV Ruta de fuga en el extremo cerrado, porosidad del revestimiento Prueba de descomposición del aire o fuga de helio; tasa de fuga acordada por escrito antes del PPAP Estampados de metales Recuperación elástica, cambio de referencia, altura de rebaba Diseño completo del primer artículo; límite de rebabas indicado en el dibujo Las familias anteriores comparten un perfil de riesgo: la interfaz es una soldadura, un remachado o un sello, y ninguno de ellos puede juzgarse observando la pieza. Pruebe la interfaz, no el acabado. Tuerca soldada redonda de acero al carbono para chapa Tuerca soldable cilíndrica con proyecciones para soldar y orificio roscado central para fijación roscada permanente en conjuntos de chapa delgada. Ver producto → Tuercas con brida GB/T 6177 y DIN 6923 Tuercas con brida métricas de M5 a M20 con arandela integrada y parte inferior dentada, disponibles en grados de acero al carbono y acero inoxidable. Ver producto → Tuerca impermeable de extremo cerrado ciego con bridas Tuerca de instalación ciega con cabeza bridada y cilindro sellado de extremo cerrado para conexiones roscadas herméticas en conjuntos de láminas delgadas y paquetes de baterías para vehículos eléctricos. Ver producto → El costo de un lote rechazado, elaborado El precio de compra es el número más pequeño en un pedido de sujetadores al por mayor; el costo de un lote rechazado es el número que decide el proyecto. 50.000 piezas por lote en el ejemplo 4.250 dólares valor del material a USD 0,085 FOB 2.100 dólares Transporte aéreo de reemplazo, 49 por ciento del valor del material. 3,5x costo de flete versus un paquete de aprobación de USD 600 Un pedido de 50.000 tuercas soldadas con bridas a 0,085 USD FOB tiene un valor material de 4.250 USD. Un paquete PPAP con diseño dimensional, revisión de certificados y pruebas de recubrimiento se cotiza a USD 600 una vez, lo que equivale a USD 0,012 por pieza con 50 000 piezas y USD 0,0024 por pieza con 250 000 piezas. Si el primer lote es rechazado en la altura de proyección y reemplazado por transporte aéreo, el flete por sí solo alcanza los 2.100 dólares, o el 49 por ciento del valor del material, antes de volver a trabajar, detener la línea o una devolución de cargo al cliente. Ejemplo ilustrativo con supuestos establecidos, no una cita. Sustituya su propio precio unitario, tarifa de flete y costo de prueba; el argumento es la proporción, no la cifra absoluta. Términos sobre los que preguntan los compradores antes de publicar una orden de compra ¿Qué plan de muestreo debería utilizar un pedido de sujetadores a granel? Un valor predeterminado viable es ISO 2859-1 en el nivel de inspección general II, con AQL 0,65 en roscas y propiedades mecánicas, 1,5 en dimensiones y 4,0 en marcas y defectos cosméticos. Coloque los niveles en la orden de compra en lugar de en un correo electrónico, porque una disputa sobre un lote rechazado se resuelve mediante el documento que firman ambas partes. ¿A quién pertenecen los troqueles de estampado y los accesorios de soldadura? El comprador debe ser propietario de las herramientas o tener un derecho de transferencia por escrito. La cláusula 8.5.3.1 de IATF 16949:2016 requiere que las herramientas propiedad del cliente estén marcadas y protegidas permanentemente; la adición comercial es un programa de herramientas que enumera los números de matrices, el número de cavidades, la condición actual y los términos en los que se mueven las herramientas si la relación termina. ¿Cómo se deben etiquetar y rastrear los lotes? Cada etiqueta de caja debe contener el número de pieza, la revisión del dibujo, el número de lote, el número de serie, la cantidad, la fecha de producción y un certificado de conformidad. IATF 16949 requiere trazabilidad desde la materia prima hasta el envío, por lo que el número de calor en la caja debe corresponder al certificado de material y a los registros de proceso para ese lote dentro de un día hábil. ¿Qué pasa si el primer artículo falla? Acordar la regla de contención ante la OP: un 8D abierto dentro de las 24 horas, contención total de los lotes afectados, no realizar más envíos hasta una nueva aprobación al mismo nivel de PPAP y una fecha de reenvío por escrito. Un proveedor que negocia esta cláusula con calma suele ser el que tiene medidores calibrados y un plan de control en vivo. .automotive-fastener-guide { --afg-accent: #0e47a1; --afg-accent-bg: #e8eefa; --afg-accent-text: #0b3578; --afg-text: #1a1a1a; --afg-muted: #595959; --afg-panel: #f4f6fb; --afg-line: #d3dbe8; --afg-dark-bg: #0f2f5c; --afg-dark-text: #f3f6fc; color: var(--afg-text); background: #ffffff; font-size: 16px; line-height: 1.9;}.automotive-fastener-guide .article-section { margin-bottom: 10px;}.automotive-fastener-guide p { font-size: 16px !important; margin-bottom: 12px; color: var(--afg-text); line-height: 1.9;}.automotive-fastener-guide p p { margin-top: 8px;}.automotive-fastener-guide .afg-lede { font-weight: 600; color: var(--afg-accent-text); background: var(--afg-panel); border-left: 6px solid var(--afg-accent); border-radius: 0 8px 8px 0; padding: 18px 22px 18px 24px;}.automotive-fastener-guide h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; margin-top: 52px; line-height: 1.6; letter-spacing: -0.2px; color: var(--afg-accent-text); border-left: 6px solid var(--afg-accent); border-bottom: 1px solid var(--afg-line); padding: 6px 14px 10px 16px; background: linear-gradient(90deg, #eef2fa 0%, #ffffff 78%);}.automotive-fastener-guide h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; margin-top: 26px; line-height: 1.9; letter-spacing: 0.02em; color: var(--afg-accent); padding-left: 16px; position: relative;}.automotive-fastener-guide h3::before { content: ""; position: absolute; left: 0; top: 11px; width: 7px; height: 7px; background: var(--afg-accent); transform: rotate(45deg);}.automotive-fastener-guide strong { color: var(--afg-accent-text); font-weight: 700;}.automotive-fastener-guide a { color: var(--afg-accent-text); text-decoration: underline; text-underline-offset: 3px; font-weight: 600; transition: color 0.2s ease;}.automotive-fastener-guide a:hover { color: var(--afg-accent);}.automotive-fastener-guide ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside; padding-left: 18px;}.automotive-fastener-guide ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.automotive-fastener-guide li { list-style: inherit; font-size: 16px; margin-bottom: 6px; color: var(--afg-text); line-height: 1.9;}.automotive-fastener-guide .afg-list { background: var(--afg-panel); border-left: 4px solid var(--afg-accent); border-radius: 0 6px 6px 0; padding: 14px 18px 6px 20px; color: var(--afg-text);}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.automotive-fastener-guide .afg-table-wrap { overflow-x: auto; margin: 18px 0 22px; border-radius: 6px;}.automotive-fastener-guide table { width: 100%; border-collapse: collapse; background: #ffffff; font-variant-numeric: tabular-nums;}.automotive-fastener-guide th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; color: var(--afg-accent-text); background: var(--afg-accent-bg); text-align: left; font-size: 15px; line-height: 2;}.automotive-fastener-guide td { border: 1px solid #cccccc; padding: 8px; color: var(--afg-text); background: #ffffff; font-size: 15px; line-height: 2; transition: background 0.2s ease;}.automotive-fastener-guide caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080; line-height: 1.9; text-align: left; padding-top: 8px;}.automotive-fastener-guide tr:nth-child(even) td { background: #f7f9fc;}.automotive-fastener-guide td:first-child { color: var(--afg-accent-text); font-weight: 600;}.automotive-fastener-guide tr:first-child td { background: var(--afg-accent-bg); color: var(--afg-accent-text); font-weight: 700; letter-spacing: 0.01em;}.automotive-fastener-guide tr:hover td { background: #eef2f9; color: var(--afg-accent-text);}.automotive-fastener-guide .afg-quote { margin: 22px 0 8px; padding: 20px 24px; font-size: 18px; line-height: 1.8; font-weight: 600; color: var(--afg-accent-text); background: linear-gradient(135deg, #eef3fb 0%, #e3ebf8 100%); border-top: 3px solid var(--afg-accent); border-radius: 4px;}.automotive-fastener-guide .afg-quote-label { display: block; font-size: 14px; line-height: 2; font-weight: 700; letter-spacing: 0.12em; text-transform: uppercase; color: var(--afg-muted); margin-bottom: 6px;}.automotive-fastener-guide .afg-compare { display: grid; grid-template-columns: 1fr 1fr; gap: 16px; margin: 20px 0 12px;}.automotive-fastener-guide .afg-compare-col { border-radius: 8px; padding: 16px 18px 8px;}.automotive-fastener-guide .afg-compare-col h3 { margin-top: 0;}.automotive-fastener-guide .afg-compare-col li { font-size: 15px; line-height: 2;}.automotive-fastener-guide .afg-compare-a { background: var(--afg-accent-bg); border: 1px solid #c8d6ee; color: var(--afg-text);}.automotive-fastener-guide .afg-compare-b { background: #f4f4f4; border: 1px solid #dcdcdc; color: var(--afg-text);}.automotive-fastener-guide .afg-compare-b h3 { color: var(--afg-accent-text);}.automotive-fastener-guide .afg-verdict { background: var(--afg-dark-bg); color: var(--afg-dark-text); border-left: 6px solid var(--afg-accent); border-radius: 10px; padding: 22px 24px 12px; margin: 24px 0 10px; box-shadow: 0 10px 24px #c7d2e4;}.automotive-fastener-guide .afg-verdict-title { display: block; font-size: 14px; line-height: 2; font-weight: 700; letter-spacing: 0.14em; text-transform: uppercase; color: #b9cdf0; margin-bottom: 6px;}.automotive-fastener-guide .afg-verdict p { color: var(--afg-dark-text);}.automotive-fastener-guide .afg-verdict strong { color: var(--afg-dark-text);}.automotive-fastener-guide .afg-timeline { counter-reset: afg-step; position: relative; padding-left: 46px; margin: 20px 0 8px;}.automotive-fastener-guide .afg-timeline::before { content: ""; position: absolute; left: 15px; top: 8px; bottom: 14px; width: 2px; background: #c9d5e8;}.automotive-fastener-guide .afg-step { counter-increment: afg-step; position: relative;}.automotive-fastener-guide .afg-step::before { content: counter(afg-step); position: absolute; left: -46px; top: 2px; width: 32px; height: 32px; border-radius: 50%; background: var(--afg-accent); color: #ffffff; font-size: 14px; line-height: 32px; font-weight: 700; text-align: center; font-variant-numeric: tabular-nums;}.automotive-fastener-guide .afg-metrics { display: flex; flex-wrap: wrap; gap: 14px; margin: 20px 0 18px;}.automotive-fastener-guide .afg-metric { flex: 1 1 158px; background: var(--afg-accent-bg); border-top: 4px solid var(--afg-accent); border-radius: 6px; padding: 16px 16px 12px;}.automotive-fastener-guide .afg-metric-value { display: block; font-size: 26px; line-height: 1.4; font-weight: 700; color: var(--afg-accent-text); font-variant-numeric: tabular-nums;}.automotive-fastener-guide .afg-metric-label { display: block; font-size: 14px; line-height: 2; color: var(--afg-muted);}.automotive-fastener-guide .afg-note { font-size: 14px !important; line-height: 2; font-style: italic; color: var(--afg-muted); border-left: 3px solid var(--afg-line); padding-left: 12px;}@media (max-width: 768px) { .automotive-fastener-guide h2 { margin-top: 38px; padding: 6px 12px 10px 12px; } .automotive-fastener-guide .afg-compare { grid-template-columns: 1fr; gap: 12px; } .automotive-fastener-guide .afg-metrics { flex-direction: column; gap: 10px; } .automotive-fastener-guide .afg-timeline { padding-left: 38px; } .automotive-fastener-guide .afg-timeline::before { left: 13px; } .automotive-fastener-guide .afg-step::before { left: -38px; width: 28px; height: 28px; line-height: 28px; } .automotive-fastener-guide .afg-quote { font-size: 16px; line-height: 1.9; padding: 16px 18px; } .automotive-fastener-guide .afg-lede { padding: 14px 16px 14px 18px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}Leer más
-
Pernos y tuercas para automóviles: grados de materiales, clases de resistencia y especificaciones de recubrimientoNoticias de la empresa2026.11.03Un perno de brida M10 estampado con 8.8 es una pieza de 800MPa. Escriba M10 x 30, clase 8.8, galvanizado en un dibujo y el proveedor todavía tiene que elegir un espesor de recubrimiento, un coeficiente de fricción, una clase de tuerca y un objetivo de niebla salina, y esas cuatro opciones deciden si la junta pasa una prueba de corrosión de 480 horas o falla a las 96. En los programas de producción, el marcado de clase es la parte fácil; el grado del material debajo y el sistema de recubrimiento encima conllevan la mayor parte del riesgo. La clase de propiedad, el grado del material y el grado del recubrimiento son tres requisitos separados. Una sola calificación de 8.8 responde sólo a la primera, y una orden de compra que no incluye nada más transfiere las otras dos decisiones al proveedor. Las clases de fuerza se decodifican en megapascales sin una tabla de búsqueda Una clase de propiedad indica la resistencia directamente en megapascales: la clase 8.8 significa una resistencia a la tracción nominal de 800 MPa y un límite elástico de 640MPa, y la clase 10.9 significa 1000 MPa y 900 MPa. El primer dígito multiplicado por 100 da la resistencia a la tracción nominal. Ambos dígitos multiplicados y luego por 10 dan el límite elástico del 0,2 por ciento, la tensión a la que la pieza adquiere una deformación permanente igual al 0,2 por ciento de su longitud de calibre. Por lo tanto, la clase 12.9 tiene una resistencia a la tracción de 1200 MPa y un rendimiento de 1080 MPa, mientras que la clase 4.8 tiene una resistencia a la tracción de 400 MPa y un rendimiento de 320MPa porque su relación es 0,8 en lugar de 0,9. 800 MPa Resistencia nominal a la tracción de clase 8.8 640MPa 0,2 por ciento límite elástico de clase 8.8 0.9 Relación entre rendimiento y tracción de clase 8,8 a 12,9 Una clase más alta no es un mejor valor predeterminado. La clase 12.9 tiene la mayor resistencia a la tracción y la menor tolerancia a la fragilización por hidrógeno, y necesita una cabeza con brida o una arandela endurecida para mantener bajo control la tensión del rodamiento. La clase 8.8 cubre la mayoría de los trabajos de estructura de carrocería y asientos, y 10.9 sigue siendo la opción común para juntas de suspensión y dirección. Clases de propiedad para pernos de acero según ISO 898-1 y para acero inoxidable según ISO 3506-1, con los materiales y posiciones de vehículos a los que suele servir cada clase. Clase de propiedad Resistencia nominal a la tracción 0,2 por ciento de límite elástico Material base típico Uso típico en automoción 4.8 400 MPa 320 MPa Acero bajo en carbono, cabeza fría Soportes interiores, clips de moldura 8.8 800 MPa 640MPa Acero de medio carbono o boro, templado y revenido Estructuras de asientos, soportes de carrocería, chasis en general. 10.9 1.000 MPa 900 MPa Acero de aleación de cromo-molibdeno Suspensión, dirección, anclajes de cinturones de seguridad. 12.9 1.200MPa 1.080MPa Acero aleado, templado mínimo 380 grados Celsius. Tren motriz de alta carga, juntas de alta carga de diámetro pequeño A2-70 700MPa 450MPa Acero inoxidable austenítico 304 Molduras exteriores, zonas húmedas de la cabina A4-80 800 MPa 600MPa Acero inoxidable austenítico 316 Exposición a cloruros, zonas de salpicadura de sal en las carreteras Las calidades de los materiales siguen la clase en lugar de definirla El estándar de fijación fija el resultado mecánico final y deja abierta la selección del material, razón por la cual aparece la misma marca 8.8 en acero con medio carbono y en acero con microaleación de boro. Las piezas de clase 8.8 suelen ser ensambladas en frío a partir de acero de medio carbono con entre 0,25 y 0,55 por ciento de carbono, o de grados de boro como 10B21 y 35K, y luego se enfrían y revenen. Las clases 10.9 y 12.9 necesitan acero aleado con cromo y generalmente molibdeno, por ejemplo 42CrMo4 o SCM435, porque el mayor nivel de resistencia exige una mejor templabilidad y resistencia al revenido. La tabla de tratamiento térmico de la norma ISO 898-1, la norma internacional para las propiedades mecánicas de los elementos de fijación de acero, establece una temperatura mínima de revenido de 425 grados Celsius para la clase 10.9 y 380 grados Celsius para la clase 12.9, y la misma norma limita la descarburación en la rosca porque una capa superficial ablandada reduce la vida a la fatiga antes que la resistencia a la tracción. En cambio, el acero inoxidable está cubierto por la norma ISO 3506-1. A2-70 alcanza 700 MPa de tracción con 450 MPa de resistencia y A4-80 alcanza 800 MPa con 600 MPa. Ninguno coincide con la clase 10.9, por lo que una sustitución de acero inoxidable en una junta 10.9 cambia la junta y no solo el acabado. Para piezas que permanecen dentro del rango dimensional estándar, el gama de pernos y tornillos cubre cabezas bridadas, pernos soldados y configuraciones de arandelas ensambladas, con la clase de propiedad de cada pieza confirmada con el dibujo en la cotización. Definición: una clase de propiedad según ISO 898-1 es un conjunto de requisitos de piezas terminadas que cubren la resistencia a la tracción nominal, el límite elástico del 0,2 por ciento, el alargamiento después de la fractura, la energía de impacto y la dureza. Esto se verifica probando el sujetador ensamblado, por lo que dos proveedores que trabajen con el mismo grado de acero aún pueden ofrecer clases diferentes. Las clases de tuercas se corresponden con la carga de prueba, no con la apariencia. Una tuerca de clase 8 es la compañera correcta para un perno de clase 8.8. ISO 898-2 asigna a la tuerca clase 8 una tensión de carga de prueba de 800 MPa, por lo que el vástago del perno falla antes de que se rompa la rosca de la tuerca, y ese es el modo de falla previsto en una unión correctamente emparejada. La norma para tuercas también cubre las clases 04 y 05 para tuercas bajas en carbono en tamaños pequeños, y las clases 4, 5, 6, 10 y 12 por encima de ellas. La tensión de carga de prueba es de 1040 MPa para la clase 10 y 1150 MPa para la clase 12 en todos los rangos de tamaño donde se aplican esas clases. La altura también soporta parte de la carga: una tuerca estilo 2 más alta según ISO 4033 alcanza una carga de prueba mayor que una tuerca estilo 1 según ISO 4032 con la misma clase y tamaño de rosca. La duración del compromiso decide más que la clase en una hoja delgada. Las roscas de acero necesitan al menos 1,0 veces el diámetro nominal de enganche, las de aluminio necesitan aproximadamente 1,5 veces y, por debajo de ese umbral, la rosca se pela antes de que el perno alcance la carga de prueba. Las tuercas con brida según DIN 6923 o GB/T 6177 añaden una cara de rodamiento integrada que distribuye la carga de sujeción en paneles delgados y elimina una arandela separada de la secuencia de montaje. Tuercas con brida GB/T 6177 y DIN 6923 La brida integrada distribuye la carga de sujeción en paneles delgados, mientras que la cara dentada del cojinete resiste la vibración; Los tamaños M5 a M20 cubren múltiples grados de resistencia y material. Ver producto → La resistencia a la corrosión la establece el sistema de recubrimiento. La vida útil de la corrosión en un sujetador automotriz se cuenta en horas de niebla salina neutra hasta óxido rojo según ISO 9227, y el sistema de recubrimiento mueve ese número mucho más que el acero que se encuentra debajo. Sistemas de recubrimiento aplicados a sujetadores roscados para automóviles, con el estándar de referencia, el rango de niebla salina generalmente escrito en un dibujo y la exposición a la fragilidad que crea cada proceso. Sistema de recubrimiento Estándar de referencia Típico objetivo de la niebla salina contra el óxido rojo Riesgo de fragilización por hidrógeno Posición típica Galvanoplastia de zinc, pasivación trivalente. ISO 4042 96 a 240 horas Por encima de 1000 MPa, se requiere horneado Soportes interiores, herrajes de cabina. Galvanoplastia de zinc-níquel, 12 a 15 por ciento de níquel ISO 4042 480 a 1.000 horas Por encima de 1000 MPa, se requiere horneado Articulaciones de chasis, frenos y bajos Escamas de zinc, laminares ISO 10683 720 a 1.000 horas Proceso bajo, no electrolítico. Piezas de clase 10,9 y 12,9, hardware del paquete de baterías Galvanizado en caliente ISO 10684 Depende de la masa del recubrimiento, normalmente de 40 a 80 micrómetros Bajo Sujetadores estructurales más grandes, M10 y superiores La fragilidad por hidrógeno se debe a la resistencia a la tracción, no al espesor del recubrimiento. Cada pieza galvanizada a 1000 MPa y más está expuesta, por lo que ISO 4042 requiere un horneado de desfragmentación después del recubrimiento e ISO 15330 proporciona una prueba de precarga para confirmar el resultado. Un perno de 12,9 que se hornea tarde, se pela y se vuelve a recubrir, o se recubre con un depósito pesado puede pasar la inspección dimensional y aún así agrietarse bajo carga a los pocos días de ensamblarse. Las escamas de zinc según ISO 10683 evitan por completo el baño de revestimiento, que es la razón principal por la que domina las especificaciones de clase 10.9 y 12.9 para hardware de chasis y paquetes de baterías. Verificación del par galvánico: un perno de acero recubierto de zinc roscado en una carcasa de aluminio o en una bandeja de batería pone en contacto dos metales diferentes. Cuando la junta sufre rociado o condensación, el recubrimiento en el lado de acero y cualquier sellador en la interfaz deciden el resultado más que la clase de propiedad. Las juntas de asiento, rueda y batería añaden requisitos Tres familias conjuntas conllevan requisitos que una clase de propiedad no puede expresar: anclajes de asientos y cinturones de seguridad, cubos de ruedas y carcasas de baterías para vehículos eléctricos. Anclajes de asiento y cinturón de seguridad Las tuercas de anclaje de los cinturones de seguridad suelen tener una rosca de 7/16-20 UNF. La resistencia del anclaje se verifica en el conjunto según el Reglamento n.º 14 de las Naciones Unidas o FMVSS 210, por lo que el requisito del sujetador es una combinación en lugar de un solo número: resistencia de clase 8 o 10, un revestimiento que sobreviva a la humedad de la cabina y trazabilidad del lote hasta el número de calor. Articulaciones de cubo de rueda Los pernos de rueda de turismos en tamaños M12 y M14 se suelen apretar a entre 110 y 140 Nm y se reutilizan en los cambios de neumáticos, por lo que el revestimiento debe sobrevivir al contacto con el casquillo y a la sal de la carretera. Las tuercas tipo tapa de una sola pieza protegen el extremo de la rosca y la cara del asiento contra daños por piedras, y el ángulo del asiento, de 60 grados en la mayoría de los automóviles de pasajeros, debe coincidir con la rueda. Tuerca de cubo de rueda tipo tapa de una sola pieza La tapa de una sola pieza protege el extremo de la rosca y la cara del asiento, mientras que el asiento cónico de 60 grados y los tamaños M12/M14 coinciden con las interfaces de montaje de ruedas comunes. Ver producto → Cajas para baterías de vehículos eléctricos Los sujetadores del paquete de baterías cumplen una función de sellado además de una estructural. Una tuerca ciega de extremo cerrado mantiene la rosca fuera del volumen sellado, y el objetivo del gabinete generalmente está escrito como IP67 o IP6K9K, que es una prueba de fugas en el conjunto en lugar de una propiedad de la tuerca. Lo que importa en la especificación es la unión soldada o remachada a la bandeja, la compatibilidad del recubrimiento con una bandeja de aluminio y una ventana de torsión que sella sin aplastar el sello. Tuercas impermeables de extremo cerrado ciegas con bridas para láminas delgadas El cilindro de extremo cerrado sella la cavidad de la rosca para una instalación ciega de un solo lado en láminas delgadas, mientras que la brida distribuye la carga; Los tamaños M3–M12 incluyen configuraciones con clasificación IP68. Ver producto → Lo que debe indicar una línea de sujetador en un dibujo Una línea de dibujo que enumera el diámetro, la longitud y la clase de propiedad deja abiertos cuatro criterios de aceptación, y cada uno de ellos se convierte en un desacuerdo en PPAP. El estándar dimensional y la tolerancia de la rosca, por ejemplo ISO 4014 o ISO 4032, o un dibujo completamente dimensionado. La clase de propiedad más la edición estándar, por ejemplo clase 10.9 según ISO 898-1:2013. El estándar y el grado de recubrimiento, por ejemplo ISO 4042 o ISO 10683, con el objetivo de niebla salina en horas hasta oxidarse. Una ventana de coeficiente de fricción, por ejemplo de 0,12 a 0,16, con el método de torsión-tensión utilizado para verificarlo. Límites de limpieza y, para piezas de clase 10.9 y 12.9, el récord de desfragmentación ligado al lote de revestimiento. Requisitos de trazabilidad: número de serie, marcado de lote y nivel de presentación del PPAP. La evidencia del proveedor cierra la brecha entre la clase en el encabezado y el certificado en el expediente. Zhejiangxinye Automobile Technology Co., Ltd. posee la certificación IATF 16949-2016 y controla la secuencia desde el análisis del material entrante hasta las pruebas de propiedades mecánicas de las piezas terminadas, que es lo que un cliente automotriz audita durante una revisión de capacidad y calidad . Solicite registros de tracción y dureza para el lote de producción, el método de medición del espesor del recubrimiento y un informe de niebla salina que indique el estándar y las horas, no solo una calificación de aprobado. Preguntas comunes de ingenieros y compradores ¿Qué significa 8,8 en la cabeza de un perno? Resistencia a la tracción nominal de 800 MPa y límite elástico de 640 MPa según ISO 898-1. El cabezal también lleva la marca de identificación del fabricante, que es la que posibilita la trazabilidad del lote tras el montaje. ¿Se debe combinar siempre un perno de 10,9 con una tuerca de clase 10? Sí para juntas diseñadas para fallar en el vástago. Una tuerca clase 10 soporta una carga de prueba de 1.040 MPa, por lo que el perno se rompe antes de que se desprenda la rosca. Combinar un perno 10.9 con una tuerca clase 8 provoca la falla en la tuerca y hace que la resistencia de la unión sea impredecible al valor de torque indicado en el dibujo. ¿Cuántas horas de niebla salina se deben especificar? La figura sigue la zona del vehículo. Los herrajes interiores suelen calificarse entre 96 y 240 horas para oxidarse con zinc trivalente, las juntas del chasis y los bajos de la carrocería entre 480 y 1000 horas con zinc-níquel, y el paquete de baterías o herrajes expuestos entre 720 horas o más con escamas de zinc. Indique la norma, las horas y el criterio de falla, y escriba óxido rojo en lugar de óxido blanco. ¿Es aceptable la galvanoplastia de zinc en sujetadores de clase 12.9? Sólo con un horneado de desfragmentación controlado según ISO 4042 y evidencia a nivel de lote de ello. La clase 12.9 a 1200 MPa es la clase más sensible en el uso automotriz común, y la mayoría de las especificaciones la dirigen a escamas de zinc según ISO 10683 porque ese proceso no deposita hidrógeno. La marca de clase en la cabeza inicia la especificación en lugar de completarla. Haga coincidir la clase de tuerca con la carga a prueba de pernos, confirme el grado del material que hace que la clase sea alcanzable y escriba el estándar de recubrimiento, las horas de niebla salina y la ventana de fricción en el dibujo. Esas tres adiciones eliminan la mayor parte de la ambigüedad que surge más tarde como un reclamo de corrosión o una auditoría de torque. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.automotive-fastener-guide{ --af-accent:#0e47a1; --af-accent-bg:var(--af-accent); --af-accent-text:#ffffff; --af-deep-bg:#0a2c5e; --af-deep-text:#f1f5fb; --af-soft-bg:#e6edf9; --af-soft-text:#0f2b58; --af-paper:#f3f6fb; --af-paper-text:#1b2029; --af-text:#1b2029; --af-muted:#5a6470; --af-line:#c6d1e1; color:var(--af-text); font-size:16px; line-height:1.9;}.automotive-fastener-guide .article-section{ margin-bottom:24px;}.automotive-fastener-guide .article-section p{ font-size:16px !important; margin-bottom:12px; color:var(--af-text); line-height:1.9;}.automotive-fastener-guide .article-section:first-of-type p:first-of-type{ font-size:18px !important; line-height:1.8; color:var(--af-soft-text); background:var(--af-soft-bg); border-left:4px solid var(--af-accent); padding:14px 18px; margin-bottom:18px;}.automotive-fastener-guide .article-section h2{ font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px !important; margin-top:56px; line-height:1.6; color:var(--af-deep-text); background:var(--af-deep-bg); padding:12px 16px; border-left:6px solid #8fb4ee; border-radius:3px; letter-spacing:0.01em;}.automotive-fastener-guide .article-section h3{ font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; margin-top:20px; line-height:1.9; color:var(--af-accent); padding-left:14px; position:relative;}.automotive-fastener-guide .article-section h3::before{ content:""; position:absolute; left:0; top:11px; width:6px; height:6px; background:var(--af-accent-bg); border-radius:1px;}.automotive-fastener-guide ul{ margin-bottom:12px; list-style-type:disc; list-style-position:inside; padding-left:0; color:var(--af-text);}.automotive-fastener-guide ol{ margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; color:var(--af-text);}.automotive-fastener-guide li{ list-style:inherit; font-size:16px; margin-bottom:6px; line-height:1.9; color:var(--af-text);}.automotive-fastener-guide .article-section table{ width:100%; border-collapse:collapse; margin:18px 0 12px; font-size:14px;}.automotive-fastener-guide .article-section th{ font-weight:bold; border:1px solid #cccccc; padding:8px; font-size:14px; line-height:2; text-align:left; color:var(--af-deep-text); background:var(--af-deep-bg);}.automotive-fastener-guide .article-section td{ border:1px solid #cccccc; padding:8px; font-size:14px; line-height:2; color:var(--af-text); background:#ffffff;}.automotive-fastener-guide .article-section tr:nth-child(even) td{ background:#eef2f9; color:var(--af-text);}.automotive-fastener-guide .article-section tr:first-child td{ background:var(--af-deep-bg); color:var(--af-deep-text); font-weight:bold;}.automotive-fastener-guide .article-section td:first-child{ font-weight:bold; color:var(--af-soft-text);}.automotive-fastener-guide .article-section tr:first-child td:first-child{ color:var(--af-deep-text);}.automotive-fastener-guide .article-section caption{ caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; line-height:1.9; text-align:left;}.automotive-fastener-guide a{ color:var(--af-accent); text-decoration:underline; text-underline-offset:2px; transition:color 0.2s ease;}.automotive-fastener-guide a:hover{ color:#0a2c5e; text-decoration:none;}.automotive-fastener-guide a[data-product-card="true"]{ display:block; margin:16px 0; text-decoration:none;}.automotive-fastener-guide strong{ color:var(--af-soft-text); font-weight:bold;}.automotive-fastener-guide .af-band{ background:var(--af-accent-bg); color:var(--af-accent-text); padding:18px 20px; border-radius:4px; margin:18px 0;}.automotive-fastener-guide .af-band p{ color:var(--af-accent-text); margin-bottom:0;}.automotive-fastener-guide .af-band strong{ color:var(--af-accent-text);}.automotive-fastener-guide .af-metrics{ display:flex; flex-wrap:wrap; gap:12px; margin:16px 0 18px;}.automotive-fastener-guide .af-metric{ flex:1 1 160px; background:var(--af-soft-bg); color:var(--af-soft-text); border-top:4px solid var(--af-accent-bg); border-radius:4px; padding:12px 14px;}.automotive-fastener-guide .af-metric span{ display:block; font-size:26px; font-weight:bold; line-height:1.4; color:var(--af-accent); letter-spacing:-0.01em;}.automotive-fastener-guide .af-metric small{ display:block; font-size:14px; line-height:2; color:var(--af-soft-text);}.automotive-fastener-guide .af-def{ background:linear-gradient(180deg,#eef3fc 0%,#dbe6f7 100%); color:var(--af-soft-text); border-radius:6px; padding:18px 20px; margin:20px 0; box-shadow:0 2px 6px rgba(10,44,94,0.10);}.automotive-fastener-guide .af-def p{ color:var(--af-soft-text); margin-bottom:0;}.automotive-fastener-guide .af-def strong{ color:var(--af-soft-text);}.automotive-fastener-guide .af-note{ background:#ffffff; color:var(--af-text); border:1px solid var(--af-line); border-top:4px solid var(--af-accent-bg); box-shadow:0 6px 16px rgba(10,44,94,0.10); border-radius:6px; padding:16px 18px; margin:20px 0;}.automotive-fastener-guide .af-note p{ color:var(--af-text); margin-bottom:0;}.automotive-fastener-guide .af-note strong{ color:var(--af-soft-text);}.automotive-fastener-guide .af-steps{ background:var(--af-paper); color:var(--af-paper-text); border-left:4px solid var(--af-accent-bg); border-radius:0 6px 6px 0; padding:16px 18px; margin:16px 0 20px;}.automotive-fastener-guide .af-steps ol{ margin-bottom:0;}.automotive-fastener-guide .af-steps li{ color:var(--af-text);}@media (max-width:768px){ .automotive-fastener-guide .af-metrics{ flex-direction:column; } .automotive-fastener-guide .article-section h2{ font-size:20px; padding:10px 12px; margin-top:40px; } .automotive-fastener-guide .article-section:first-of-type p:first-of-type{ padding:12px 14px; } .automotive-fastener-guide .af-band, .automotive-fastener-guide .af-def, .automotive-fastener-guide .af-note, .automotive-fastener-guide .af-steps{ padding:14px 14px; } .automotive-fastener-guide .article-section table{ font-size:14px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}Leer más
-
Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidadNoticias de la empresa2026.11.03Una tuerca de rueda de clase 10.9 puede pasar todas las pruebas de tracción ISO 898-1 en el laboratorio y aun así detener una línea de ensamblaje, porque la propiedad que falla primero generalmente no es la que mide el certificado. La deriva del flanco de la rosca, el hidrógeno absorbido durante el enchapado y la altura de las rebabas en un soporte estampado deciden si una pieza se instala limpiamente a velocidad. El suministro de sujetadores y estampados para automóviles se organiza en torno a la distancia entre una muestra conforme y un proceso estable, y las dos mitades de la disciplina (cómo se fabrica la pieza y cómo se controla el proceso) deben planificarse juntas. Zhejiangxinye Automobile Technology Co., Ltd. fabrica sujetadores y estampados metálicos para automóviles desde 1995 y posee la certificación IATF 16949:2016, que lo ubica dentro del marco que describe este artículo: estampado en frío y estampado con matriz progresiva en el lado de fabricación, PPAP, planes de control y pruebas mecánicas en el lado de calidad. 1995 Año de origen de la operación de fabricación detrás de la empresa actual. IATF 16949:2016 Certificación del sistema de gestión de calidad automotriz obtenida 1.000MPa Resistencia nominal a la tracción ISO 898-1 para clase de propiedad 10.9 ¿Qué hace que el trabajo de estampación y fijación para automóviles sea diferente? Tres requisitos separan el suministro automotriz del trabajo de sujetadores industriales en general: un sistema de calidad certificado IATF 16949:2016, un archivo PPAP aprobado antes del primer envío de producción y trazabilidad del lote que va desde el número de calor del alambre entrante hasta la etiqueta de la caja. La línea de base de IATF 16949:2016 IATF 16949:2016 se basa en ISO 9001 y agrega requisitos específicos de la automoción: procesos de aprobación de productos, planes de control, detección de errores, registros de mantenimiento de herramientas y planes de contingencia para interrupciones de servicios públicos. La certificación la emite un registrador externo y se vuelve a verificar mediante auditorías de vigilancia anuales, por lo que el número del certificado debe compararse con la base de datos del organismo emisor en lugar de con una página de folleto. PPAP prueba el proceso, no la muestra Una presentación de PPAP es evidencia de que el proceso de producción, no una muestra ensamblada a mano, produce una pieza conforme. Espere un diagrama de flujo del proceso, PFMEA, plan de control, resultados dimensionales de una ejecución de producción, informes de pruebas de rendimiento y materiales y análisis del sistema de medición. Un cambio de material, fuente de tratamiento térmico, subproveedor de recubrimiento o revisión de troquel genera una notificación al cliente y, en la mayoría de los programas, una nueva aprobación antes del siguiente envío. Trazabilidad al número de calor. La trazabilidad es un requisito de producción. Una caja de cartón terminada debe resolverse en un número de calor, un lote de tratamiento térmico, un lote de recubrimiento y el turno que lo ejecutó. Cuando aparece una fractura tardía en el campo, esa cadena es la que limita la contención a un lote en lugar de un año de producción. Procesos de fabricación de sujetadores: partida en frío, laminado de roscas, tratamiento térmico Las tuercas y pernos para automóviles se forman mediante alambre estampado en frío, luego se laminan, se tratan térmicamente y se recubren; El mecanizado está reservado para geometrías que no se pueden formar, como orificios internos profundos o características asimétricas. Descabezado en frío y flujo de grano El cabezal en frío corta un trozo de alambre y forma la cabeza, el vástago y la brida con dos a cinco golpes dentro de un troquel. La ventaja mecánica es el flujo de grano: la estructura fibrosa del acero se dobla con el contorno de la pieza en lugar de cortarse. Una tuerca con brida hecha de alambre mantiene una veta continua alrededor del radio de la brida, que es exactamente donde se concentra la tensión de flexión en servicio. Partida en frío a partir de alambre. Forma casi neta de la bobina con mínimo desperdicio de viruta El flujo de grano sigue el contorno de la cabeza y la brida. Tiempo de ciclo medido en segundos por pieza. Mejor ajuste: formas con bridas, con cabeza y roscadas en volumen Mecanizado a partir de barras Material eliminado para crear el formulario; el desperdicio de virutas es inherente Flujo de grano interrumpido dondequiera que corte la herramienta Tiempo de ciclo medido en minutos por pieza. Mejor ajuste: características asimétricas, perforaciones profundas y volúmenes bajos Laminación de hilo versus corte de hilo Las roscas laminadas se forman desplazando material entre matrices en lugar de retirarlo. La fibra corre a lo largo del perfil de la rosca y la raíz queda comprimida, lo que aumenta la resistencia a la fatiga bajo cargas cíclicas. Los hilos cortados interrumpen la fibra en la raíz y dejan una muesca más nítida, por lo que para uniones críticas para la seguridad, como anclajes de asientos y eslabones de suspensión, la ruta esperada es el rodamiento. Tratamiento térmico y clases de propiedades. El enfriamiento y revenido establece la clase de propiedad, y la norma ISO 898-1 asigna a cada clase una resistencia a la tracción nominal y un límite elástico mínimo. Esas dos cifras, no el revestimiento ni el tamaño de la rosca, definen lo que puede soportar la junta. Clases de propiedad para pernos, tornillos y espárragos según se define en ISO 898-1, con aplicaciones automotrices típicas. Clase de propiedad Resistencia nominal a la tracción Límite elástico mínimo Uso típico en automoción 8.8 800MPa 640MPa Soportes de carrocería, molduras interiores, cubiertas debajo del capó 10.9 1.000MPa 940MPa Anclajes de asiento, eslabones de suspensión, fijaciones de ruedas. 12.9 1.200MPa 1.100MPa Articulaciones de chasis de alta tensión, soportes de transmisión La clase de propiedad es una designación de material; La carga de sujeción es una propiedad conjunta. Dos piezas de la misma clase generan diferentes cargas de apriete cuando cambia el revestimiento, la fricción de la rosca o la superficie de apoyo. Revestimiento, fricción e hidrógeno. Un recubrimiento cumple dos funciones a la vez: protección contra la corrosión y un coeficiente de fricción estable. Los sistemas de zinc en escamas y zinc-níquel se especifican cuando una capa de zinc trivalente no puede alcanzar el objetivo de corrosión, y cada sistema tiene su propio comportamiento de par-tensión, por lo que un par de apriete validado en un acabado no es transferible a otro. Las piezas de clase de propiedad 10.9 y superiores recubiertas mediante un proceso electrolítico absorben hidrógeno y el riesgo de fractura aumenta con la dureza. El control es de procedimiento: hornear dentro de una ventana definida después del enchapado, verificar con la prueba de precarga descrita en ISO 15330 y mantener el registro de horneado adjunto al lote. Definición La fragilización por hidrógeno es la pérdida de ductilidad en el acero de alta resistencia causada por el hidrógeno absorbido, produciendo una fractura frágil y retardada horas o días después del ensamblaje sin deformación visible previa. Cadena de proceso de estampación: troquelado, perforación, conformado y troqueles progresivos Los estampados automotrices se producen en matrices progresivas que combinan corte, perforación, conformado y, cuando sea necesario, roscado dentro de una herramienta alimentada por bobina, de modo que es la matriz, y no el operador de la prensa, la que determina la calidad de la pieza. Gancho de soldadura doblado en forma de L de acero al carbono Gancho conformado de acero al carbono con pata recta soldable y sección de retención perpendicular, adecuado para fijación soldada en conjuntos metálicos. Ver producto → Cómo un troquel progresivo secuencia el trabajo La tira ingresa a la herramienta y cada estación avanza el trabajo un paso. Las primeras estaciones perforan agujeros piloto y un contorno aproximado; las estaciones intermedias se forman, dibujan o doblan; estaciones posteriores perforan los agujeros finales, roscan o avellanan; la última estación separa el componente de la tira portadora. Debido a que cada estación actúa en el mismo golpe, un punzón desgastado en la estación tres se muestra como un error dimensional en la estación ocho. Altura de la rebaba y calidad del filo de corte Cada borde cortado lleva una rebaba, y lo que importa es su dirección y altura con respecto al dibujo. Una rebaba que mira a una superficie de contacto evita el asiento al ras, una rebaba en un borde recubierto rompe el recubrimiento durante la manipulación y una rebaba en un borde cargado actúa como un elevador de tensión. La altura de las rebabas aumenta con el desgaste de la matriz, por lo que corresponde a un intervalo de inspección basado en la carrera en lugar de una verificación de inicio y final de ejecución. Cadencia de mantenimiento de herramientas Los troqueles progresivos se mantienen frente a un contador de golpes, no a un calendario. El contador determina los intervalos de afilado, el cambio de punzones y, después de cada afilado, una nueva inspección inicial antes de que la prensa vuelva a la producción. Requisitos de control de calidad desde la bobina entrante hasta la paleta final El control de calidad para los programas de estampado y sujetadores para automóviles se realiza a través de cuatro puertas: verificación del material entrante, inspección durante el proceso, pruebas dimensionales y mecánicas finales y recalificación periódica. Cada puerta tiene un método definido y un plan de reacción definido. Cuando se disputa un lote en el momento de la entrada de mercancías, la norma ISO 3269 establece el procedimiento de inspección de aceptación para los sujetadores, razón por la cual los planes de muestreo de atributos deben acordarse en el plan de control en lugar de negociarse después de un rechazo. el Control de procesos desde el análisis de la materia prima hasta las pruebas de propiedades mecánicas del acabado. es lo que convierte esos planes en discos. Tuerca de soldadura de rosca pasante redonda con brida negra Tuerca soldable cilíndrica con brida redonda para distribución de carga y rosca interna de longitud completa, destinada a fijación por soldadura por resistencia permanente en sistemas de asientos. Ver producto → Puertas de inspección y estándares de referencia utilizados en la producción de sujetadores y estampados para automóviles. Puerta que esta marcado Método o referencia material entrante Composición química, dureza, descarburación, espesor de la bobina. Certificado de fábrica más análisis espectroquímico interno formando Grietas de rumbo, deriva dimensional, altura de rebabas Aprobación de primera, inspección de patrulla, SPC sobre características especiales. Tratamiento térmico Dureza, profundidad de la caja, microestructura. Durómetro y sección metalográfica. Hilo Paso y diámetro menor, descentramiento, longitud Medidores de anillo y tapón pasa y no pasa Mecanico Resistencia a la tracción, carga de prueba, prueba de cuña ISO 898-1 para pernos y espárragos, ISO 898-2 para tuercas Recubrimiento Recubrimiento thickness, adhesion, salt spray hours ISO 4042 para sistemas galvanizados, ASTM B117 para niebla salina lanzamiento final Recuento de paquetes, trazabilidad de etiquetas, limpieza. Plan de control y auditoría de envío. Requisitos de aplicación: asientos, ruedas, carrocería y paquetes de baterías para vehículos eléctricos El sistema del vehículo en el que se asienta una pieza establece sus criterios de aceptación más que su forma exterior: los herrajes del asiento y del cinturón se juzgan según la fatiga y la retención de torsión, las tuercas de las ruedas según la carga de sujeción, los estampados de la carrocería según el ajuste y la corrosión, y los herrajes del paquete de baterías según el sellado. Sistemas de asientos y anclajes de cinturones de seguridad. Las tuercas para soldar, las tuercas espaciadoras y las cuñas de ajuste del sistema de asiento están soldadas por proyección o por puntos al marco, por lo que la geometría de la soldadura es tan importante como la resistencia de la rosca. Los puntos de anclaje del cinturón utilizan convencionalmente una rosca UNF de 7/16-20; la tuerca debe mantener esa rosca durante el ciclo de soldadura sin distorsión y las lengüetas de soldadura deben sobrevivir a la fuerza de empuje especificada. Sujetadores de ruedas Las tuercas de las ruedas se definen por la forma del asiento: cono de 60 grados, asiento de bola o asiento plano con arandela cautiva. Mezclar las formas del asiento entre la tuerca y la rueda destruye el área de contacto de la que depende la carga de la abrazadera, por lo que la forma del asiento, el tamaño de la rosca y el recubrimiento deben verificarse como un solo conjunto, no como tres líneas separadas. Sellado del paquete de baterías de vehículos eléctricos El hardware del paquete de baterías debe soportar una carga de sujeción definida y mantener el gabinete en su objetivo de protección de ingreso. Las tuercas ciegas selladas con extremos cerrados evitan que entre agua y polvo a través del orificio del sujetador, y sus criterios de aceptación generalmente incluyen una prueba de fugas en el paquete ensamblado en lugar de una verificación visual de la tuerca sola. Tuerca impermeable de extremo cerrado ciego con bridas Tuerca sellada de instalación ciega con cilindro de extremo cerrado y brida, diseñada para mantener los líquidos y el polvo fuera de las cavidades roscadas en carcasas de baterías de lámina delgada. Ver producto → Qué deben verificar los compradores antes de adjudicar un programa Una evaluación del proveedor debe confirmar cuatro cosas dentro de la planta: el plan de control en la línea coincide con el documento aprobado, los medidores están calibrados y son capaces, el tratamiento térmico es interno o de una fuente aprobada con un paso de horneado controlado, y el archivo PPAP describe el proceso que realmente se está ejecutando. Revisión de documentos. Alcance del certificado, planes de control, PFMEA y lista de subproveedores para tratamiento térmico y recubrimiento, verificados antes de la visita al sitio. Auditoría de procesos. Camine por el taller según el estándar de auditoría que el cliente reconoce y compare la hoja de instrucciones del operador con el plan de control aprobado. Muestra y maquetación. Informe dimensional completo, certificados de materiales y resultados de pruebas mecánicas de una muestra de producción, no de una muestra de banco. Corre a ritmo. Herramientas de producción, operadores de producción y el tiempo de ciclo acordado, con piezas inspeccionadas durante la ejecución y no después. Aprobación de PSW. La Garantía de envío de piezas se firma antes de la publicación del volumen y cada desviación se documenta con una fecha de vencimiento. Lanzamiento seguro. Inspección elevada para una cantidad definida de envíos, luego una reducción documentada a la inspección normal. Un proveedor que no puede mostrar un registro de mantenimiento del contador de golpes para la matriz, o un registro de horneado para un lote chapado clase 10.9, aún no ha demostrado control del proceso, independientemente del certificado en la pared. Los programas que comienzan con un paquete de diseño claro y un plan de reacción acordado avanzan hacia el lanzamiento con menos eventos de contención. Si el dibujo deja sin definir la dirección de las rebabas, el sistema de recubrimiento o la especificación de torque, resuélvalo antes de cortar la herramienta en lugar de mediante una nota de desviación: el ruta de contacto de ingeniería existe exactamente para esa conversación. Preguntas prácticas de los compradores de programas ¿Cuál es la diferencia entre ISO 898-1 e ISO 898-2? ISO 898-1 cubre pernos, tornillos y pernos y asigna valores de tracción y fluencia por clase de propiedad. ISO 898-2 cubre las tuercas y vincula la carga de prueba al estilo y la altura de la tuerca, razón por la cual una tuerca delgada no puede sustituirse simplemente por una tuerca de altura estándar en la misma clase de propiedad. ¿Todos los proveedores de sujetadores para automóviles necesitan la certificación IATF 16949:2016? Para las piezas que ingresan a un programa de vehículos, IATF 16949:2016 es el sistema con el que se audita la cadena de suministro, y los clientes de primer nivel normalmente requieren un certificado válido con el alcance correcto. Un proveedor que posee únicamente la norma ISO 9001 generalmente se limita a trabajos no relacionados con el sector automotriz o de posventa, a menos que exista una exención específica del cliente. ¿Cómo se controla la fragilización por hidrógeno en piezas de clase 10.9 y 12.9? Tres controles funcionan juntos: elegir un proceso de recubrimiento que limite la absorción de hidrógeno, hornear dentro de un período definido después del recubrimiento y verificar con la prueba de precarga en ISO 15330. El registro de horneado debe ser rastreable hasta el lote, porque una fractura retrasada puede aparecer días después de que se empaquetaron las piezas. ¿Qué altura de rebaba debe tener un soporte estampado? Debe indicarse en el dibujo con una dirección, ya que una rebaba en la cara de contacto se comporta de manera diferente que una en un borde libre. Cuando el dibujo no dice nada, defina el límite de la función: asiento al ras contra una pieza coincidente, continuidad del recubrimiento en un borde pintado y seguridad de manejo para el operador. .automotive-fastener-stamping { --afs-accent: #0e47a1; --afs-accent-text: #0b3576; --afs-accent-bg: #e8eef8; --afs-text: #1a1a1a; --afs-muted: #595959; --afs-surface: #f5f7fb; --afs-line: #c9d6e8; --afs-dark-bg: #0b3576; --afs-dark-text: #f2f6fc; counter-reset: afs-h2; color: var(--afs-text); background: #ffffff; font-size: 16px; line-height: 1.9;}.automotive-fastener-stamping .article-section { padding: 2px 0;}.automotive-fastener-stamping h2 { counter-increment: afs-h2; display: flex; align-items: baseline; gap: 12px; font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; margin-top: 56px; line-height: 1.6; letter-spacing: -0.2px; color: var(--afs-accent-text); border-bottom: 2px solid var(--afs-line); padding-bottom: 10px;}.automotive-fastener-stamping h2::before { content: counter(afs-h2, decimal-leading-zero); flex: 0 0 auto; font-size: 26px; line-height: 1.4; font-weight: bold; color: var(--afs-accent-text); background: var(--afs-accent-bg); border: 1px solid var(--afs-line); border-radius: 6px; padding: 0 10px;}.automotive-fastener-stamping h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; margin-top: 28px; line-height: 1.9; letter-spacing: 0.2px; color: var(--afs-accent-text); border-left: 4px solid var(--afs-accent); padding-left: 10px;}.automotive-fastener-stamping p { font-size: 16px !important; margin-bottom: 12px; line-height: 1.9; color: var(--afs-text);}.automotive-fastener-stamping .afs-lead { font-weight: 700; color: var(--afs-accent-text); background: var(--afs-surface); border-left: 6px solid var(--afs-accent); border-radius: 0 8px 8px 0; padding: 18px 20px; margin-bottom: 18px;}.automotive-fastener-stamping ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.automotive-fastener-stamping ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.automotive-fastener-stamping li { list-style: inherit; font-size: 16px; margin-bottom: 6px; line-height: 1.9; color: var(--afs-text);}.automotive-fastener-stamping a { color: var(--afs-accent-text); font-weight: bold; text-decoration: underline; text-decoration-thickness: 1px; text-underline-offset: 3px; transition: color 0.2s ease;}.automotive-fastener-stamping a:hover { color: #08295c;}.automotive-fastener-stamping a[data-product-card="true"] { display: block; min-height: 22px; margin: 16px 0; padding: 14px 16px; background: var(--afs-accent-bg); color: var(--afs-accent-text); border: 1px solid var(--afs-line); border-left: 6px solid var(--afs-accent); border-radius: 8px; text-decoration: none; transition: background 0.2s ease;}.automotive-fastener-stamping a[data-product-card="true"]:hover { background: #dbe6f6;}.automotive-fastener-stamping .afs-metrics { display: flex; flex-wrap: wrap; gap: 14px; margin: 22px 0 8px;}.automotive-fastener-stamping .afs-metric { flex: 1 1 180px; padding: 16px 16px 14px; background: var(--afs-accent-bg); border: 1px solid var(--afs-line); border-top: 4px solid var(--afs-accent); border-radius: 8px;}.automotive-fastener-stamping .afs-metric strong { display: block; font-size: 24px; line-height: 1.6; letter-spacing: -0.3px; font-variant-numeric: tabular-nums; color: var(--afs-accent-text);}.automotive-fastener-stamping .afs-metric span { display: block; font-size: 14px; line-height: 2; color: var(--afs-muted);}.automotive-fastener-stamping .afs-compare { display: grid; grid-template-columns: 1fr 1fr; gap: 16px; margin: 20px 0 8px;}.automotive-fastener-stamping .afs-compare-col { padding: 16px 18px; background: #ffffff; border: 1px solid var(--afs-line); border-top: 4px solid #9db6dd; border-radius: 10px;}.automotive-fastener-stamping .afs-compare-alt { background: var(--afs-surface); border-top: 4px solid var(--afs-accent);}.automotive-fastener-stamping .afs-compare-title { font-size: 16px !important; font-weight: 700; letter-spacing: 0.8px; text-transform: uppercase; margin-bottom: 8px; color: var(--afs-accent-text);}.automotive-fastener-stamping .afs-compare-col ul { margin-bottom: 0;}.automotive-fastener-stamping .afs-quote { margin: 22px 0; padding: 22px 24px; background: linear-gradient(90deg, #e4ecf8 0%, #f5f7fb 100%); border: 1px solid var(--afs-line); border-radius: 10px;}.automotive-fastener-stamping .afs-quote p { margin-bottom: 0; font-weight: 700; color: var(--afs-accent-text);}.automotive-fastener-stamping .afs-note { margin: 20px 0; padding: 20px 22px; background: var(--afs-dark-bg); color: var(--afs-dark-text); border-radius: 10px; box-shadow: 0 6px 18px rgba(11, 53, 118, 0.18);}.automotive-fastener-stamping .afs-note p { margin-bottom: 0; color: var(--afs-dark-text);}.automotive-fastener-stamping .afs-note .afs-tag { display: block; margin-bottom: 6px; font-size: 14px; line-height: 2; letter-spacing: 1.2px; text-transform: uppercase; color: #a8c3ea;}.automotive-fastener-stamping .afs-steps { margin: 16px 0 8px;}.automotive-fastener-stamping .afs-steps li { padding: 10px 14px; margin-bottom: 8px; background: var(--afs-surface); border-left: 4px solid var(--afs-accent); border-radius: 0 8px 8px 0; color: var(--afs-text);}.automotive-fastener-stamping .afs-steps li strong { color: var(--afs-accent-text);}.automotive-fastener-stamping .afs-table-wrap { margin: 20px 0; overflow-x: auto; border: 1px solid var(--afs-line); border-radius: 8px;}.automotive-fastener-stamping .article-section table { display: table !important; width: 100%; border-collapse: collapse; background: #ffffff; margin: 0;}.automotive-fastener-stamping .article-section thead { display: table-header-group !important;}.automotive-fastener-stamping .article-section tbody { display: table-row-group !important;}.automotive-fastener-stamping .article-section tr { display: table-row !important;}.automotive-fastener-stamping .article-section th { display: table-cell !important; font-weight: bold; border: 1px solid #cccccc; padding: 8px; text-align: left; background: var(--afs-dark-bg); color: var(--afs-dark-text);}.automotive-fastener-stamping .article-section td { display: table-cell !important; border: 1px solid #cccccc; padding: 8px; font-size: 15px; line-height: 2; color: var(--afs-text);}.automotive-fastener-stamping .article-section tr:first-child td { background: var(--afs-dark-bg); color: var(--afs-dark-text); font-weight: bold; font-size: 14px; letter-spacing: 0.4px; text-transform: uppercase;}.automotive-fastener-stamping .article-section tr:nth-child(even) td { background: var(--afs-surface);}.automotive-fastener-stamping .article-section tr:nth-child(even) td { color: var(--afs-text);}.automotive-fastener-stamping .article-section td:first-child { color: var(--afs-accent-text); font-weight: bold;}.automotive-fastener-stamping caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #595959; text-align: left; padding: 6px 8px;}@media (max-width: 768px) { .automotive-fastener-stamping h2 { flex-direction: column; align-items: flex-start; gap: 8px; } .automotive-fastener-stamping .afs-metrics { flex-direction: column; } .automotive-fastener-stamping .afs-compare { grid-template-columns: 1fr; } .automotive-fastener-stamping .afs-note { padding: 16px 16px; } .automotive-fastener-stamping .afs-quote { padding: 16px 16px; } .automotive-fastener-stamping .article-section td { font-size: 14px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}Leer más
Póngase en contacto
Nos centramos en la investigación, desarrollo, producción y exportación de componentes automotrices
- Contáctenos
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
No.350 Jingyi Road, área portuaria de Jiaxing, provincia de Zhejiang, China.

-
- Enlaces rápidos
- Productos
- Acerca de nosotros
- Capacidades
- Servicio
- Noticias
- Contáctenos
- Producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
- Componentes automotrices especiales y funcionales
- Estampados metálicos
- Pernos y tornillos
- Móvil
Copyright©
Zhejiangxinye Automobile Technology Co. , Ltd.
Todos los derechos reservados