English
 عربى
Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad
Categoría de producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
-
Componentes automotrices especiales y funcionales
- Tuercas del cinturón de seguridad
- Circlips y resortes para molduras interiores
- Ganchos de remolque para carrocerías de automóviles
- Tuercas selladas para paquete de baterías de vehículos eléctricos
- Tuercas de rueda
- Calzas de ajuste del asiento y tuercas espaciadoras del asiento
- Piezas de ajuste del asiento
- Tuercas del sistema de asiento
-
Estampados metálicos
-
Pernos y tornillos
NUEVA Categoría
Contáctenos
Piezas de sujeción y estampado para automóviles: procesos de fabricación y control de calidad
Una tuerca de rueda de clase 10.9 puede pasar todas las pruebas de tracción ISO 898-1 en el laboratorio y aun así detener una línea de ensamblaje, porque la propiedad que falla primero generalmente no es la que mide el certificado.
La deriva del flanco de la rosca, el hidrógeno absorbido durante el enchapado y la altura de las rebabas en un soporte estampado deciden si una pieza se instala limpiamente a velocidad. El suministro de sujetadores y estampados para automóviles se organiza en torno a la distancia entre una muestra conforme y un proceso estable, y las dos mitades de la disciplina (cómo se fabrica la pieza y cómo se controla el proceso) deben planificarse juntas.
Zhejiangxinye Automobile Technology Co., Ltd. fabrica sujetadores y estampados metálicos para automóviles desde 1995 y posee la certificación IATF 16949:2016, que lo ubica dentro del marco que describe este artículo: estampado en frío y estampado con matriz progresiva en el lado de fabricación, PPAP, planes de control y pruebas mecánicas en el lado de calidad.
1995 Año de origen de la operación de fabricación detrás de la empresa actual.
IATF 16949:2016 Certificación del sistema de gestión de calidad automotriz obtenida
1.000MPa Resistencia nominal a la tracción ISO 898-1 para clase de propiedad 10.9
¿Qué hace que el trabajo de estampación y fijación para automóviles sea diferente?
Tres requisitos separan el suministro automotriz del trabajo de sujetadores industriales en general: un sistema de calidad certificado IATF 16949:2016, un archivo PPAP aprobado antes del primer envío de producción y trazabilidad del lote que va desde el número de calor del alambre entrante hasta la etiqueta de la caja.
La línea de base de IATF 16949:2016
IATF 16949:2016 se basa en ISO 9001 y agrega requisitos específicos de la automoción: procesos de aprobación de productos, planes de control, detección de errores, registros de mantenimiento de herramientas y planes de contingencia para interrupciones de servicios públicos. La certificación la emite un registrador externo y se vuelve a verificar mediante auditorías de vigilancia anuales, por lo que el número del certificado debe compararse con la base de datos del organismo emisor en lugar de con una página de folleto.
PPAP prueba el proceso, no la muestra
Una presentación de PPAP es evidencia de que el proceso de producción, no una muestra ensamblada a mano, produce una pieza conforme. Espere un diagrama de flujo del proceso, PFMEA, plan de control, resultados dimensionales de una ejecución de producción, informes de pruebas de rendimiento y materiales y análisis del sistema de medición. Un cambio de material, fuente de tratamiento térmico, subproveedor de recubrimiento o revisión de troquel genera una notificación al cliente y, en la mayoría de los programas, una nueva aprobación antes del siguiente envío.
Trazabilidad al número de calor.
La trazabilidad es un requisito de producción. Una caja de cartón terminada debe resolverse en un número de calor, un lote de tratamiento térmico, un lote de recubrimiento y el turno que lo ejecutó. Cuando aparece una fractura tardía en el campo, esa cadena es la que limita la contención a un lote en lugar de un año de producción.
Procesos de fabricación de sujetadores: partida en frío, laminado de roscas, tratamiento térmico
Las tuercas y pernos para automóviles se forman mediante alambre estampado en frío, luego se laminan, se tratan térmicamente y se recubren; El mecanizado está reservado para geometrías que no se pueden formar, como orificios internos profundos o características asimétricas.
Descabezado en frío y flujo de grano
El cabezal en frío corta un trozo de alambre y forma la cabeza, el vástago y la brida con dos a cinco golpes dentro de un troquel. La ventaja mecánica es el flujo de grano: la estructura fibrosa del acero se dobla con el contorno de la pieza en lugar de cortarse. Una tuerca con brida hecha de alambre mantiene una veta continua alrededor del radio de la brida, que es exactamente donde se concentra la tensión de flexión en servicio.
Partida en frío a partir de alambre.
- Forma casi neta de la bobina con mínimo desperdicio de viruta
- El flujo de grano sigue el contorno de la cabeza y la brida.
- Tiempo de ciclo medido en segundos por pieza.
- Mejor ajuste: formas con bridas, con cabeza y roscadas en volumen
Mecanizado a partir de barras
- Material eliminado para crear el formulario; el desperdicio de virutas es inherente
- Flujo de grano interrumpido dondequiera que corte la herramienta
- Tiempo de ciclo medido en minutos por pieza.
- Mejor ajuste: características asimétricas, perforaciones profundas y volúmenes bajos
Laminación de hilo versus corte de hilo
Las roscas laminadas se forman desplazando material entre matrices en lugar de retirarlo. La fibra corre a lo largo del perfil de la rosca y la raíz queda comprimida, lo que aumenta la resistencia a la fatiga bajo cargas cíclicas. Los hilos cortados interrumpen la fibra en la raíz y dejan una muesca más nítida, por lo que para uniones críticas para la seguridad, como anclajes de asientos y eslabones de suspensión, la ruta esperada es el rodamiento.
Tratamiento térmico y clases de propiedades.
El enfriamiento y revenido establece la clase de propiedad, y la norma ISO 898-1 asigna a cada clase una resistencia a la tracción nominal y un límite elástico mínimo. Esas dos cifras, no el revestimiento ni el tamaño de la rosca, definen lo que puede soportar la junta.
| Clase de propiedad | Resistencia nominal a la tracción | Límite elástico mínimo | Uso típico en automoción |
| 8.8 | 800MPa | 640MPa | Soportes de carrocería, molduras interiores, cubiertas debajo del capó |
| 10.9 | 1.000MPa | 940MPa | Anclajes de asiento, eslabones de suspensión, fijaciones de ruedas. |
| 12.9 | 1.200MPa | 1.100MPa | Articulaciones de chasis de alta tensión, soportes de transmisión |
La clase de propiedad es una designación de material; La carga de sujeción es una propiedad conjunta. Dos piezas de la misma clase generan diferentes cargas de apriete cuando cambia el revestimiento, la fricción de la rosca o la superficie de apoyo.
Revestimiento, fricción e hidrógeno.
Un recubrimiento cumple dos funciones a la vez: protección contra la corrosión y un coeficiente de fricción estable. Los sistemas de zinc en escamas y zinc-níquel se especifican cuando una capa de zinc trivalente no puede alcanzar el objetivo de corrosión, y cada sistema tiene su propio comportamiento de par-tensión, por lo que un par de apriete validado en un acabado no es transferible a otro. Las piezas de clase de propiedad 10.9 y superiores recubiertas mediante un proceso electrolítico absorben hidrógeno y el riesgo de fractura aumenta con la dureza. El control es de procedimiento: hornear dentro de una ventana definida después del enchapado, verificar con la prueba de precarga descrita en ISO 15330 y mantener el registro de horneado adjunto al lote.
Definición
La fragilización por hidrógeno es la pérdida de ductilidad en el acero de alta resistencia causada por el hidrógeno absorbido, produciendo una fractura frágil y retardada horas o días después del ensamblaje sin deformación visible previa.
Cadena de proceso de estampación: troquelado, perforación, conformado y troqueles progresivos
Los estampados automotrices se producen en matrices progresivas que combinan corte, perforación, conformado y, cuando sea necesario, roscado dentro de una herramienta alimentada por bobina, de modo que es la matriz, y no el operador de la prensa, la que determina la calidad de la pieza.
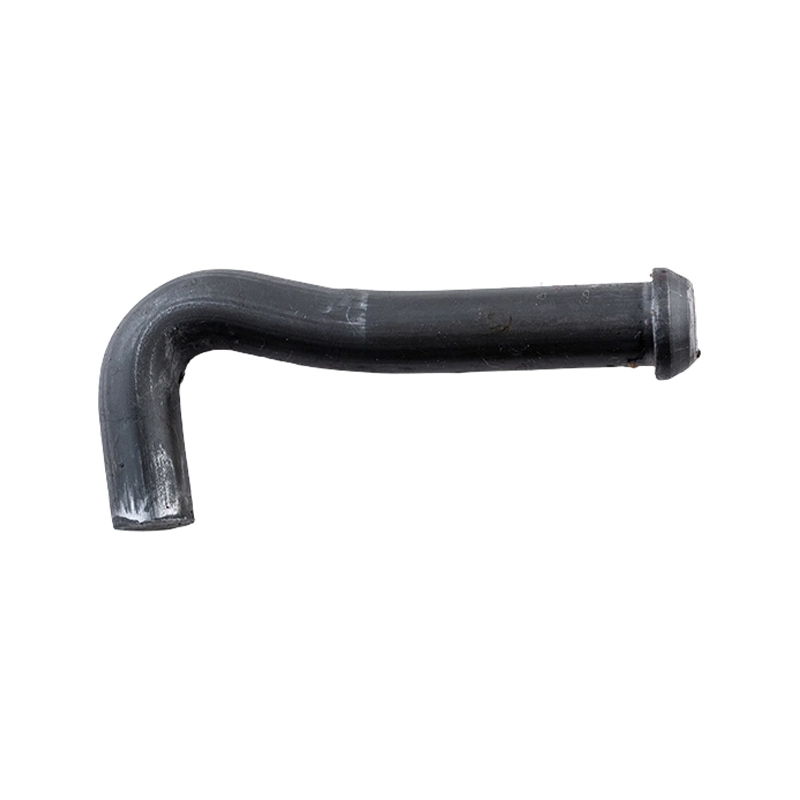
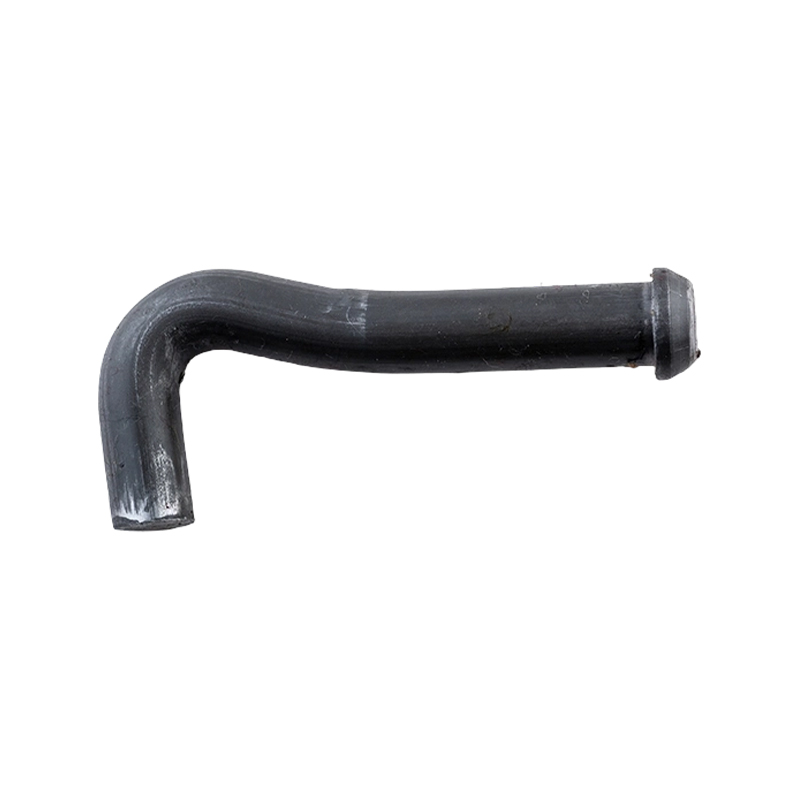 Gancho de soldadura doblado en forma de L de acero al carbono Gancho conformado de acero al carbono con pata recta soldable y sección de retención perpendicular, adecuado para fijación soldada en conjuntos metálicos. Ver producto →
Cómo un troquel progresivo secuencia el trabajo
La tira ingresa a la herramienta y cada estación avanza el trabajo un paso. Las primeras estaciones perforan agujeros piloto y un contorno aproximado; las estaciones intermedias se forman, dibujan o doblan; estaciones posteriores perforan los agujeros finales, roscan o avellanan; la última estación separa el componente de la tira portadora. Debido a que cada estación actúa en el mismo golpe, un punzón desgastado en la estación tres se muestra como un error dimensional en la estación ocho.
Altura de la rebaba y calidad del filo de corte
Cada borde cortado lleva una rebaba, y lo que importa es su dirección y altura con respecto al dibujo. Una rebaba que mira a una superficie de contacto evita el asiento al ras, una rebaba en un borde recubierto rompe el recubrimiento durante la manipulación y una rebaba en un borde cargado actúa como un elevador de tensión. La altura de las rebabas aumenta con el desgaste de la matriz, por lo que corresponde a un intervalo de inspección basado en la carrera en lugar de una verificación de inicio y final de ejecución.
Cadencia de mantenimiento de herramientas
Los troqueles progresivos se mantienen frente a un contador de golpes, no a un calendario. El contador determina los intervalos de afilado, el cambio de punzones y, después de cada afilado, una nueva inspección inicial antes de que la prensa vuelva a la producción.
Requisitos de control de calidad desde la bobina entrante hasta la paleta final
El control de calidad para los programas de estampado y sujetadores para automóviles se realiza a través de cuatro puertas: verificación del material entrante, inspección durante el proceso, pruebas dimensionales y mecánicas finales y recalificación periódica.
Cada puerta tiene un método definido y un plan de reacción definido. Cuando se disputa un lote en el momento de la entrada de mercancías, la norma ISO 3269 establece el procedimiento de inspección de aceptación para los sujetadores, razón por la cual los planes de muestreo de atributos deben acordarse en el plan de control en lugar de negociarse después de un rechazo. el Control de procesos desde el análisis de la materia prima hasta las pruebas de propiedades mecánicas del acabado. es lo que convierte esos planes en discos.
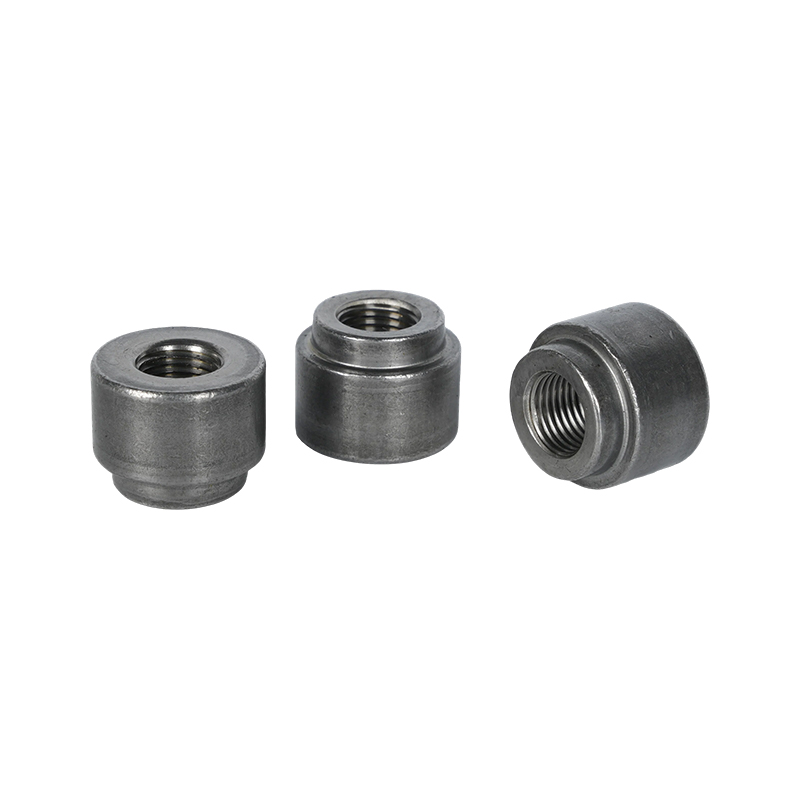
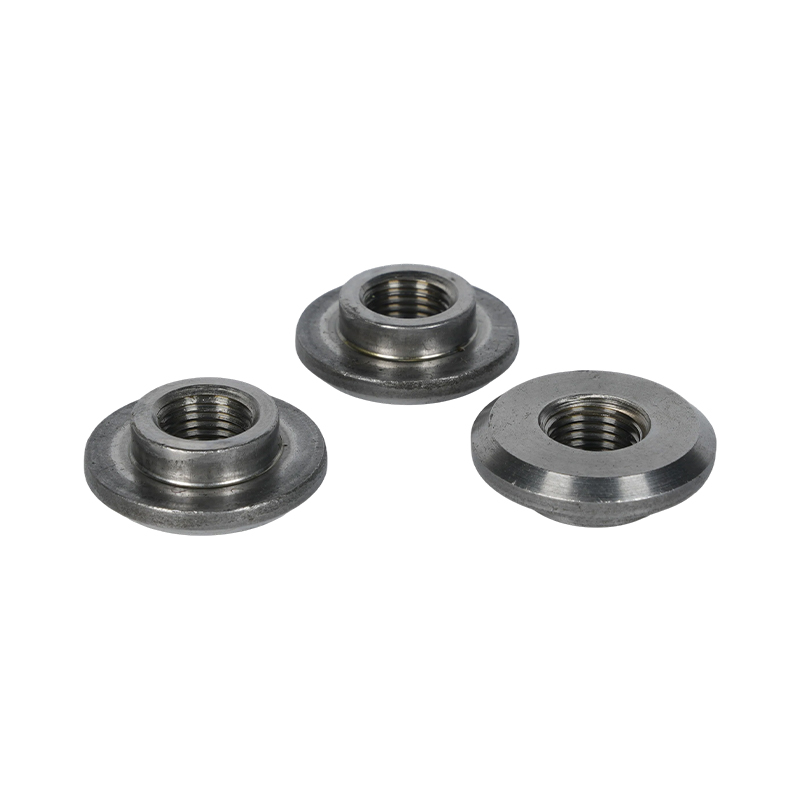
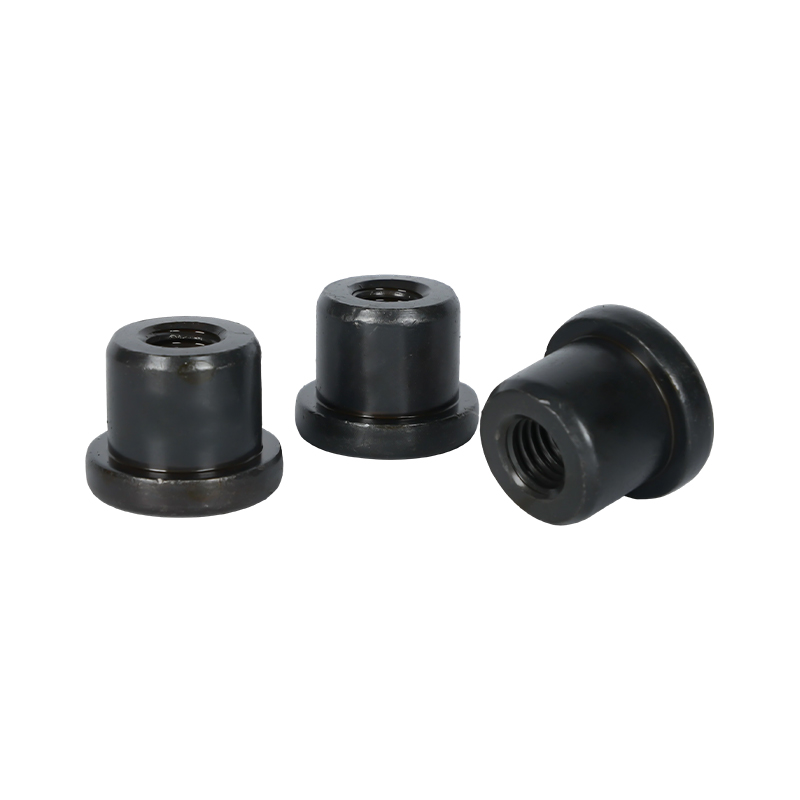 Tuerca de soldadura de rosca pasante redonda con brida negra Tuerca soldable cilíndrica con brida redonda para distribución de carga y rosca interna de longitud completa, destinada a fijación por soldadura por resistencia permanente en sistemas de asientos. Ver producto →
| Puerta | que esta marcado | Método o referencia |
| material entrante | Composición química, dureza, descarburación, espesor de la bobina. | Certificado de fábrica más análisis espectroquímico interno |
| formando | Grietas de rumbo, deriva dimensional, altura de rebabas | Aprobación de primera, inspección de patrulla, SPC sobre características especiales. |
| Tratamiento térmico | Dureza, profundidad de la caja, microestructura. | Durómetro y sección metalográfica. |
| Hilo | Paso y diámetro menor, descentramiento, longitud | Medidores de anillo y tapón pasa y no pasa |
| Mecanico | Resistencia a la tracción, carga de prueba, prueba de cuña | ISO 898-1 para pernos y espárragos, ISO 898-2 para tuercas |
| Recubrimiento | Recubrimiento thickness, adhesion, salt spray hours | ISO 4042 para sistemas galvanizados, ASTM B117 para niebla salina |
| lanzamiento final | Recuento de paquetes, trazabilidad de etiquetas, limpieza. | Plan de control y auditoría de envío. |
Requisitos de aplicación: asientos, ruedas, carrocería y paquetes de baterías para vehículos eléctricos
El sistema del vehículo en el que se asienta una pieza establece sus criterios de aceptación más que su forma exterior: los herrajes del asiento y del cinturón se juzgan según la fatiga y la retención de torsión, las tuercas de las ruedas según la carga de sujeción, los estampados de la carrocería según el ajuste y la corrosión, y los herrajes del paquete de baterías según el sellado.
Sistemas de asientos y anclajes de cinturones de seguridad.
Las tuercas para soldar, las tuercas espaciadoras y las cuñas de ajuste del sistema de asiento están soldadas por proyección o por puntos al marco, por lo que la geometría de la soldadura es tan importante como la resistencia de la rosca. Los puntos de anclaje del cinturón utilizan convencionalmente una rosca UNF de 7/16-20; la tuerca debe mantener esa rosca durante el ciclo de soldadura sin distorsión y las lengüetas de soldadura deben sobrevivir a la fuerza de empuje especificada.
Sujetadores de ruedas
Las tuercas de las ruedas se definen por la forma del asiento: cono de 60 grados, asiento de bola o asiento plano con arandela cautiva. Mezclar las formas del asiento entre la tuerca y la rueda destruye el área de contacto de la que depende la carga de la abrazadera, por lo que la forma del asiento, el tamaño de la rosca y el recubrimiento deben verificarse como un solo conjunto, no como tres líneas separadas.
Sellado del paquete de baterías de vehículos eléctricos
El hardware del paquete de baterías debe soportar una carga de sujeción definida y mantener el gabinete en su objetivo de protección de ingreso. Las tuercas ciegas selladas con extremos cerrados evitan que entre agua y polvo a través del orificio del sujetador, y sus criterios de aceptación generalmente incluyen una prueba de fugas en el paquete ensamblado en lugar de una verificación visual de la tuerca sola.
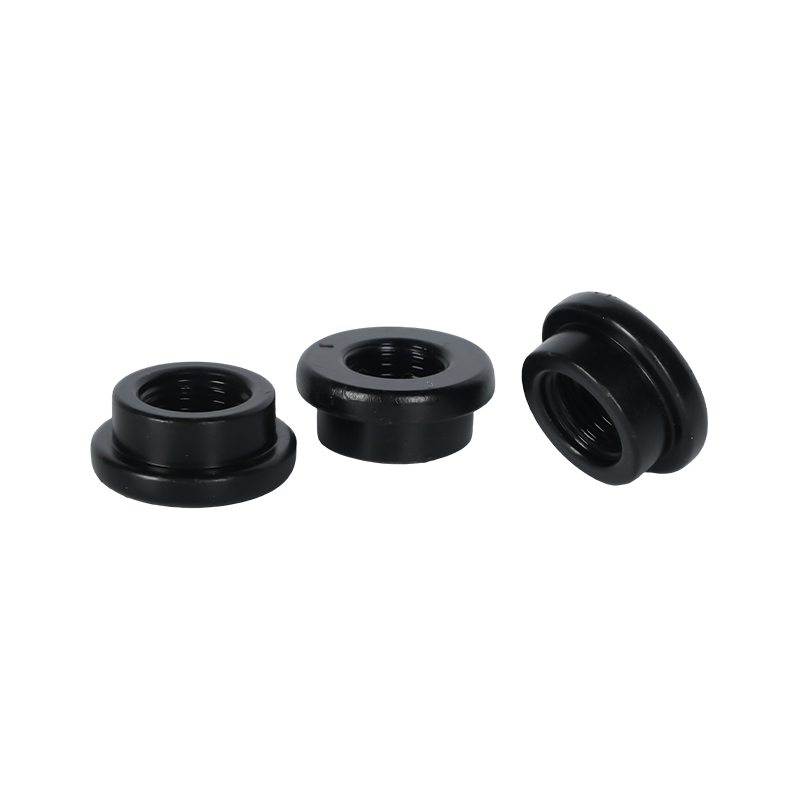
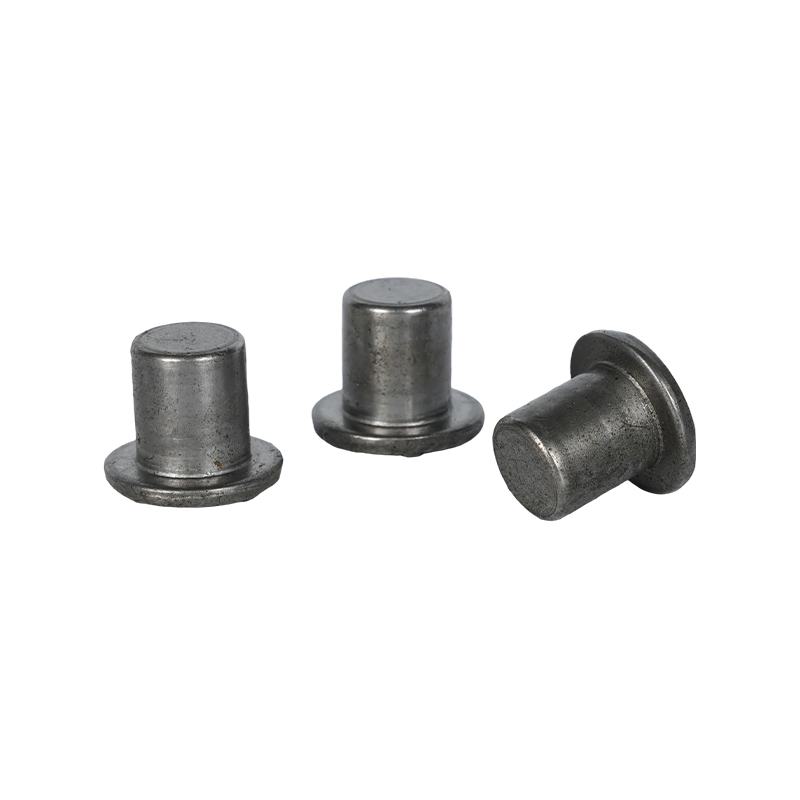 Tuerca impermeable de extremo cerrado ciego con bridas Tuerca sellada de instalación ciega con cilindro de extremo cerrado y brida, diseñada para mantener los líquidos y el polvo fuera de las cavidades roscadas en carcasas de baterías de lámina delgada. Ver producto →
Qué deben verificar los compradores antes de adjudicar un programa
Una evaluación del proveedor debe confirmar cuatro cosas dentro de la planta: el plan de control en la línea coincide con el documento aprobado, los medidores están calibrados y son capaces, el tratamiento térmico es interno o de una fuente aprobada con un paso de horneado controlado, y el archivo PPAP describe el proceso que realmente se está ejecutando.
- Revisión de documentos. Alcance del certificado, planes de control, PFMEA y lista de subproveedores para tratamiento térmico y recubrimiento, verificados antes de la visita al sitio.
- Auditoría de procesos. Camine por el taller según el estándar de auditoría que el cliente reconoce y compare la hoja de instrucciones del operador con el plan de control aprobado.
- Muestra y maquetación. Informe dimensional completo, certificados de materiales y resultados de pruebas mecánicas de una muestra de producción, no de una muestra de banco.
- Corre a ritmo. Herramientas de producción, operadores de producción y el tiempo de ciclo acordado, con piezas inspeccionadas durante la ejecución y no después.
- Aprobación de PSW. La Garantía de envío de piezas se firma antes de la publicación del volumen y cada desviación se documenta con una fecha de vencimiento.
- Lanzamiento seguro. Inspección elevada para una cantidad definida de envíos, luego una reducción documentada a la inspección normal.
Un proveedor que no puede mostrar un registro de mantenimiento del contador de golpes para la matriz, o un registro de horneado para un lote chapado clase 10.9, aún no ha demostrado control del proceso, independientemente del certificado en la pared.
Los programas que comienzan con un paquete de diseño claro y un plan de reacción acordado avanzan hacia el lanzamiento con menos eventos de contención. Si el dibujo deja sin definir la dirección de las rebabas, el sistema de recubrimiento o la especificación de torque, resuélvalo antes de cortar la herramienta en lugar de mediante una nota de desviación: el ruta de contacto de ingeniería existe exactamente para esa conversación.
Preguntas prácticas de los compradores de programas
¿Cuál es la diferencia entre ISO 898-1 e ISO 898-2?
ISO 898-1 cubre pernos, tornillos y pernos y asigna valores de tracción y fluencia por clase de propiedad. ISO 898-2 cubre las tuercas y vincula la carga de prueba al estilo y la altura de la tuerca, razón por la cual una tuerca delgada no puede sustituirse simplemente por una tuerca de altura estándar en la misma clase de propiedad.
¿Todos los proveedores de sujetadores para automóviles necesitan la certificación IATF 16949:2016?
Para las piezas que ingresan a un programa de vehículos, IATF 16949:2016 es el sistema con el que se audita la cadena de suministro, y los clientes de primer nivel normalmente requieren un certificado válido con el alcance correcto. Un proveedor que posee únicamente la norma ISO 9001 generalmente se limita a trabajos no relacionados con el sector automotriz o de posventa, a menos que exista una exención específica del cliente.
¿Cómo se controla la fragilización por hidrógeno en piezas de clase 10.9 y 12.9?
Tres controles funcionan juntos: elegir un proceso de recubrimiento que limite la absorción de hidrógeno, hornear dentro de un período definido después del recubrimiento y verificar con la prueba de precarga en ISO 15330. El registro de horneado debe ser rastreable hasta el lote, porque una fractura retrasada puede aparecer días después de que se empaquetaron las piezas.
¿Qué altura de rebaba debe tener un soporte estampado?
Debe indicarse en el dibujo con una dirección, ya que una rebaba en la cara de contacto se comporta de manera diferente que una en un borde libre. Cuando el dibujo no dice nada, defina el límite de la función: asiento al ras contra una pieza coincidente, continuidad del recubrimiento en un borde pintado y seguridad de manejo para el operador.
ANTERIOR:Pernos y tuercas para automóviles: grados de materiales, clases de resistencia y especificaciones de recubrimiento
SIGUIENTE:Sin artículo siguiente
SIGUIENTE:Sin artículo siguiente
¿Está interesado en cooperar o tiene preguntas?
Productos destacados
Soluciones de fijación para automóviles
- Contáctenos
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
No.350 Jingyi Road, área portuaria de Jiaxing, provincia de Zhejiang, China.

-
- Enlaces rápidos
- Productos
- Acerca de nosotros
- Capacidades
- Servicio
- Noticias
- Contáctenos
- Producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
- Componentes automotrices especiales y funcionales
- Estampados metálicos
- Pernos y tornillos
- Móvil
Copyright©
Zhejiangxinye Automobile Technology Co. , Ltd.
Todos los derechos reservados