English
 عربى
Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM
Categoría de producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
-
Componentes automotrices especiales y funcionales
- Tuercas del cinturón de seguridad
- Circlips y resortes para molduras interiores
- Ganchos de remolque para carrocerías de automóviles
- Tuercas selladas para paquete de baterías de vehículos eléctricos
- Tuercas de rueda
- Calzas de ajuste del asiento y tuercas espaciadoras del asiento
- Piezas de ajuste del asiento
- Tuercas del sistema de asiento
-
Estampados metálicos
-
Pernos y tornillos
NUEVA Categoría
Contáctenos
Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM
Un dibujo que dice M6 x 1,0, clase de propiedad 8,8, zinc trivalente, diámetro de hombro 8,00 en una banda de 0,02 mm parece terminado. No lo es. Aún quedan tres decisiones abiertas, y cada una reaparece más tarde como un lote rechazado, una dispersión de torque en la línea de ensamblaje o una validación de corrosión que falla en el noveno mes.
Los sujetadores de tornillos para automóviles personalizados viven o mueren según la especificación debajo de la geometría. La forma de la cabeza es sobre lo que discute el diseñador; el sistema de recubrimiento, la pila de tolerancias y el plan de control de producción son lo que el ingeniero de calidad tiene que defender dos años después.
¿Qué hace que un sujetador de tornillo sea personalizado en términos automotrices?
Un sujetador de tornillo para automóvil personalizado es una pieza roscada cuya geometría de la cabeza, características del vástago, material y sistema de recubrimiento se fijan mediante un dibujo en lugar de una página de catálogo, mientras que la rosca, la clase de propiedad y los métodos de prueba de recubrimiento se heredan de las normas publicadas.
Esa división importa. Cuando el lado estándar del dibujo se indica correctamente, la pieza personalizada hereda calibres conocidos, pruebas mecánicas conocidas y una prueba de corrosión conocida. Dejado como "M6, galvanizado", el comprador y el proveedor terminan negociando los criterios de aceptación después del primer envío.
Definición Un tornillo personalizado se define por la interfaz que debe cumplir. La característica única es la geometría de cabeza, hombro, pestaña, pestaña o ubicación; La rosca, la clase de resistencia y el rendimiento del recubrimiento provienen de estándares, por lo que la pieza puede inspeccionarse sin inventar un método de prueba.
Cinco referencias cubren la mayor parte de lo que necesita el dibujo:
- ISO 898-1 para clases de propiedades como 8.8, 10.9 y 12.9, que establece la resistencia a la tracción, el índice de elasticidad y los rangos de dureza.
- ISO 965-2 para la clase de tolerancia de rosca, normalmente 6 g en una rosca externa.
- ISO 4759-1 para tolerancias de calidad del producto en cabeza, vástago y descentramiento.
- ISO 4042 para sistemas de recubrimiento galvanizado y el margen de hilo que consumen.
- Niebla salina neutra ISO 9227 como condición de prueba de corrosión, con horas de aceptación indicadas por separado.
La razón para ser estricto es la aritmética. Una rosca de 6 g en un sujetador M6 tiene un pequeño margen radial y un recubrimiento galvanizado de 8 micrones por lado consume la mayor parte. La pieza aún pasa una verificación de calibre si se planeó el margen, y falla si simplemente se le dijo al recubridor que la plateara.
Tratamientos de superficie: elija según el objetivo de corrosión y la clase de resistencia
La selección del recubrimiento comienza con dos datos, no con el hábito: las horas de niebla salina neutra que la junta debe sobrevivir según la norma ISO 9227, y si la resistencia de la pieza pone en juego la fragilidad por hidrógeno.
| Sistema de recubrimiento | Espesor típico | donde cabe | Punto de observación |
| Zinc trivalente (Cr3) | 5 a 10 micras | Tornillos de cabina, molduras y soportes | Costo más bajo; El óxido rojo aparece temprano en la niebla salina. |
| Zinc-níquel | 8 a 12 micras | Uniones adyacentes al chasis debajo de la carrocería | Control de baños; Todavía se requiere hornear por encima de la clase 10.9. |
| Escamas de zinc (laminares) | 8 a 12 micras | Clase 10.9 y 12.9, juntas de alta corrosión | El espesor consume el margen de rosca y desplaza la dispersión del torque |
| Fosfato más aceite | 2 a 8 micras | Tornillos formadores de rosca, piezas que necesitan retención de aceite | No es una barrera contra la corrosión independiente |
| óxido negro | Por debajo de 1 micrón | Piezas interiores aceitadas en zonas secas. | No hay protección significativa contra la niebla salina |
| Recubrimiento de cobre | 3 a 8 micras | Pernos de soldadura que necesitan contacto en la proyección | No es una capa de corrosión; necesita un acabado aguas abajo |
Para la clase de propiedad 10.9 y superior, la galvanoplastia es un tema de control del proceso más que una elección cosmética. La norma ISO 4042 trata la fragilidad por hidrógeno como algo que el proceso de revestimiento debe gestionar, y el umbral comúnmente escrito en los documentos de adquisición es una dureza de 320 voltios o superior. El paquete de control habitual es una ventana de horneado definida después del enchapado, a menudo de 200 a 230 grados Celsius durante 4 horas o más según la guía ASTM B850, además de una verificación del proceso según ASTM F1940 para que la línea de enchapado esté probada en lugar de que las piezas terminadas se clasifiquen en busca de grietas.
320 HV Nivel de dureza donde el control de la fragilidad se convierte en un paso del proceso documentado.
8 a 12 micras Gama típica de escamas de zinc que aún se ajusta a un margen de rosca de 6 g
200 a 230 ºC Gama de horneado post-plato común para piezas de clase 10,9 y 12,9
Galvanoplastia de zinc y zinc-níquel
- Lo suficientemente delgado como para mantener el ajuste de hilo estándar cuando se planifica el margen en el dibujo.
- El riesgo de fragilización está presente en la clase 10.9 y superior, por lo que los registros de horneado se convierten en un elemento de liberación.
- El recubrimiento por lotes está ampliamente disponible, lo que acorta el tiempo de entrega en lotes pequeños.
- La dispersión de torsión y tensión sigue siendo predecible cuando se especifica la lubricidad.
Recubrimiento de escamas de zinc (laminar)
- Sin paso de galvanoplastia, por lo que se elimina el riesgo de fragilidad provocado por el recubrimiento.
- Mayor rendimiento de niebla salina con un espesor comparable.
- El espesor del revestimiento cambia el ajuste de la rosca; el dibujo debe indicar los límites del hilo de la capa previa.
- Menos líneas de recubrimiento mantienen el proceso, por lo que es necesario confirmar la capacidad en la solicitud de cotizaciones.
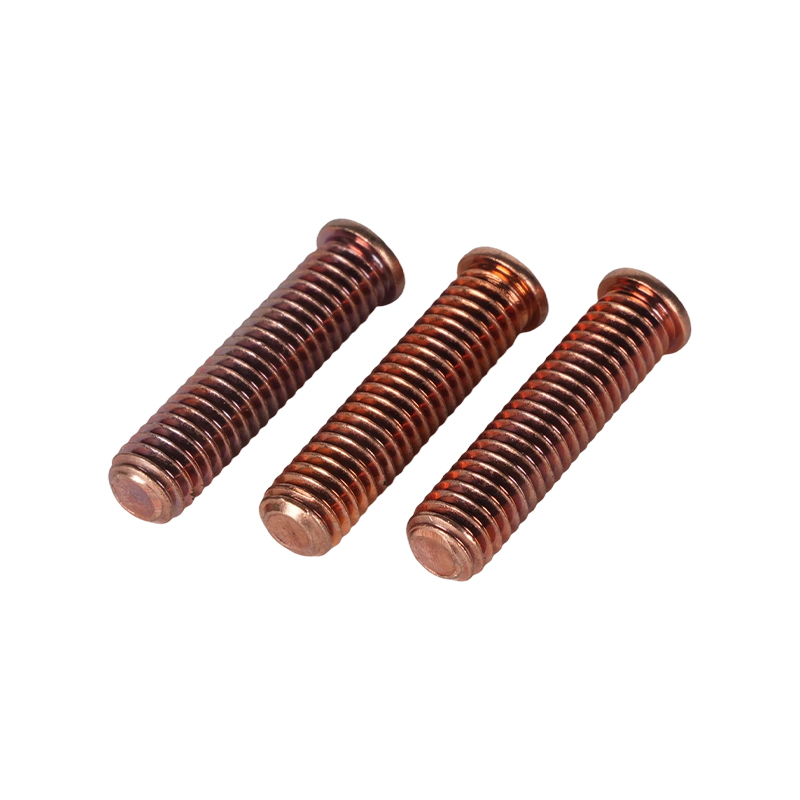
Los sujetadores soldados quedan fuera de esta comparación. Se elige un perno soldado recubierto de cobre para lograr contacto eléctrico y una calidad de soldadura constante en la proyección, no para proteger contra la corrosión, por lo que la superficie expuesta aún necesita un acabado posterior.
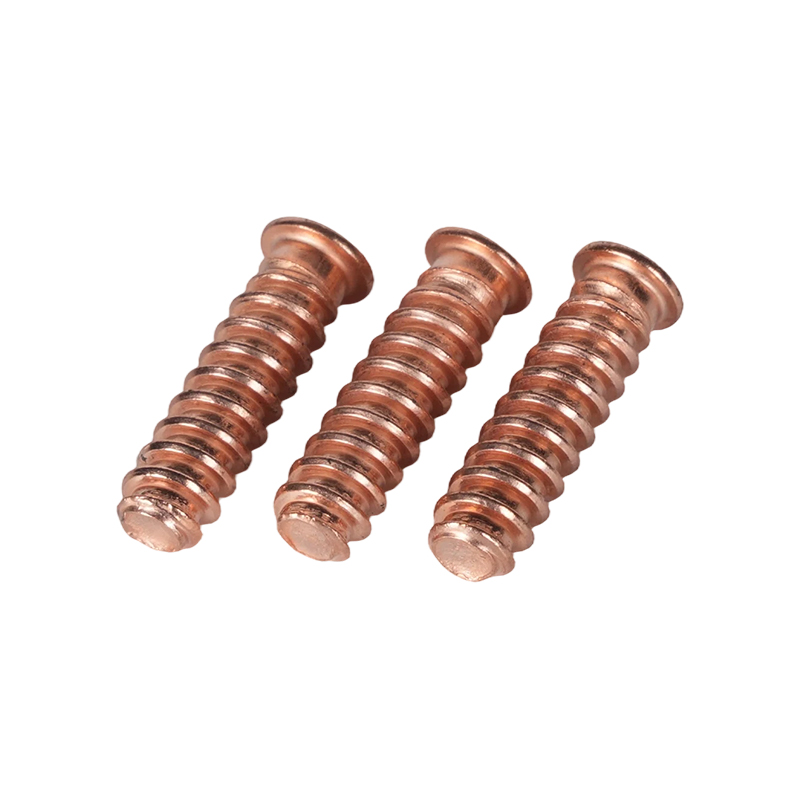
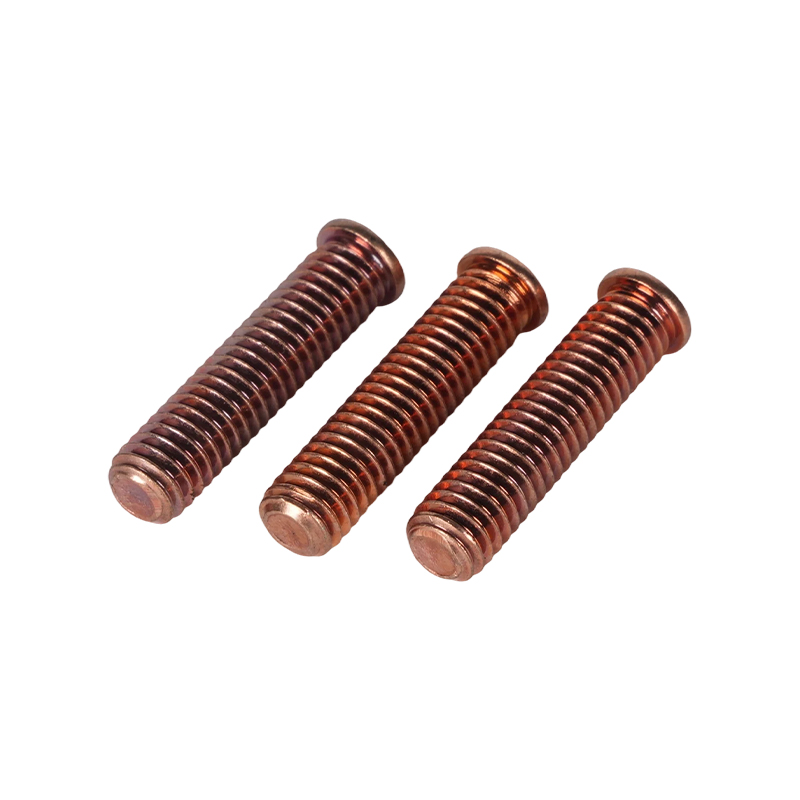 Perno de soldadura de rosca completa chapado en cobre Perno soldado de rosca completa con revestimiento de cobre para contacto eléctrico y soldadura consistente, punta de encendido y tamaños métricos; Es posible que aún sea necesario un acabado posterior. Ver producto →
Tolerancias dimensionales: las tres características que fallan primero
Los tornillos personalizados se rechazan por el diámetro del hombro o piloto, por la posición de una pestaña u orificio con respecto al eje y por el descentramiento de la rosca al hombro; el hilo en sí suele ser la característica mejor controlada de la pieza.
Tres hábitos de dibujo eliminan la mayor parte de ese riesgo. Indique el grado A del producto ISO 4759-1 para las características críticas del vástago, de modo que la tabla de tolerancia sea inequívoca. Utilice un esquema de referencia que coincida con la ubicación de la pieza en el dispositivo, no con la forma en que se dibujó. Y especifique el descentramiento en lugar de la concentricidad siempre que la función lo permita, porque el descentramiento se puede medir en una línea de calibre de producción.
El tratamiento térmico y el orden de mecanizado también pertenecen al dibujo. Un tornillo cementado o endurecido por inducción puede moverse después del templado, por lo que los diámetros críticos a menudo se rectifican después del endurecimiento; cuando no se establece esa secuencia, las primeras piezas pasan y las piezas de producción se desvían.
Ejemplo ilustrativo. Un hombro escalonado especificado de 7,98 a 7,99 mm que se ejecuta en un orificio de soporte de 8,05 a 8,07 mm deja un espacio libre diametral de 0,06 a 0,09 mm. Abra el orificio a 8,12 mm para facilitar el montaje y la holgura aumenta de 0,13 a 0,14 mm, el soporte se inclina bajo carga y se culpa al sujetador por una tolerancia que nunca fue la causa.
Regla de medición: una tolerancia es tan confiable como la incertidumbre subyacente. Las reglas de decisión ISO 14253-1 existen porque una banda de 0,02 mm medida con un calibre con una incertidumbre de 0,01 mm rechazará piezas buenas y aceptará piezas marginales.
Póngale un número en el plan de control: mida la repetibilidad y reproducibilidad por debajo del 10 por ciento de la tolerancia de características, y un objetivo de capacidad de 1,33 Cpk en características especiales antes de que se lance un lote. Cualquier cosa más flexible convierte una disputa dimensional en una comercial.
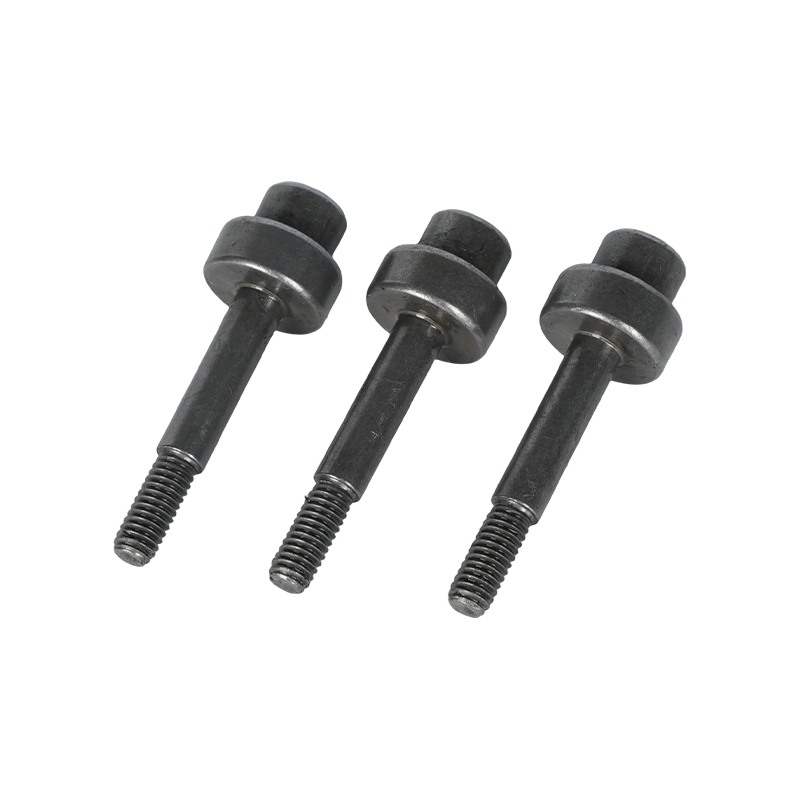
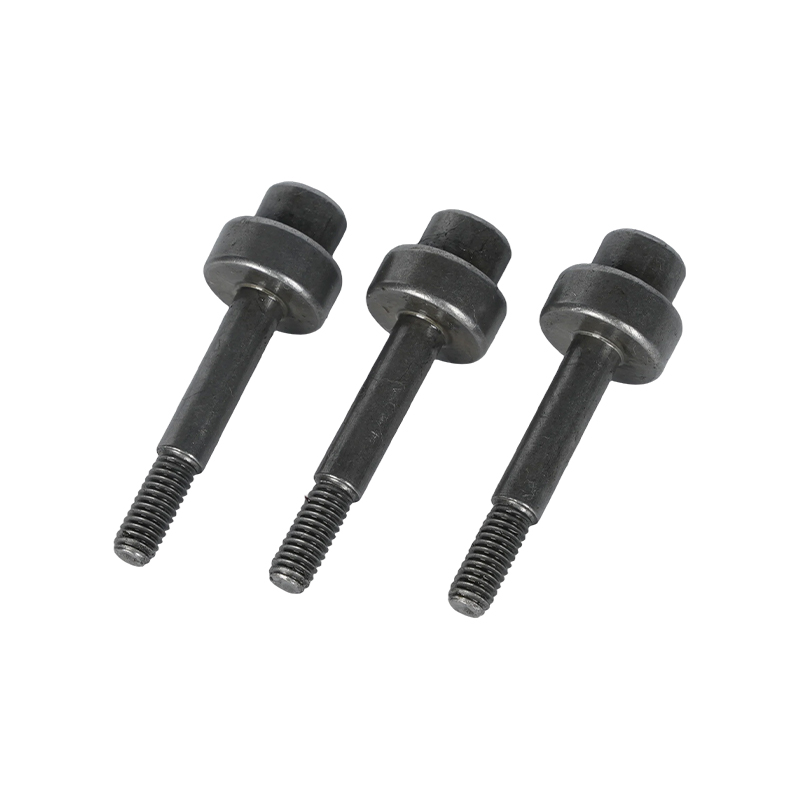 Perno de pivote de localización de hombro de doble paso Perno de pivote de precisión con dos hombros de ubicación para alineación y transferencia de carga, cabeza hexagonal y roscas métricas; Adecuado para programas de automoción con características especiales controladas. Ver producto →
Producción OEM: PPAP, Trazabilidad y Control de Cambios
En un programa IATF 16949:2016, se lanza un tornillo personalizado a través de PPAP en AIAG 4.ª edición con 18 elementos, y el elemento que más a menudo bloquea la aprobación no es el informe dimensional sino el control del proceso de revestimiento y el registro de cambios.
- Revise el dibujo y marque cada característica especial, luego acuerde qué características necesitan estudios de capacidad en lugar de inspección.
- Construya herramientas y envíe las primeras piezas con un diseño dimensional completo, incluida la condición del revestimiento.
- Calificar la línea de recubrimiento: distribución de espesores, registros de horneado y verificación de procesos para piezas de mayor resistencia.
- Realice estudios de calibre y confirme que el sistema de medición pueda separar las piezas buenas de las malas en cada característica crítica.
- Envíe el paquete PPAP y ejecútelo a velocidad, luego bloquee el proceso con un plan de control que nombre cada característica especial.
- Mantenga activo el control de cambios, porque una nueva línea de recubrimiento, una nueva herramienta de cabezal o un troquel reafilado son un evento de notificación, no un detalle interno.
Un comprador debería ver físicamente seis elementos en el paquete: trazabilidad del lote de calentamiento y del lote de recubrimiento, aprobación del subcontratista de revestimiento, registros de tiempo y temperatura para el horneado, certificados de materiales con propiedades mecánicas, informes de primera y última salida, y un compromiso de diseño anual. El control de calidad que va desde el análisis de la materia prima hasta las pruebas de las propiedades mecánicas del acabado es lo que hace que esos registros sean creíbles en lugar de decorativos: los detalles del proceso están en el página de capacidades y calidad .
Costo y plazo de entrega: los tres bloques que agrega un tornillo personalizado
Un tornillo personalizado conlleva tres bloques de costos que una pieza de catálogo no incluye: herramientas para la cabeza o el vástago, lotes mínimos de recubrimiento y el tiempo de ingeniería para calificar y documentar la pieza.
Solicítelos por separado en la cotización. El precio de una sola pieza oculta si las herramientas se amortizan dos veces, si el precio del recubrimiento es por lote mínimo o por uso real, y si se incluyeron las horas de validación. Pregunte también qué tamaño de lote puede absorber la línea de recubrimiento, ya que un pedido de 5000 piezas y un pedido de 50 000 piezas a menudo conllevan diferentes economías por unidad incluso cuando el costo del encabezado es idéntico.
Una decisión de diseño normalmente se amortiza por sí sola: consolidar un tornillo y una arandela suelta en un conjunto integrado elimina un error de selección, un número de pieza y una línea de inventario al mismo tiempo.
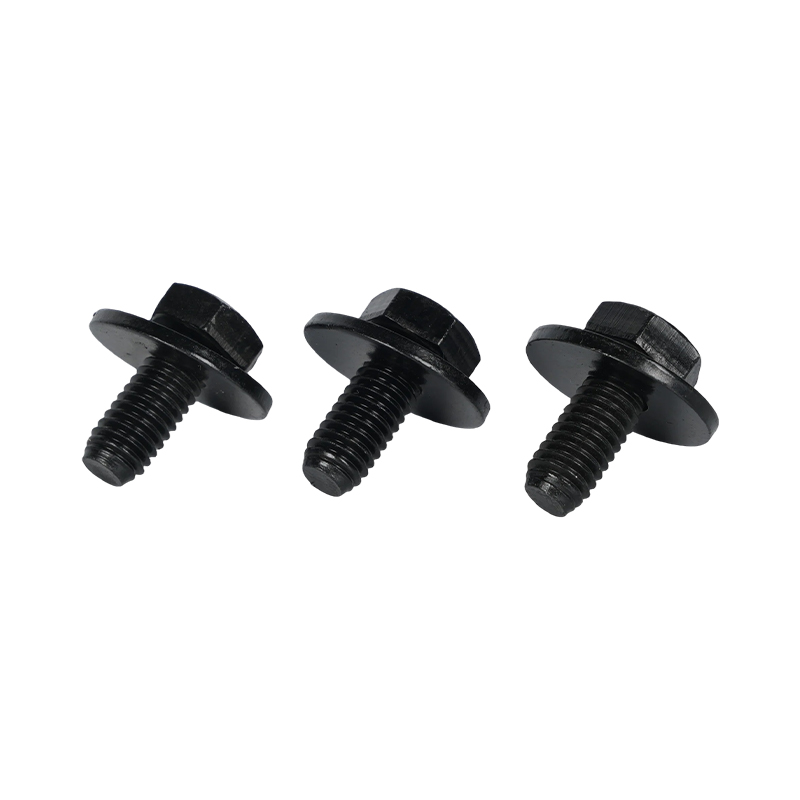
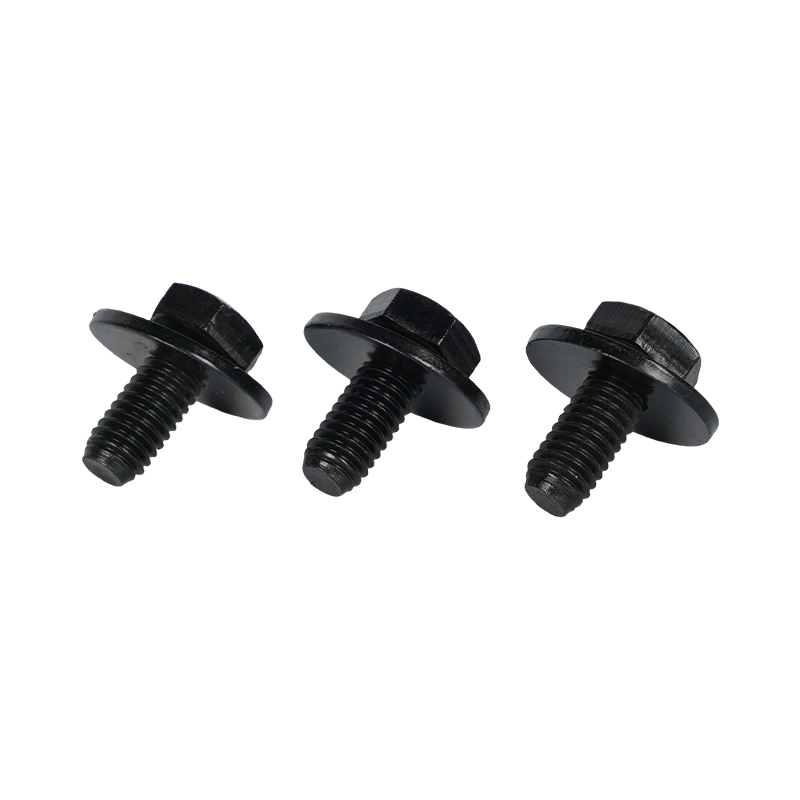 Perno de cabeza hexagonal negro con arandela plana integrada Perno hexagonal de una pieza con arandela plana engarzada que reduce la pérdida de piezas y los pasos de ensamblaje, disponible en métrico M3–M24 y grados 8.8/10.9. Ver producto →
Preguntas que deciden una liberación de tornillo personalizada
¿Qué tratamiento de superficie es adecuado para un tornillo de chasis de clase 10.9?
Escamas de zinc de 8 a 12 micras o galvanoplastia de zinc-níquel con horneado documentado. Ambas respuestas parten de un recuento de horas de aceptación ISO 9227 establecido y un requisito de torque establecido; el nombre del recubrimiento por sí solo no es una especificación.
¿Qué tolerancia de hilo debería aparecer en el dibujo?
6 g para roscas externas según ISO 965-2, válido después del recubrimiento. La norma ISO 4042 establece cómo se absorbe el espesor del recubrimiento dentro de esa tolerancia, y la consecuencia práctica es que la pieza recubierta aún debe pasar sus indicadores GO y NO-GO.
¿Cuánta evidencia demuestra que el proceso está bajo control?
Suficiente para mostrar una capacidad superior a 1,33 Cpk en características especiales, medidas con un medidor cuya repetibilidad y reproducibilidad se sitúan por debajo del 10 por ciento de la tolerancia de características. Un estudio de 30 piezas demuestra mucho; el plan de control y el diseño anual prueban el proceso.
¿Cuándo un tornillo personalizado cuesta más de lo que ahorra?
Cuando la característica personalizada es cosmética. Una forma de cabeza personalizada agrega herramientas e inspección sin cambiar el rendimiento de la junta, mientras que un hombro, brida o pestaña de ubicación personalizada generalmente elimina un soporte, una arandela o un paso de ensamblaje, y ahí es donde reside el caso de costos.
Para los planos que necesitan una segunda opinión antes de cortar las herramientas, la ruta más rápida es una revisión técnica con el equipo de fabricación en lugar de una comparación de precios; empezar desde el pagina de contacto y envíe el dibujo en su estado recubierto.
ANTERIOR:Sin artículo anterior
SIGUIENTE:Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes
SIGUIENTE:Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes
¿Está interesado en cooperar o tiene preguntas?
Productos destacados
Soluciones de fijación para automóviles
- Contáctenos
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
No.350 Jingyi Road, área portuaria de Jiaxing, provincia de Zhejiang, China.

-
- Enlaces rápidos
- Productos
- Acerca de nosotros
- Capacidades
- Servicio
- Noticias
- Contáctenos
- Producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
- Componentes automotrices especiales y funcionales
- Estampados metálicos
- Pernos y tornillos
- Móvil
Copyright©
Zhejiangxinye Automobile Technology Co. , Ltd.
Todos los derechos reservados