English
 عربى
Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos
Categoría de producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
-
Componentes automotrices especiales y funcionales
- Tuercas del cinturón de seguridad
- Circlips y resortes para molduras interiores
- Ganchos de remolque para carrocerías de automóviles
- Tuercas selladas para paquete de baterías de vehículos eléctricos
- Tuercas de rueda
- Calzas de ajuste del asiento y tuercas espaciadoras del asiento
- Piezas de ajuste del asiento
- Tuercas del sistema de asiento
-
Estampados metálicos
-
Pernos y tornillos
NUEVA Categoría
Contáctenos
Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos
Un tornillo M10 clase 8.8 mantiene un área de tensión de tracción de 58,0 mm2 y, según ISO 898-1, una carga de prueba de 580MPa, lo que sitúa su carga de prueba cerca de 33,6 kN. Apretada al 70 por ciento de ese valor, la unión depende de que aproximadamente 23 kN de carga de sujeción permanezcan en su lugar durante una década. El formato de rosca, la acumulación dimensional y el recubrimiento mueven ese número, y ese es el orden en el que se debe realizar la selección de tornillos para automóviles.
580 MPa Esfuerzo de carga de prueba para la clase de propiedad 8.8 según ISO 898-1
6g/6H Par de clase de tolerancia media para tornillo y tuerca, ISO 965-1
0.20 Factor de tuerca típico K para acero galvanizado tal como se recibió
8-12 micras Recubrimiento de escamas de zinc aplicado según ISO 10683
El formato de la rosca viene antes que el diámetro
La rosca gruesa métrica ISO es el valor predeterminado correcto para tornillos de máquina de M5 a M24 en estructuras de cuerpo, soporte y asiento, y el paso fino es una excepción deliberada reservada para paredes delgadas, alta vibración o ajuste fino.
ISO 261 fija los pares de diámetro y paso, e ISO 965-1 fija las clases de tolerancia que permiten que un tornillo y una tuerca de diferentes lotes de producción se acoplen sin clasificar. El paso grueso en M8, M10 y M12 es 1,25, 1,5 y 1,75 mm. Las buenas alternativas para los mismos diámetros son 1,0, 1,25 y 1,25 mm. Esos son números de pieza separados, indicadores de paso/no paso separados y configuraciones de torque separadas en la línea.
P
Paso de rosca es la distancia axial entre puntos correspondientes en crestas de hilos adyacentes. La práctica métrica ISO lo expresa en milímetros, mientras que el antiguo sistema unificado cuenta los hilos por pulgada. Un paso de 1,5 mm en un tornillo M10 y un paso de 1,25 mm en el mismo diámetro son componentes diferentes, no versiones diferentes de un componente.
Cuando el tono fino gana su costo
El paso fino aumenta el área de tensión de tracción dentro del mismo diámetro nominal y aplana el ángulo de la hélice, por lo que un tornillo fino produce más carga de sujeción a igual tensión y resiste el aflojamiento por vibración transversal mejor que un tornillo grueso de la misma longitud. El precio es la velocidad de montaje. Los hilos finos se cruzan más fácilmente, se ejecutan más lentamente en los controladores automáticos y agregan costo por pieza en la operación de encabezado.
Paso grueso, M10 x 1,5
- Descenso más rápido y más tolerante a daños menores en las roscas
- Machos, medidores y herramientas de producción estándar ya en el sitio
- Preferido en hierro fundido y secciones gruesas de acero.
Paso fino, M10 x 1,25
- Mayor área de tensión y precarga en la misma envolvente
- El ángulo de hélice menos profundo resiste el aflojamiento automático bajo vibración.
- Requiere un manejo controlado de las piezas y un manejo más limpio
| Format | Estándar | Uso típico en automoción | Cuidado con el diseño |
| ISO métrico grueso | ISO 261, ISO 965-1 | Tornillos para metales de carrocería, soporte y estructura de asiento | Elección predeterminada; Confirme el ajuste de 6g/6H en ambos lados |
| Multa métrica ISO | ISO 261, ISO 262 | Resaltes de pared delgada, juntas con mucha vibración, ajuste | Montaje más lento y mayor riesgo de roscado cruzado |
| UNC y UNF unificadas | ASME B1.1 | Plataformas heredadas y repuestos de servicios de exportación | Mantenga las líneas en pulgadas y métricas físicamente separadas |
| Rosca de tornillo autorroscante | ISO 1478 | Molduras de plástico, soportes de chapa, piezas interiores | La geometría del saliente, no el tornillo, establece la resistencia de la unión |
| Tuerca de par predominante | ISO 7040, ISO 7042 | Conexiones de asiento, chasis y dirección. | El inserto de nailon está limitado por la temperatura del horno. |
Las tuercas de torsión predominante añaden fricción a propósito, por lo que se especifican junto con la rosca, no después de ella. Una tuerca de inserción no metálica fabricada según ISO 7040 y una tuerca totalmente metálica fabricada según ISO 7042 resuelven el mismo problema de aflojamiento con diferentes límites de temperatura.
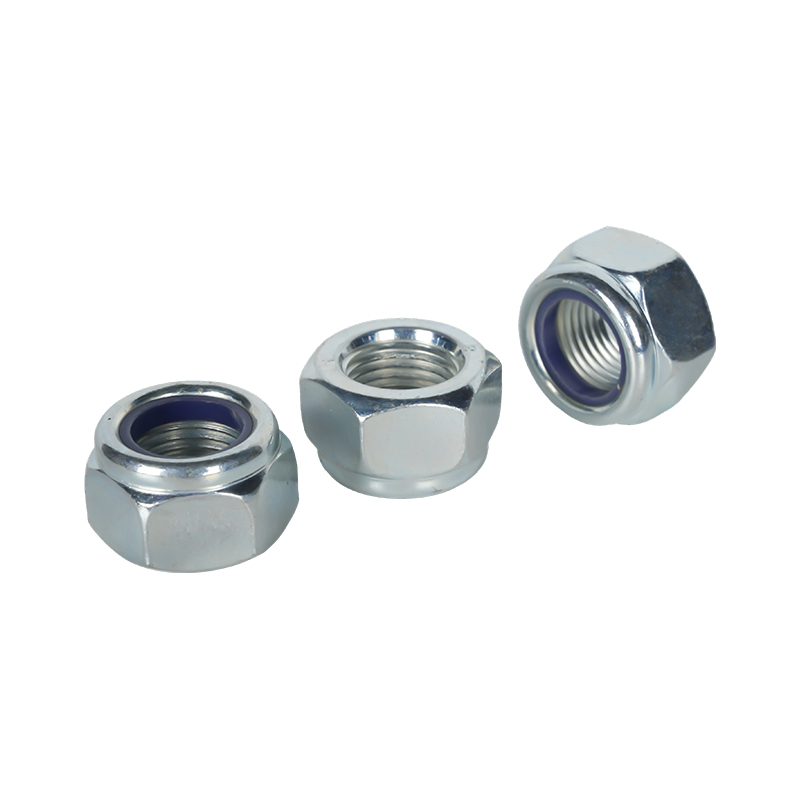 GB/T 6182 Tuercas hexagonales tipo 2 con inserto no metálico Una tuerca de torsión predominante Tipo 2 con inserto de nailon cautivo para resistencia a las vibraciones, disponible M5–M36 en acero al carbono o inoxidable. Ver producto →
Dimensiones que deciden si la articulación se cierra
La longitud del tornillo se mide desde la cara de apoyo debajo de la cabeza hasta el extremo, por lo que un tornillo de 30 mm nunca ofrece 30 mm de enganche; el tamaño de la junta se mide a partir de la longitud del mango más la altura de la tuerca, no solo de la figura del catálogo.
ISO 4014 e ISO 4017 establecen la longitud de la rosca en b = 2d 6 mm para pernos de hasta 125 mm de largo, lo que significa que un perno hexagonal M10 x 60 lleva aproximadamente 26 mm de rosca y 34 mm de vástago liso. Coloque el vástago plano en el plano de corte donde lo permita el diseño, porque la raíz de la rosca es la sección más débil de la pieza. La participación del hilo es la otra mitad del cálculo. Un tornillo de acero que se introduce en una tuerca de acero desarrolla toda su resistencia con aproximadamente 0,8 d a 1 d de enganche total de la rosca. Trabajar con aluminio o magnesio requiere de 1,5d a 2d, porque el material base más blando se desprende antes de que se rompa el tornillo. El tamaño del taladro de roscar sigue la misma regla del diámetro nominal menos el paso: 5,0 mm para M6 x 1,0, 6,75 mm para M8 x 1,25 y 8,5 mm para M10 x 1,5.
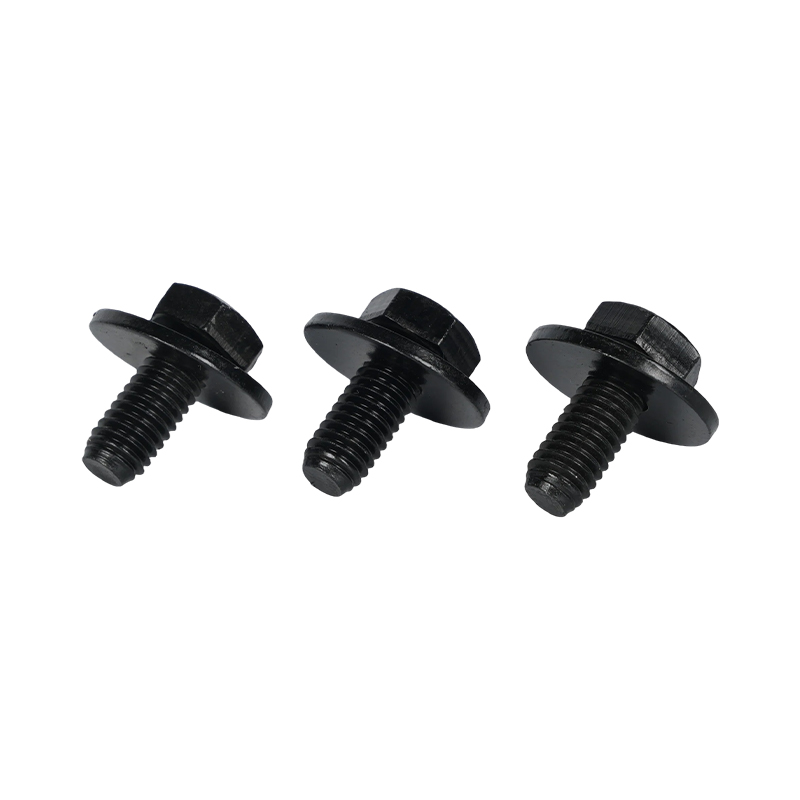
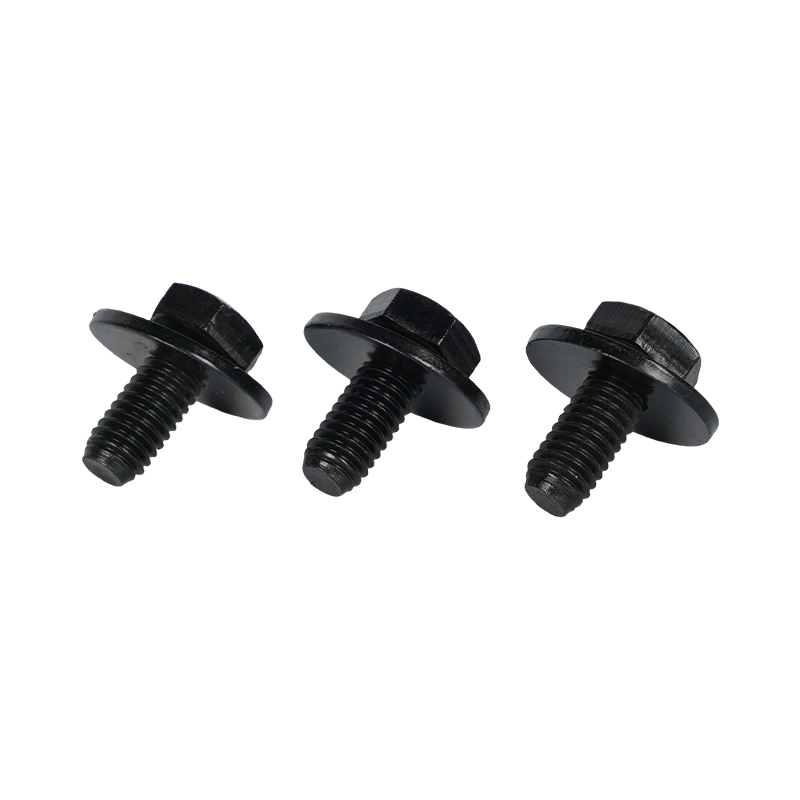 Perno de cabeza hexagonal negro con arandela plana integrada Un perno hexagonal de una pieza y una arandela cautiva en M3–M24, grados 8.8 y 10.9, que reducen la manipulación de arandelas sueltas durante el montaje. Ver producto →
La lista de verificación dimensional que los compradores deben exigir a los proveedores
- La superficie de apoyo del cabezal y el diámetro de la brida se comparan con el área real de la abrazadera, no con el tamaño nominal de la rosca.
- Planos de llave según ISO 4017, por ejemplo 13 mm en M8, 16 mm en M10 y 18 mm en M12
- Longitud de rosca b, longitud de agarre y leyenda de rosca completa o parcial en el dibujo
- Límites de rectitud y descentramiento en tornillos de más de 80 mm
- Marca de clase de propiedad marcada en la cabeza y rastreable hasta el lote.
Un orificio ciego perforado a la profundidad nominal en lugar de a la profundidad menos el descentramiento de la rosca es una de las causas más comunes de una lectura de torque falsa en el ensamblaje. El conductor alcanza su objetivo de torsión contra el fondo del orificio, la junta nunca se sujeta y el defecto sólo aparece como una falla en el campo.
Los recubrimientos cambian la fricción tanto como la vida útil de la corrosión
Para la clase de propiedad 10.9 y superior, la selección del recubrimiento es una decisión de fragilidad por hidrógeno en primer lugar y una decisión de corrosión en segundo lugar, porque un tornillo endurecido galvanizado puede absorber hidrógeno atómico y fallar por debajo de la carga nominal horas o días después de la instalación.
La galvanoplastia de zinc según ISO 4042 o ASTM B633 sigue siendo el acabado más utilizado para juntas interiores y protegidas. Los sistemas de escamas de zinc aplicados según la norma ISO 10683 generan de 8 a 12 um a partir de una dispersión a base de agua y evitan por completo la vía de galvanoplastia del hidrógeno, razón por la cual las especificaciones del chasis y los bajos los exigen cada vez más. El zinc-níquel ofrece una mejor resistencia a la corrosión con un espesor comparable y cuesta más por kilogramo. El recubrimiento de conversión de fosfato según ISO 9717 protege las roscas de ajuste donde la adhesión de la pintura y el par de arranque son más importantes que las horas de niebla salina.
| Recubrimiento | Estándar | Construcción típica | Mejor aplicación | Riesgo principal |
| Galvanizado con zinc | ISO 4042, ASTM B633 | 5-12 micras | Juntas interiores y protegidas | Fragilidad por hidrógeno superior a clase 8.8 |
| Galvanizado zinc-níquel | ISO 4042, ASTM B841 | 5-10 micras | Hardware de bajos, frenos y dirección | Costo por pieza; aún es necesario hornear |
| Escamas de zinc | ISO 10683 | 8-12 micras | Chasis y alta exposición a la sal. | Dispersión por fricción si el peso del recubrimiento se desplaza |
| Fosfato y aceite | ISO 9717 | 2-5 micras | Hilos de ajuste y conjuntos pintados. | Protección contra la corrosión independiente limitada |
| Inoxidable pasivado | ASTM A967 | No aplicable | Marcos visibles y soportes para zonas húmedas | Molestias en el montaje, sin protección sacrificada |
Por qué se debe medir el factor de nuez
El factor K de la tuerca para el acero galvanizado tal como se recibe generalmente se encuentra entre 0,16 y 0,22. Un lubricante de cera puede empujar K por debajo de 0,15 y elevar la precarga más allá del objetivo de diseño bajo la misma indicación de torsión. Las pruebas de torsión y fuerza de sujeción según ISO 16047 en lotes de producción son la única forma confiable de saber dónde se encuentra K, y un cambio de proveedor de recubrimiento a mitad de programa es un cambio de fricción hasta que una prueba demuestre lo contrario. Los sujetadores de brida ayudan aquí porque la cara de rodamiento más ancha distribuye la carga de sujeción y estabiliza el par de fricción al mismo tiempo.
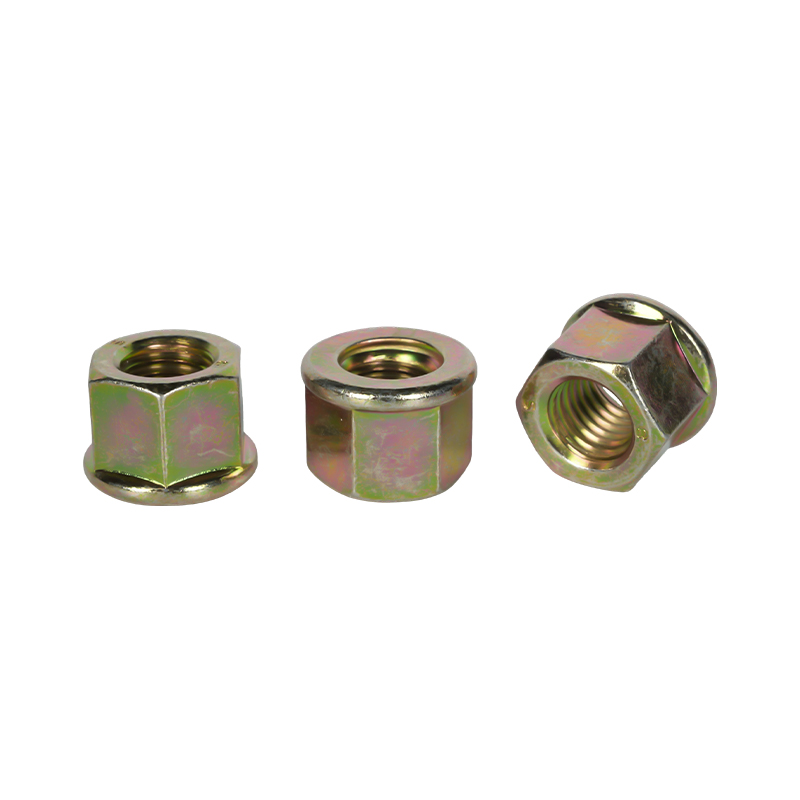 Tuercas con brida hexagonal gruesa con revestimiento de zinc amarillo Tuercas con brida hexagonal gruesa con cara de rodamiento dentada que distribuyen la carga de la abrazadera sin arandela separada, en grados de acero 8–12 o A2-70. Ver producto →
Las uniones selladas en paquetes de baterías se comportan de manera diferente
Las carcasas de batería de aluminio combinadas con sujetadores de acero crean un par galvánico y cada orificio pasante es una ruta potencial de fuga. Una tuerca ciega sellada cierra el orificio desde el interior, de modo que el sujetador nunca abre el gabinete, pero la característica de sellado, el sistema de recubrimiento y cualquier arandela de aislamiento deben especificarse como una sola unidad. Seleccionar la tuerca solo por su resistencia y el recubrimiento solo por su apariencia es como comienza la entrada de agua.
Una secuencia de selección de seis pasos
Seis controles en un orden fijo cubren el tornillo, la tuerca, el orificio y el acabado sin revisar las decisiones, y cada paso produce un documento que un proveedor puede cotizar.
Defina la articulación, no la pieza. Registre el objetivo de carga de sujeción, el espectro de vibración, la temperatura de servicio y la clase de corrosión antes de abrir cualquier catálogo.
Establezca la clase de propiedad. ISO 898-1 clase 8.8 cubre juntas generales de carrocería y soporte; 10.9 cubre los armazones de los asientos, los eslabones de suspensión y la dirección. Haga coincidir la tuerca según ISO 898-2 para que la tuerca no se pele antes de que se rompa el tornillo.
Bloquear el hilo y la tolerancia. Métrica ISO gruesa a 6 g/6 H, a menos que una condición documentada justifique un paso fino, e indique el número estándar en el dibujo.
Longitud del tamaño desde el agarre más la altura de la tuerca. Luego confirme el acoplamiento contra el material base: 0,8d a 1d en acero, 1,5d a 2d en aluminio o magnesio.
Elija el revestimiento según la clase de corrosión. Luego confirme la fricción con pruebas de torsión y fuerza de sujeción según ISO 16047 en lugar de una tabla publicada.
Validar el montaje. La niebla salina neutra según ASTM B117, la vibración transversal según DIN 65151 y una auditoría de par en la estación cierran el circuito.
Donde la selección fracasa en la producción
Las fallas que llegan a una auditoría de línea generalmente son problemas de ajuste, fricción o calor en lugar de problemas de resistencia a la tracción, y cada una se remonta a una decisión omitida anteriormente en el programa.
- Tuercas de seguridad con inserto de nailon que pasan a través de un horno de curado e-coat. Los insertos de nailon generalmente tienen una temperatura nominal cercana a los 120 grados Celsius continuos, mientras que los hornos de curado funcionan entre 175 y 200 grados Celsius, por lo que los conjuntos pintados necesitan tuercas totalmente metálicas o soldadas.
- Tornillos galvanizados de clase 10.9 sin una ventana de horneado documentada entre el recubrimiento y el curado del recubrimiento, según lo indicado por ASTM B850.
- Tornillos de acero introducidos en carcasas de aluminio sin aislamiento galvánico, lo que produce células de corrosión que se abren con un solo invierno de sal en la carretera.
- Orificios ciegos perforados a una profundidad nominal, lo que proporciona una lectura de torsión contra el fondo del orificio en lugar de la junta.
- Un prototipo recubría de una manera y la producción recubría de otra, cambiando el factor de tuerca sin cambiar la especificación de torque.
El cheque de cierre: Solicite el registro de horneado, el certificado de peso del recubrimiento y la curva de torsión-tensión antes de aprobar un primer artículo. Tres documentos cierran más riesgos que una página de reclamaciones materiales.
La verificación entrante, en proceso y final es donde realmente se cierran estos riesgos. Un proveedor cuyo plan de control va desde el análisis de la materia prima hasta las pruebas de las propiedades mecánicas del acabado, dentro de un Sistema de calidad certificado IATF 16949-2016 , puede producir esos registros a pedido en lugar de describirlos.
Preguntas que regresan en cada programa
¿Qué rosca debe utilizar un tornillo de cuerpo en blanco?
ISO métrico grueso con clase de tolerancia 6 g, normalmente M6 x 1,0 o M8 x 1,25 para soportes y M10 x 1,5 para conexiones estructurales. La brea gruesa tolera la acumulación de pintura y sellador que produce la manipulación en el taller de carrocería y se agota más rápido en los conductores automáticos.
¿Cuánta participación del hilo es suficiente?
Aproximadamente 0,8d a 1d de rosca completa en acero y 1,5d a 2d en aluminio o magnesio. Por debajo de esos valores, la rosca interna se pela antes de que el tornillo alcance su carga de prueba, y la unión falla en el material base en lugar de en el sujetador.
¿Es aceptable un acabado de zinc amarillo en los herrajes de los bajos?
El color no es una especificación, así que solicite la química de pasivación. La Directiva RoHS 2011/65/UE limita el cromo hexavalente al 0,1 por ciento en peso en materiales homogéneos, y la pasivación trivalente cumple con ese límite. Para una exposición prolongada a la sal de la carretera, las escamas de zinc según ISO 10683 son la respuesta más fuerte que cualquier color galvanizado.
¿Cuándo una tuerca simple se convierte en tuerca autoblocante?
Cuando la junta experimenta vibración transversal y no se puede volver a apretar en servicio, o cuando una prueba Junkers según DIN 65151 muestra una caída de la carga de sujeción. Luego, una tuerca de torsión predominante según ISO 7040 o una tuerca totalmente metálica según ISO 7042 reemplaza a la tuerca plana, y la elección entre ellas se establece según la temperatura del horno y la política de reutilización.
Envíe el dibujo, la carga de la junta y la clase de corrosión juntos y la rosca, la longitud y el recubrimiento se podrán resolver en una revisión de ingeniería en lugar de tres. Contacta con el equipo con los detalles de la aplicación antes del inicio de la próxima herramienta.
ANTERIOR:Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes
SIGUIENTE:Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B
SIGUIENTE:Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B
¿Está interesado en cooperar o tiene preguntas?
Productos destacados
Soluciones de fijación para automóviles
- Contáctenos
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
No.350 Jingyi Road, área portuaria de Jiaxing, provincia de Zhejiang, China.

-
- Enlaces rápidos
- Productos
- Acerca de nosotros
- Capacidades
- Servicio
- Noticias
- Contáctenos
- Producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
- Componentes automotrices especiales y funcionales
- Estampados metálicos
- Pernos y tornillos
- Móvil
Copyright©
Zhejiangxinye Automobile Technology Co. , Ltd.
Todos los derechos reservados