English
 عربى
Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes
Categoría de producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
-
Componentes automotrices especiales y funcionales
- Tuercas del cinturón de seguridad
- Circlips y resortes para molduras interiores
- Ganchos de remolque para carrocerías de automóviles
- Tuercas selladas para paquete de baterías de vehículos eléctricos
- Tuercas de rueda
- Calzas de ajuste del asiento y tuercas espaciadoras del asiento
- Piezas de ajuste del asiento
- Tuercas del sistema de asiento
-
Estampados metálicos
-
Pernos y tornillos
NUEVA Categoría
Contáctenos
Pernos y tuercas automotrices para la fabricación de vehículos eléctricos: paquete de baterías y fijación de ensamblajes
Un paquete de baterías de tracción se construye alrededor de varios cientos de uniones roscadas, y cada una de ellas es al mismo tiempo una conexión estructural, una interfaz de sellado y un registro de trazabilidad. Los programas de vehículos eléctricos congelan las especificaciones de los sujetadores antes que las especificaciones de la carrocería en blanco porque el requisito proviene de la clase IP del paquete, su perfil de vibración y su caja de seguridad de alto voltaje, no de un dibujo mecánico genérico.
Desde 1995 Origen de fabricación de Zhejiangxinye Automobile Technology Co., Ltd.
IATF 16949:2016 Certificación del sistema de gestión de calidad en poder de la planta.
ISO 898-1 Clases de propiedad 8.8, 10.9 y 12.9 para tornillos de acero
IP6K9K Clase de protección contra chorros de alta presión definida en ISO 20653
Las cuatro decisiones que realmente mueven un programa son la geometría del sellado, la retención de la carga de sujeción, el posicionamiento de las juntas en la carrocería y la evidencia del lote que un comprador firma antes del primer envío de producción.
En qué se diferencian los requisitos de fijación de los vehículos eléctricos de los de los vehículos de combustión
Los sujetadores para vehículos eléctricos se especifican por tres cargas que los vehículos de combustión no combinan: un recinto sellado de alto voltaje, un paquete que puede pesar varios cientos de kilogramos y una estructura de carrocería que mezcla aluminio con sujetadores de acero.
En una plataforma de combustión, la mayoría de los datos de los sujetadores son mecánicos: tamaño de rosca, clase de propiedad, revestimiento. En una plataforma de vehículos eléctricos, esos datos son sólo el punto de partida. El paquete agrega un estuche de seguridad eléctrica, una clase de protección y un recuento de ciclos térmicos, y cada uno de ellos convierte una pieza estándar en una interfaz de sistema validada.
Definición: un sujetador de grado de paquete es una unión roscada o soldada cuyo modo de falla se define en el dibujo, cuya carga de sujeción se valida contra una ventana de par de apriete y cuyo lote de producción es rastreable hasta el número de serie del paquete.
- El sellado pertenece a la junta, no a la junta: el orificio de la rosca es un camino abierto a menos que la tuerca tenga el extremo cerrado o la soldadura sea continua.
- La carga de sujeción es una variable de seguridad: la resistencia de contacto en un terminal de módulo o barra colectora aumenta tan pronto como se pierde la precarga.
- La mezcla de materiales provoca el daño: un sujetador de acero en una carcasa de aluminio forma un par galvánico y agrega dos tasas de expansión diferentes a la misma junta.
Fijación del paquete de baterías: sellado, carga de abrazadera y clase de protección
Un sujetador de paquete de baterías mantiene la clasificación IP del paquete o la rompe, por lo que el sellado debe integrarse en la geometría de la junta en lugar de agregarse alrededor de ella.
La respuesta práctica es la geometría cerrada. Las tuercas ciegas y de extremo cerrado mantienen el orificio sellado en el lado más alejado de un panel, y las versiones soldadas por puntos cierran el extremo y distribuyen la corriente de soldadura en una parte. Cuando el gabinete es de aluminio, la continuidad de la soldadura reemplaza la compresión de la junta como sello principal y la tuerca se convierte en parte de la pared del gabinete en lugar de un accesorio encima de ella.
| Requisito | Lo que debe ofrecer la articulación | Ruta de verificación |
| Sellado | Geometría de tuerca de extremo cerrado o soldadura continua, por lo que el orificio de la rosca no es un camino abierto | Prueba de IP a nivel de paquete según ISO 20653, prueba de fuga de helio |
| Carga de sujeción | Una ventana de par derivada de un cálculo VDI 2230 Parte 1 y confirmada en el lote entregado | Prueba de torsión-tensión ISO 16047, auditoría de torsión residual |
| Vibración | Elemento de torsión predominante o adhesivo para roscas donde la unión no se puede volver a apretar | Vibración sequence in UN ECE R100 Part II |
| Corrosión | Recubrimiento de escamas de zinc o zinc-níquel con un coeficiente de fricción controlado | Prueba de corrosión cíclica, comprobación del coeficiente de fricción. |
| Ciclismo térmico | Retención de la precarga de -40 °C a 85 °C sin relajación en la carcasa de aluminio | Secuencia de choque térmico en UN ECE R100 Parte II |
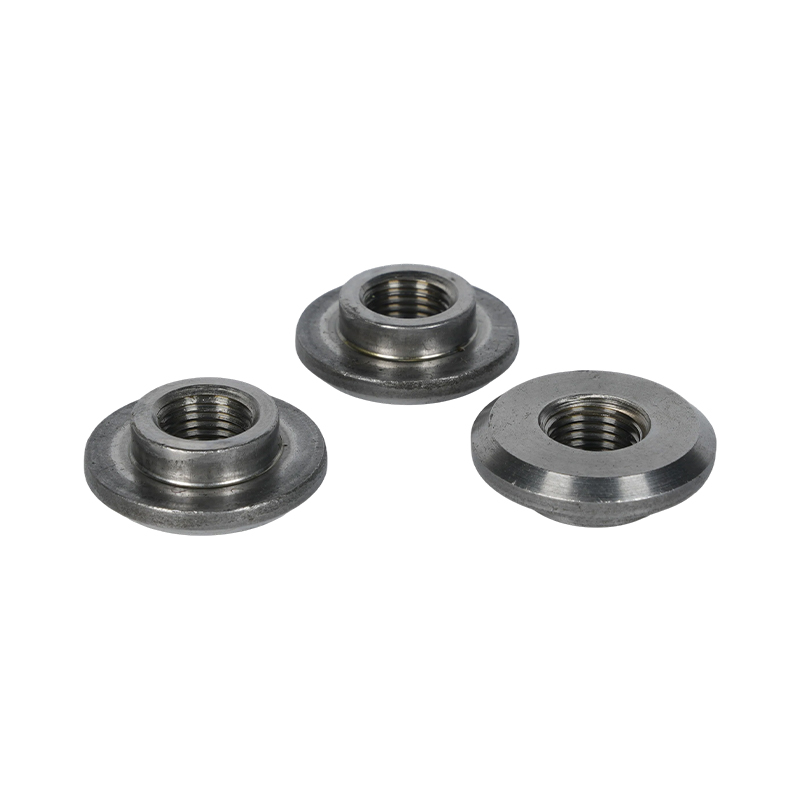
La familia de tuercas selladoras es donde estos requisitos se reúnen en una sola pieza: una tuerca bridada de extremo cerrado con una pestaña de posicionamiento se posiciona, cierra el orificio y acepta una soldadura o una unión roscada en la misma operación.
 Tuerca impermeable de extremo cerrado ciego con bridas para paquetes de baterías Tuerca sellada instalada en un solo lado con cabeza bridada y cilindro de extremo cerrado para conexiones roscadas herméticas en gabinetes de baterías para vehículos eléctricos. Ver producto →
La validación del paquete se encuentra además de las pruebas de componentes. GB 38031-2020 requiere una advertencia de evento térmico antes de que la propagación produzca un peligro en el compartimiento de ocupantes, y cualquier junta que se afloje dentro del gabinete va en contra de ese requisito mucho antes de que un banco de pruebas la detecte.
Juntas de carrocería, asiento y ruedas en el ensamblaje de vehículos
Fuera del paquete, el ensamblaje del vehículo eléctrico se divide en uniones soldadas realizadas en carrocería en blanco y uniones roscadas realizadas en el ensamblaje final, y las dos necesitan diferentes familias de sujetadores y diferentes dibujos.
Uniones soldadas en carrocería en blanco.
- Las tuercas para soldar de proyección y los espaciadores de soldadura tienen sus propias lengüetas de ubicación, por lo que la pieza se posiciona antes del ciclo de soldadura.
- Los espaciadores de soldadura cuadrados y redondos establecen la altura de montaje para marcos de asientos y soportes de carrocería; su tolerancia de longitud establece la separación en el montaje final, no el perno.
- La calidad de la soldadura se verifica mediante empuje o torque hasta falla en cupones tomados de la misma configuración de soldadura utilizada en producción.
Uniones roscadas en el montaje final
- Las tuercas enjauladas y flotantes proporcionan flotación radial que absorbe la tolerancia de estampado acumulada, de modo que el perno se acopla a la velocidad de la línea sin escariar.
- Los pernos hexagonales con una arandela plana integrada eliminan una pieza suelta de la estación y mantienen la fricción de la cara del rodamiento repetible.
- Las tuercas de rueda son una familia separada: tipo tapa de una sola pieza o asiento cónico de extremo abierto, con ángulo de asiento y torque fijados por el fabricante del vehículo.
Las estructuras de los asientos añaden un tercer caso. Los armazones de los asientos usan tuercas para soldar, manguitos espaciadores y tuercas del eje de la bisagra donde la junta debe posicionar una parte móvil y mantener una holgura de funcionamiento específica después del ensamblaje, razón por la cual los sujetadores de los asientos generalmente son piezas no estándar con una planitud definida y una cara de montaje definida.
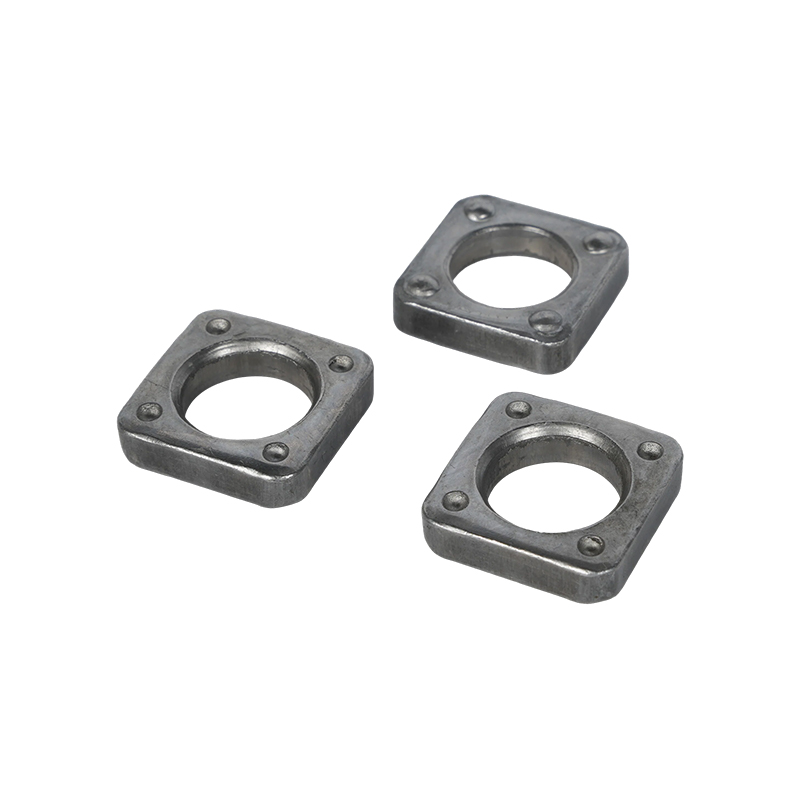 Espaciador de soldadura cuadrado para conjuntos de carrocería y asiento de vehículo Espaciador cuadrado soldable con orificio central que establece un punto de separación definido y resiste la rotación durante el apriete en conjuntos de cuerpo y asiento. Ver producto →
La fijación de las ruedas merece su propia nota: una tuerca de rueda tiene que sobrevivir a repetidas extracciones sin perder la geometría del asiento, y una tuerca tipo tapa también tiene que mantener el extremo del espárrago y la rosca protegidos de la exposición a la carretera.
Elecciones de materiales y revestimientos que deciden la vida útil en el campo
La junta EV predeterminada es un sujetador de acero en una carcasa de aluminio, lo que hace que la selección del recubrimiento sea una decisión sobre la corrosión en lugar de una elección de acabado.
En esa pareja, el aluminio es el ánodo, por lo que la carcasa se corroe primero y la falla aparece como un depósito blanco y una junta suelta en lugar de un perno oxidado. Los sujetadores de acero revestidos limitan la diferencia de potencial. Los sujetadores de acero inoxidable lo empeoran, porque el acero inoxidable es catódico con respecto al aluminio y empuja toda la carga de corrosión hacia la carcasa.
| Sistema de recubrimiento | Estándar | Mejor ajuste | Riesgo a controlar |
| Escamas de zinc | ISO 10683 | Carcasas de aluminio, programas libres de Cr(VI) | El coeficiente de fricción cambia con el lubricante; confirmar mediante prueba de torsión-tensión |
| Galvanizado zinc-níquel | ISO 4042 | Mayor demanda de corrosión con espesor controlado | Fragilidad por hidrógeno superior a clase 10,9; verificar según ISO 15330 |
| Inoxidable A2 y A4 | ISO 3506-1, ISO 3506-2 | Molduras interiores y juntas de baja carga. | Catódico al aluminio; la carcasa se corroe donde el aislamiento es débil |
| Fosfato y aceite | No se reivindica ningún estándar de recubrimiento | Solo juntas interiores secas | Sin protección en exposición húmeda o salina. |
La fragilización por hidrógeno es la segunda trampa. Los sujetadores galvanizados de clase 10.9 y 12.9 pueden absorber hidrógeno durante el decapado y el enchapado, y la falla aparece días después del ensamblaje con cargas por debajo de la carga de prueba. La norma ISO 15330 define una prueba de precarga para detectarlo, mientras que el horneado y las escamas de zinc o el recubrimiento mecánico son las rutas habituales.
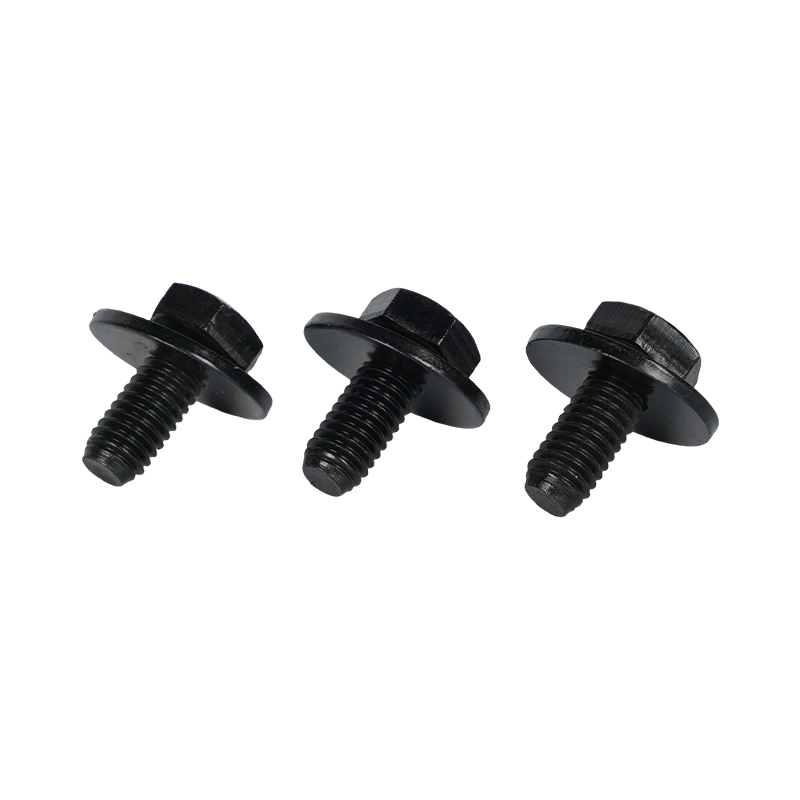 Perno de cabeza hexagonal negro con arandela plana integrada Perno hexagonal de una pieza y arandela cautiva que distribuye la carga de la abrazadera y reduce la manipulación de piezas sueltas; El tratamiento de superficie negro agrega una barrera resistente a la corrosión. Ver producto →
El control de la fricción es lo que hace que una ventana de torsión sea válida. La regla general de ingeniería es que la fricción debajo de la cabeza toma aproximadamente el 50 por ciento del torque aplicado y la fricción de la rosca alrededor del 40 por ciento, dejando alrededor del 10 por ciento para convertirse en carga de sujeción, por lo que un cambio de recubrimiento altera la precarga entregada incluso cuando el torque de estiramiento no cambia.
Qué programa Pack audita antes de aprobar un lote
Un proveedor de sujetadores para vehículos eléctricos está aprobado por el control del proceso y la trazabilidad del lote, no solo por el certificado.
IATF 16949:2016 establece el marco: APQP para el desarrollo, PPAP para el archivo de aprobación y MSA y SPC para los datos de medición y proceso detrás de él. Zhejiangxinye Automobile Technology Co., Ltd. sostiene esa certificación y controla la secuencia desde el análisis de la materia prima hasta las pruebas de propiedades mecánicas del acabado, que es lo mínimo que un programa de empaque verificará en el sitio.
- ¿Qué lote de calor se encuentra en cada envío? ¿Se puede rastrear a partir del número de serie del paquete?
- ¿La ventana de torsión está respaldada por una prueba de tensión de torsión ISO 16047 en el recubrimiento y el lubricante entregados?
- ¿Las tuercas para soldar se validan mediante empuje o torque hasta fallar en la misma configuración de soldadura por proyección utilizada en la producción en serie?
- ¿El informe de corrosión es cíclico en lugar de una cifra única de niebla salina tomada de una muestra de desarrollo?
Cheque del comprador: pregunta por el proceso de control de calidad documentos que se encuentran detrás del certificado, no el certificado en sí. Un archivo PPAP que indica el coeficiente de fricción, la configuración de soldadura y el lote de calor vale más que una página de resultados de pruebas sin un origen rastreable.
Qué poner en el dibujo antes del lanzamiento
Un dibujo listo para su lanzamiento para un sujetador de vehículos eléctricos contiene ocho elementos, y cada uno que falta traslada el riesgo a la línea de ensamblaje.
- Clase de propiedad según ISO 898-1 para el perno y clase de tuerca correspondiente según ISO 898-2, con la intención del diseño de que falle una sobrecarga en el perno en lugar de en el desmontaje de la rosca.
- Tolerancia de rosca, además de geometría de proyección de soldadura y posición de lengüeta de ubicación para tuercas y espaciadores de soldadura.
- Sistema de recubrimiento con su estándar, rango de espesor y ventana de coeficiente de fricción.
- Requisito de sellado escrito como resultado de la prueba: clase IP según ISO 20653 más una tasa de fuga aceptable.
- Rango de pares de apriete con su base de cálculo, normalmente VDI 2230 Parte 1.
- Controles de fragilidad por hidrógeno para clase 10.9 y superiores, con el método de prueba especificado.
- Requisito de marcado de lote y grado del certificado de material en la pieza o el embalaje.
- Pruebas de validación con tamaño de muestra y criterios de aceptación, acordados antes del inicio del utillaje.
El costo de los sujetadores es una pequeña parte de la lista de materiales del paquete; una sola junta de gabinete no sellada que no pasa la prueba de fugas de final de línea no lo es. Especifique el resultado de la unión y luego deje que la geometría de la pieza lo siga.
Preguntas que hacen los compradores antes de publicar un dibujo de sujetador
¿Qué torque debe usar el perno de la tapa del paquete de baterías?
No existe una figura universal. El torque sigue el tamaño de la rosca, el coeficiente de fricción y la precarga que necesita la junta; VDI 2230 Parte 1 proporciona la ruta de cálculo y ISO 16047 confirma la relación real de par-tensión en el lote entregado. Dos proveedores que utilizan lubricantes diferentes necesitan ventanas de torsión diferentes para un perno idéntico.
¿Se necesitan tuercas de torsión predominante dentro del paquete?
No en todas las posiciones. Utilícelos donde la junta no se pueda volver a apretar y donde los ciclos térmicos sean elevados, como marcos de módulos y conexiones de barras colectoras. ISO 7040 e ISO 7042 definen dos estilos de tuercas de torque predominante; el segundo estilo soporta la carga de prueba más alta y se adapta a clases de pernos más altas.
¿En qué se diferencian las tuercas para soldar y las tuercas remachables en el ensamblaje del cuerpo?
Las tuercas soldadas se unen mediante soldadura por proyección y se adaptan a estructuras de acero y aluminio que aceptan un ciclo de soldadura. Las tuercas remachables se prensan en láminas y son adecuadas para paneles de aluminio y revestidos donde una soldadura dañaría la superficie o el tratamiento térmico.
¿Qué documentos deben viajar con un lote de sujetadores de baterías?
Como mínimo, un certificado de material EN 10204 3.1, un informe dimensional, un informe de propiedades mecánicas según ISO 898-1 e ISO 898-2, un informe de espesor de revestimiento y corrosión, datos de coeficiente de fricción y trazabilidad del lote térmico hasta el envío.
Un programa de manada aprueba pruebas, no partes. Los proveedores que permanecen en el programa son los que pueden responder una pregunta sobre un lote de calor a partir del número de serie de un paquete en un día hábil.
ANTERIOR:Tornillos de fijación personalizados para automóviles: tratamientos superficiales, tolerancias y comprobaciones de producción OEM
SIGUIENTE:Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos
SIGUIENTE:Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos
¿Está interesado en cooperar o tiene preguntas?
Productos destacados
Soluciones de fijación para automóviles
- Contáctenos
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
No.350 Jingyi Road, área portuaria de Jiaxing, provincia de Zhejiang, China.

-
- Enlaces rápidos
- Productos
- Acerca de nosotros
- Capacidades
- Servicio
- Noticias
- Contáctenos
- Producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
- Componentes automotrices especiales y funcionales
- Estampados metálicos
- Pernos y tornillos
- Móvil
Copyright©
Zhejiangxinye Automobile Technology Co. , Ltd.
Todos los derechos reservados