English
 عربى
Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B
Categoría de producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
-
Componentes automotrices especiales y funcionales
- Tuercas del cinturón de seguridad
- Circlips y resortes para molduras interiores
- Ganchos de remolque para carrocerías de automóviles
- Tuercas selladas para paquete de baterías de vehículos eléctricos
- Tuercas de rueda
- Calzas de ajuste del asiento y tuercas espaciadoras del asiento
- Piezas de ajuste del asiento
- Tuercas del sistema de asiento
-
Estampados metálicos
-
Pernos y tornillos
NUEVA Categoría
Contáctenos
Proveedor de piezas de estampado y sujetadores para automóviles: comprobaciones de pedidos al por mayor para compradores B2B
Una línea faltante en un dibujo puede detener un pedido de 50.000 piezas en el muelle. Los elementos de fijación y estampados para automóviles se liberan contra documentos, no contra muestras: la clase de propiedad, el sistema de recubrimiento, la altura de proyección de la soldadura y la regla de trazabilidad del lote deben anotarse antes de que un proveedor pueda retenerlos. Las comprobaciones que aparecen a continuación son las que deciden si un pedido a granel se envía según lo previsto o se convierte en un ejercicio de contención.
El dibujo viene antes de la cita.
Un elemento de fijación o estampado sólo se puede pedir cuando en el dibujo se menciona una norma de producto, una clase de propiedad y un sistema de revestimiento; una cotización emitida sin esos tres no se puede comparar con ninguna otra cotización.
La misma tuerca con brida M8 nominal se puede cotizar en dos niveles de precio y ser dos piezas diferentes. Un proveedor fija el precio de una tuerca con brida de clase de propiedad 8 según DIN 6923 con revestimiento de zinc trivalente según ISO 4042; el otro precio es una tuerca con brida de clase de propiedad 10 con un recubrimiento de escamas de zinc según ISO 10683. La carga de prueba, el comportamiento de asiento y la duración de la corrosión son diferentes, por lo que los precios unitarios no son comparables. Las reglas de coincidencia son importantes aquí: un perno de clase de propiedad 10.9 se combina con una tuerca de clase 10, un perno de 8.8 con una tuerca de clase 8, porque la clase de tuerca es una designación de carga de prueba según ISO 898-2 y la clase de perno es una designación de tracción según ISO 898-1.
| Artículo | Estándar o referencia | Lo que verifica el comprador |
| Clase de propiedad de nuez | ISO 898-2 | Clase 8 o 10 indicada en el plano; informe de carga de prueba por lote |
| Clase de pernos y tornillos | ISO 898-1 | 8,8, 10,9 o 12,9 declarados; resultados de tracción y dureza |
| Recubrimiento galvanizado | ISO 4042 | Espesor del revestimiento en micrómetros; sistema trivalente; registro de horneado |
| Revestimiento de escamas de zinc | ISO 10683 | Sistema de recubrimiento y ventana de coeficiente de fricción declarados |
| Pruebas de corrosión | Niebla salina neutra ISO 9227 | Horas hasta el óxido rojo especificadas, por ejemplo 240 h o 480 h |
| Tuerca soldada de brida hexagonal | ISO 21670 | Número y altura de proyección de soldadura; diámetro de brida |
| Dimensiones de la tuerca con brida | DIN 6923 y GB/T 6177 | Altura de la tuerca, diámetro de la brida, presencia de dentado |
| rastro de materia prima | Certificado EN 10204 3.1 | El número de calor se resuelve en el lote enviado |
Las piezas estampadas quedan fuera de los estándares de sujetadores, por lo que sus tolerancias se encuentran en el dibujo. ISO 2768-m es un grado de tolerancia general común para un soporte de acero, pero cualquier característica que ubique un perno, un clip o una tuerca soldada necesita una tolerancia explícita y un esquema de referencia, porque las tolerancias generales dejan de ser útiles una vez que la recuperación elástica entra en escena.
Definición central La especificación de un sujetador es la combinación del estándar del producto, la clase de propiedad y el sistema de recubrimiento. Un número de pieza que no se corresponde con los tres es un pedido incompleto, independientemente de lo que diga el encabezado del dibujo.
Auditar el alcance del certificado IATF 16949
La certificación IATF 16949:2016 confirma que se ha auditado un sistema de gestión de calidad automotriz en un sitio designado; no confirma que las piezas que está comprando se hayan producido dentro de ese ámbito.
Lea la declaración de alcance de la entidad jurídica, la dirección de fabricación y las categorías de productos. Confirme que el conformado en frío, la soldadura, el tratamiento térmico y el tratamiento de superficies aparezcan como procesos controlados o como proveedores externos controlados, y verifique la acreditación IAF del organismo de certificación y el estado del certificado en la base de datos pública antes de programar una visita a la fábrica. Una sección de capacidad y calidad debe correlacionarse línea por línea con su propio plan de control, no simplemente repetir el número de certificado.
El certificado lo confirma
- Auditoría por terceros del sistema de calidad frente a IATF 16949:2016
- Control de procesos documentados y requisitos de trazabilidad de lotes.
- Procesos de auditoría interna, acciones correctivas y seguimiento de proveedores.
- Que el sitio aparezca en los registros públicos del organismo de certificación.
Aún tienes que verificar
- Capacidad de proceso real en su número de pieza específico
- Control de galvanoplastia, tratamiento térmico y soldadura subcontratados
- Estado de calibración de los medidores utilizados para su inspección.
- El expediente PPAP, su nivel y su fecha de aprobación
Los procesos especiales merecen su propia auditoría
El tratamiento térmico, el enchapado y la soldadura cambian propiedades que no se pueden ver en una pieza terminada. La cadena automotriz los evalúa con listas de verificación específicas: AIAG CQI-9 para tratamiento térmico, CQI-11 para enchapado y CQI-15 para soldadura. Solicite la evaluación más reciente de cada proveedor externo mencionado en el diagrama de flujo del proceso, además de los registros de horneado de desfragbración. Para la clase de propiedad 10.9 y superior, la norma ISO 4042:2018 especifica que el horneado comienza dentro de las 4 horas posteriores a la galvanoplastia, y un proveedor que no puede producir ese registro no controla la fragilidad por hidrógeno.
Aprobación de muestra y el nivel de PPAP que necesita
El nivel 3 de PPAP, con estudios de proceso iniciales en Ppk 1,67 o mejor en cada característica especial y un Cpk continuo mantenido en 1,33 o mejor, es el mínimo de trabajo para un pedido de estampado o sujetadores automotrices a granel.
La cláusula 8.3.5.2 de IATF 16949:2016 requiere un proceso de aprobación de producto que se ajuste a un estándar reconocido. En las cadenas de suministro de América del Norte y Europa, eso significa AIAG PPAP (cuarta edición) o VDA 2. El nivel 3 envía muestras más el paquete completo de datos de respaldo al cliente; el nivel 1 envía solo la orden de envío de piezas. Un proveedor que propone el nivel 1 para una pieza nueva está describiendo cuánta evidencia existe realmente.
- Los resultados dimensionales aumentaron con respecto a cada característica numerada en el dibujo.
- Informes de pruebas de rendimiento y materiales vinculados a las cifras de calor
- Estudios iniciales de proceso de al menos 300 piezas de producción consecutivas, como requiere AIAG PPAP
- Análisis del sistema de medición: la repetibilidad y reproducibilidad del medidor por debajo del 10 por ciento es aceptable, del 10 al 30 por ciento está condicionada según AIAG MSA (4.a edición)
- La orden de envío de piezas firmada con el nivel indicado en el formulario.
Regla de aprobación
La aprobación es la Orden de Envío de Pieza firmada más la revisión del plan de control que la produjo. Si la letra de revisión del plan de control no coincide con el PSW y el dibujo, la aprobación se anula y el lote es stock no aprobado, por muy buena que sea la muestra.
Una auditoría de cinco pasos antes de publicar volumen
Cinco controles cierran la brecha entre una muestra aprobada y un envío a granel repetible: revisión de planos, certificados de materiales a nivel de lote, capacidad específica de la pieza, auditorías de procesos especiales y capacidad de empaque más.
Congele la revisión del dibujo. Confirme que la carta de revisión coincida con la RFQ, el archivo PPAP y el registro de herramientas. Un cambio en la altura de proyección de la soldadura o en el diámetro de la brida invalida la matriz y la aprobación juntas.
Recopile certificados de materiales a nivel de lote. Un certificado EN 10204 3.1 vincula el número de calor con los resultados mecánicos. Verifique que el grado de acero admita la ruta de clase de propiedad: una tuerca de clase 10 necesita un grado que responda al enfriamiento y revenido, y el certificado debe identificar el lote de tratamiento térmico.
Capacidad de demanda en su número de pieza. Solicite un estudio de una producción sobre esa pieza exacta, no la familia de productos, y el informe de MSA detrás del calibre utilizado en ella.
Auditar los procesos especiales. El enchapado y el tratamiento térmico suelen subcontratarse y siempre son invisibles en la pieza terminada, por lo que los documentos de evaluación y los registros de horneado llevan toda la carga de la prueba.
Bloquear embalaje, capacidad y plazos de entrega. Confirme el tipo de material de estiba, la prevención de oxidación para el transporte marítimo, los campos de datos de la etiqueta y la capacidad mensual de su rampa. La huella de fabricación debe auditarse en el sitio en lugar de leerse en un folleto.
Dónde fallan los pedidos al por mayor, por familia de piezas
En volumen, las fallas se agrupan en torno a la geometría de la interfaz, el rendimiento del recubrimiento y la deriva del proceso en lugar del material base, por lo que el plan de inspección previa al lanzamiento debe seguir la familia de piezas.
| parte de la familia | Fallo de volumen típico | Verificar antes del lanzamiento |
| tuercas para soldar | Deriva de altura de proyección de soldadura, salpicaduras, quemado | Número de proyección y altura según ISO 21670; Prueba de soldadura en la corriente de producción. |
| Tuercas con brida | Desviación de brida y área de rodamiento reducida | Cuadratura de brida y altura de tuerca; Prueba de torque de asiento en la junta real |
| Tuercas remachadas | Baja expulsión o torsión en láminas delgadas | Expulsión y torsión probados según el grado y espesor de la hoja del cliente. |
| Tuercas de asiento y cinturón de seguridad | Desajuste de clases y acumulación de recubrimiento en la rosca. | Calibres de rosca GO y NO-GO por lote; espesor del recubrimiento según ISO 4042 |
| Tuercas selladas para batería EV | Ruta de fuga en el extremo cerrado, porosidad del revestimiento | Prueba de descomposición del aire o fuga de helio; tasa de fuga acordada por escrito antes del PPAP |
| Estampados de metales | Recuperación elástica, cambio de referencia, altura de rebaba | Diseño completo del primer artículo; límite de rebabas indicado en el dibujo |
Las familias anteriores comparten un perfil de riesgo: la interfaz es una soldadura, un remachado o un sello, y ninguno de ellos puede juzgarse observando la pieza. Pruebe la interfaz, no el acabado.
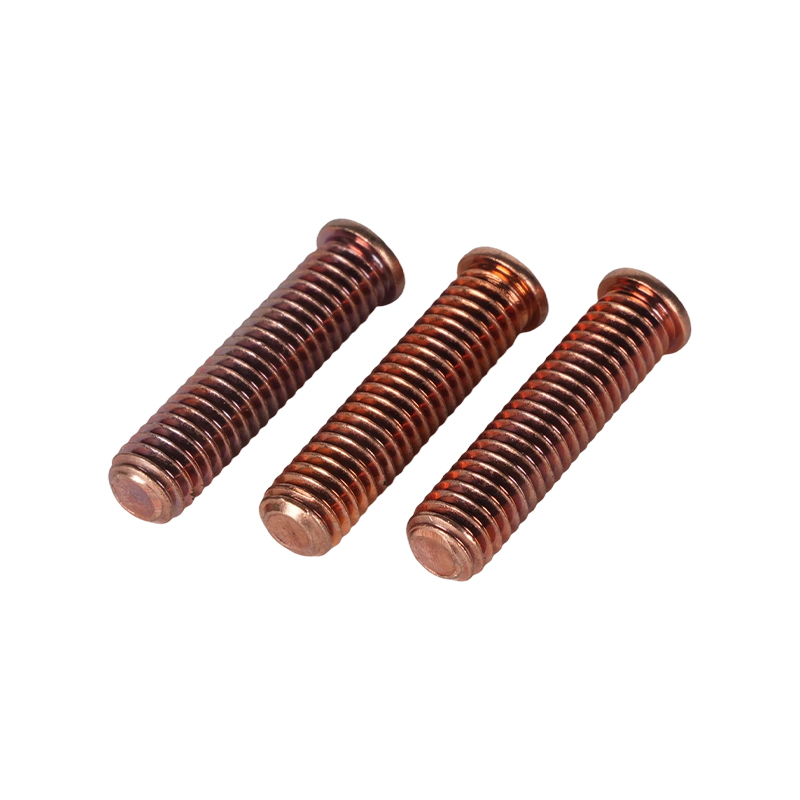
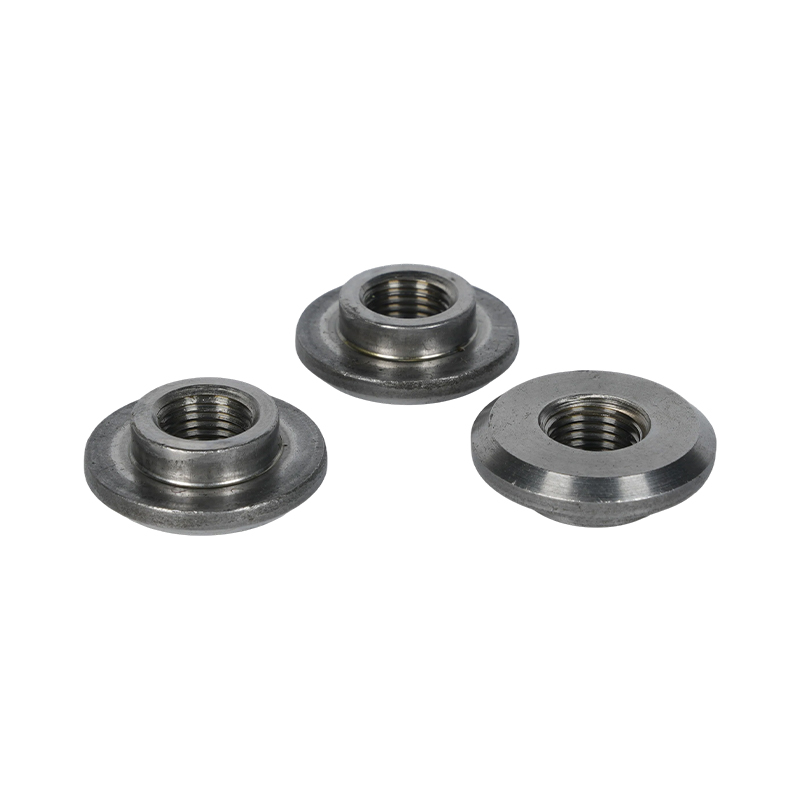
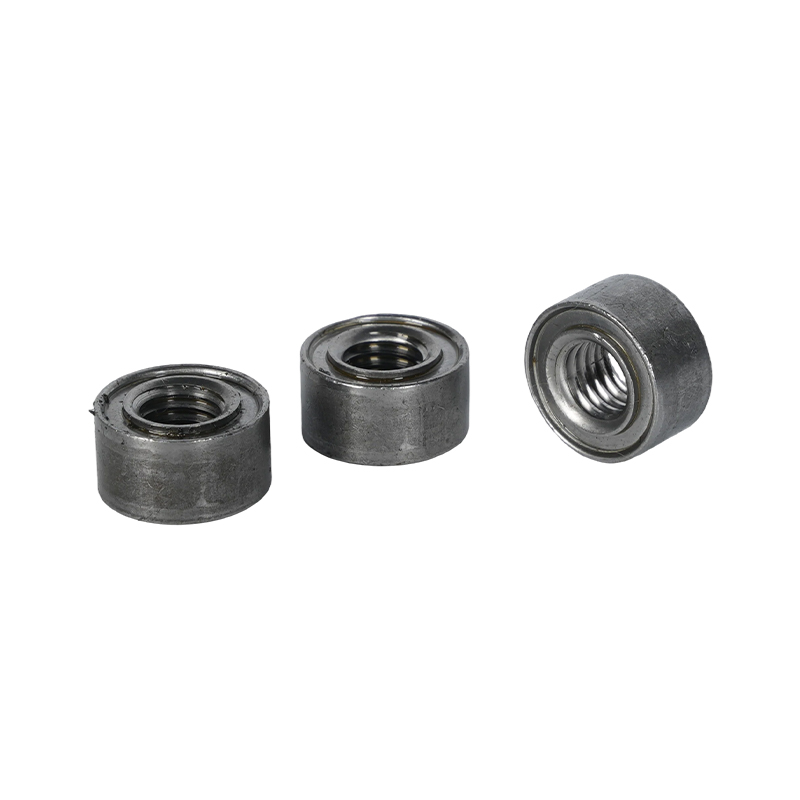 Tuerca soldada redonda de acero al carbono para chapa Tuerca soldable cilíndrica con proyecciones para soldar y orificio roscado central para fijación roscada permanente en conjuntos de chapa delgada. Ver producto →
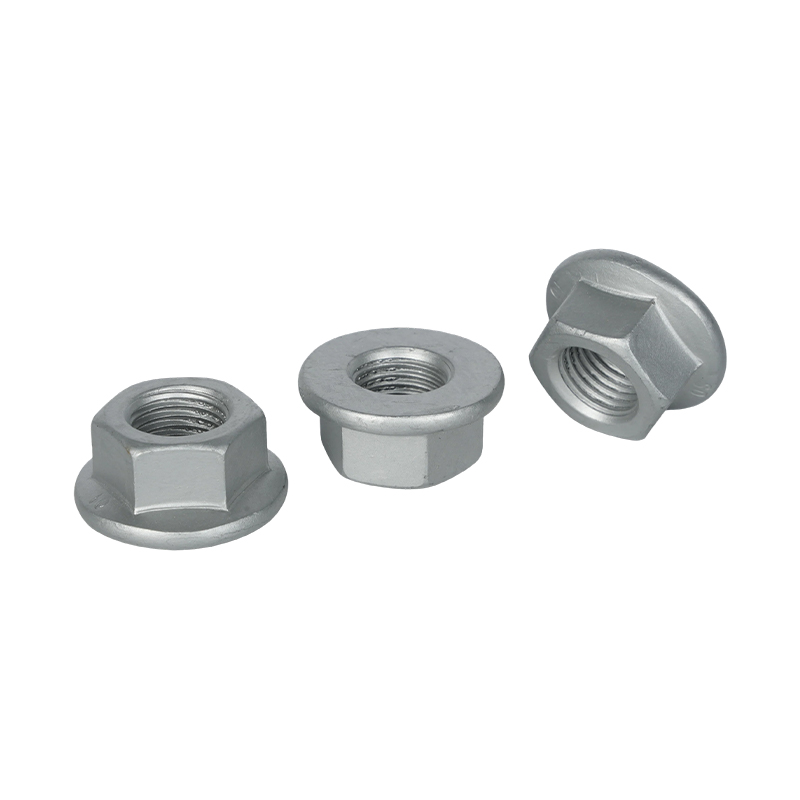 Tuercas con brida GB/T 6177 y DIN 6923 Tuercas con brida métricas de M5 a M20 con arandela integrada y parte inferior dentada, disponibles en grados de acero al carbono y acero inoxidable. Ver producto →
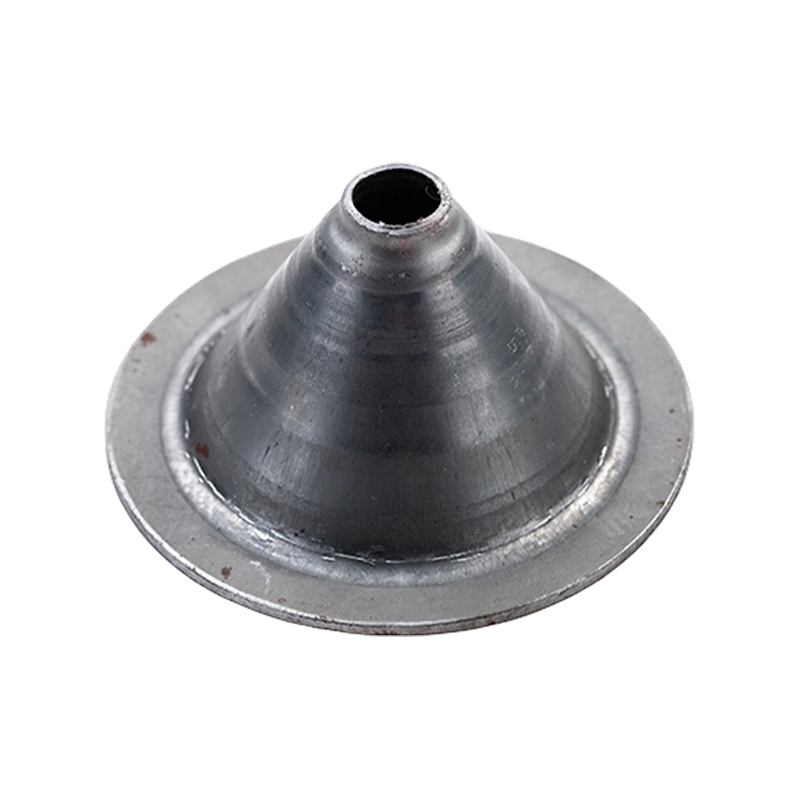
 Tuerca impermeable de extremo cerrado ciego con bridas Tuerca de instalación ciega con cabeza bridada y cilindro sellado de extremo cerrado para conexiones roscadas herméticas en conjuntos de láminas delgadas y paquetes de baterías para vehículos eléctricos. Ver producto →
El costo de un lote rechazado, elaborado
El precio de compra es el número más pequeño en un pedido de sujetadores al por mayor; el costo de un lote rechazado es el número que decide el proyecto.
50.000 piezas por lote en el ejemplo
4.250 dólares valor del material a USD 0,085 FOB
2.100 dólares Transporte aéreo de reemplazo, 49 por ciento del valor del material.
3,5x costo de flete versus un paquete de aprobación de USD 600
Un pedido de 50.000 tuercas soldadas con bridas a 0,085 USD FOB tiene un valor material de 4.250 USD. Un paquete PPAP con diseño dimensional, revisión de certificados y pruebas de recubrimiento se cotiza a USD 600 una vez, lo que equivale a USD 0,012 por pieza con 50 000 piezas y USD 0,0024 por pieza con 250 000 piezas. Si el primer lote es rechazado en la altura de proyección y reemplazado por transporte aéreo, el flete por sí solo alcanza los 2.100 dólares, o el 49 por ciento del valor del material, antes de volver a trabajar, detener la línea o una devolución de cargo al cliente.
Ejemplo ilustrativo con supuestos establecidos, no una cita. Sustituya su propio precio unitario, tarifa de flete y costo de prueba; el argumento es la proporción, no la cifra absoluta.
Términos sobre los que preguntan los compradores antes de publicar una orden de compra
¿Qué plan de muestreo debería utilizar un pedido de sujetadores a granel?
Un valor predeterminado viable es ISO 2859-1 en el nivel de inspección general II, con AQL 0,65 en roscas y propiedades mecánicas, 1,5 en dimensiones y 4,0 en marcas y defectos cosméticos. Coloque los niveles en la orden de compra en lugar de en un correo electrónico, porque una disputa sobre un lote rechazado se resuelve mediante el documento que firman ambas partes.
¿A quién pertenecen los troqueles de estampado y los accesorios de soldadura?
El comprador debe ser propietario de las herramientas o tener un derecho de transferencia por escrito. La cláusula 8.5.3.1 de IATF 16949:2016 requiere que las herramientas propiedad del cliente estén marcadas y protegidas permanentemente; la adición comercial es un programa de herramientas que enumera los números de matrices, el número de cavidades, la condición actual y los términos en los que se mueven las herramientas si la relación termina.
¿Cómo se deben etiquetar y rastrear los lotes?
Cada etiqueta de caja debe contener el número de pieza, la revisión del dibujo, el número de lote, el número de serie, la cantidad, la fecha de producción y un certificado de conformidad. IATF 16949 requiere trazabilidad desde la materia prima hasta el envío, por lo que el número de calor en la caja debe corresponder al certificado de material y a los registros de proceso para ese lote dentro de un día hábil.
¿Qué pasa si el primer artículo falla?
Acordar la regla de contención ante la OP: un 8D abierto dentro de las 24 horas, contención total de los lotes afectados, no realizar más envíos hasta una nueva aprobación al mismo nivel de PPAP y una fecha de reenvío por escrito. Un proveedor que negocia esta cláusula con calma suele ser el que tiene medidores calibrados y un plan de control en vivo.
ANTERIOR:Tornillos de fijación para automóviles: cómo seleccionar tipos de roscas, dimensiones y revestimientos
SIGUIENTE:Pernos y tuercas para automóviles: grados de materiales, clases de resistencia y especificaciones de recubrimiento
SIGUIENTE:Pernos y tuercas para automóviles: grados de materiales, clases de resistencia y especificaciones de recubrimiento
¿Está interesado en cooperar o tiene preguntas?
Productos destacados
Soluciones de fijación para automóviles
- Contáctenos
-
-
861260628@qq.com

zj@xy-nuts.com -
+86 15888350558

-
No.350 Jingyi Road, área portuaria de Jiaxing, provincia de Zhejiang, China.

-
- Enlaces rápidos
- Productos
- Acerca de nosotros
- Capacidades
- Servicio
- Noticias
- Contáctenos
- Producto
- Tuercas
- Componentes, manguitos y pasadores mecanizados por CNC
- Componentes automotrices especiales y funcionales
- Estampados metálicos
- Pernos y tornillos
- Móvil
Copyright©
Zhejiangxinye Automobile Technology Co. , Ltd.
Todos los derechos reservados